- Perkhidmatan Percetakan 3D

- Perkhidmatan Pemesinan CNC

- Perkhidmatan Tuangan Vakum

- Perkhidmatan Kemasan Permukaan

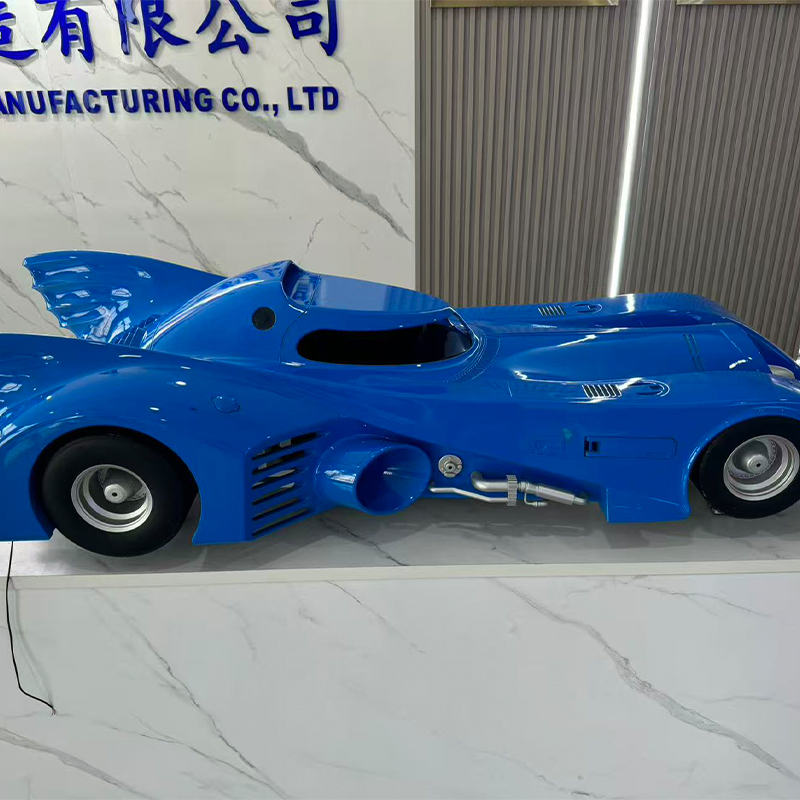
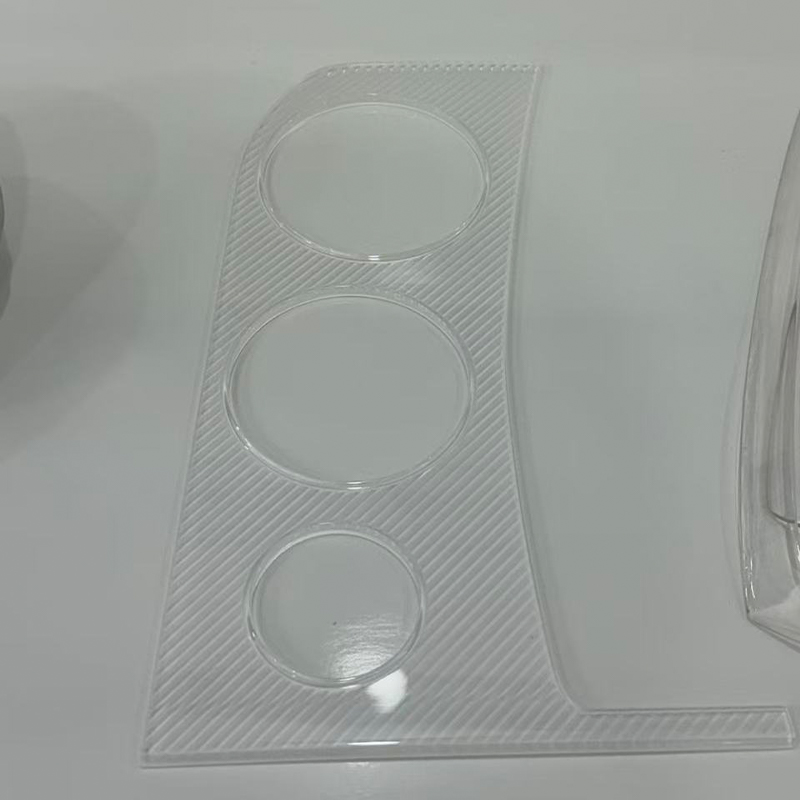
Perkhidmatan Prototaip Pantas: Cara Memilih Rakan Kongsi Pengilangan Yang Boleh Dipercayai
Pasukan produk menghantar fail CAD pada hari Isnin dan memerlukan bahagian fizikal menjelang hari Jumaat untuk pemeriksaan kesesuaian, demo pelanggan atau binaan perintis. Itulah saat perkhidmatan prototaip pantas menjadi praktikal dan bukannya teori. Perkhidmatan yang betul melakukan lebih daripada mengubah model menjadi plastik atau logam; ia memberi pasukan cara yang pantas untuk menguji soalan reka bentuk, mendedahkan masalah toleransi dan memutuskan perkara yang perlu diubah sebelum wang perkakasan dilakukan.
Itulah juga sebabnya keputusan membeli patut diberi perhatian. Pembekal prototaip pantas boleh menjadi kedai percetakan 3D, rakan kongsi pemesinan CNC, pakar tuangan vakum atau pengilang yang menghubungkan ketiga-tiganya dengan kemasan permukaan dan pengeluaran volum rendah. Perbezaan muncul dalam masa utama, pilihan bahan, maklum balas DFM dan kelancaran prototaip menjadi sampel produk. Pembekal prototaip bukan pemborong bahagian standard; ia adalah rakan kongsi pembuatan yang mentafsir reka bentuk dan mengembalikan jawapan fizikal.
Apakah Perkhidmatan Prototaip Pantas Yang Sebenarnya Disampaikan
Perkhidmatan prototaip pantas biasanya menyampaikan tiga perkara serentak: geometri, tingkah laku material dan alat komunikasi. Geometri adalah yang jelas. Bahagian fizikal menunjukkan sama ada penutup duduk rata, sama ada penyambung membersihkan dinding atau sama ada pendakap boleh dipasang dengan pengikat yang dimaksudkan. Tingkah laku material kurang jelas tetapi selalunya lebih penting. Model resin mungkin kelihatan betul dan masih melentur terlalu banyak, retak pada masa yang sesuai, atau lembut berhampiran sumber haba. Alat komunikasi penting kerana sampel fizikal membolehkan reka bentuk, kejuruteraan, pembelian dan pemasaran membincangkan objek yang sama dan bukannya tafsiran skrin yang berbeza.
Kerja prototaip yang baik juga termasuk maklum balas reka bentuk untuk pembuatan. Sebelum mesin dimulakan, pembekal harus menyemak ketebalan dinding, sudut draf, penempatan sokongan, akses alat, tindanan toleransi dan kemasan permukaan. Maklum balas itu bukan kertas kerja. Ia adalah perbezaan antara bahagian yang tiba tepat pada masanya dan bahagian yang tiba dengan nota yang mengatakan rusuk nipis itu patah semasa pengalihan sokongan. Pengilang yang bertanya soalan sebelum memetik biasanya merupakan rakan kongsi yang lebih baik daripada yang hanya menerima setiap fail dan menjanjikan segala-galanya.
Terdapat juga peranan komersial. Prototaip boleh menyokong demo pelabur, sampel pameran perdagangan, juruterbang pelanggan atau semakan reka bentuk dalaman. Dalam setiap kes, bahagian itu perlu melihat dan berkelakuan sesuai untuk penonton. Lekapan FDM yang kasar mungkin sesuai untuk percubaan kilang dan salah sama sekali untuk mesyuarat pembeli runcit. Perkhidmatan prototaip harus memahami tujuan, bukan hanya geometri.
Cara Memadankan Kaedah Prototaip dengan Soalan yang Perlu Anda Jawab
Cara terpantas untuk memilih proses ialah bermula dengan soalan, bukan mesin. Jika soalannya ialah "Adakah perumahan itu kelihatan betul-betul di tangan?" cetakan resin yang licin mungkin mencukupi. Jika soalannya ialah "Adakah pendakap aluminium ini bertahan dalam ujian getaran?" bahagian itu mungkin memerlukan logam dan proses yang menghasilkan sifat logam. Jika soalannya ialah "Bolehkah kami menunjukkan lima puluh unit kepada kumpulan fokus bulan depan?" tuangan vakum mungkin merupakan jambatan yang lebih baik daripada pusingan pencetakan 3D yang lain.
| Kaedah | Terbaik untuk | Bahan biasa | Kekuatan | Had untuk merancang |
|---|---|---|---|---|
| Percetakan 3D resin SLA dan DLP | Model visual, pemeriksaan muat, permukaan licin, bahagian lutsinar atau fleksibel | Resin standard, resin seperti ABS, resin fleksibel, resin lutsinar, resin lilin merah | Perincian yang halus, kemasan yang licin, pemulihan yang cepat | Garis lapisan, rintangan haba terhad, tanda penyingkiran sokongan |
| Pencetakan 3D nilon SLS | Kurungan berfungsi, saluran, engsel hidup, pemasangan kecil | Nilon hitam, nilon putih, nilon bertetulang gentian kaca | Kekuatan yang baik, tiada struktur sokongan, geometri kompleks | Permukaan berliang, butiran lebih rendah daripada resin, warna terhad |
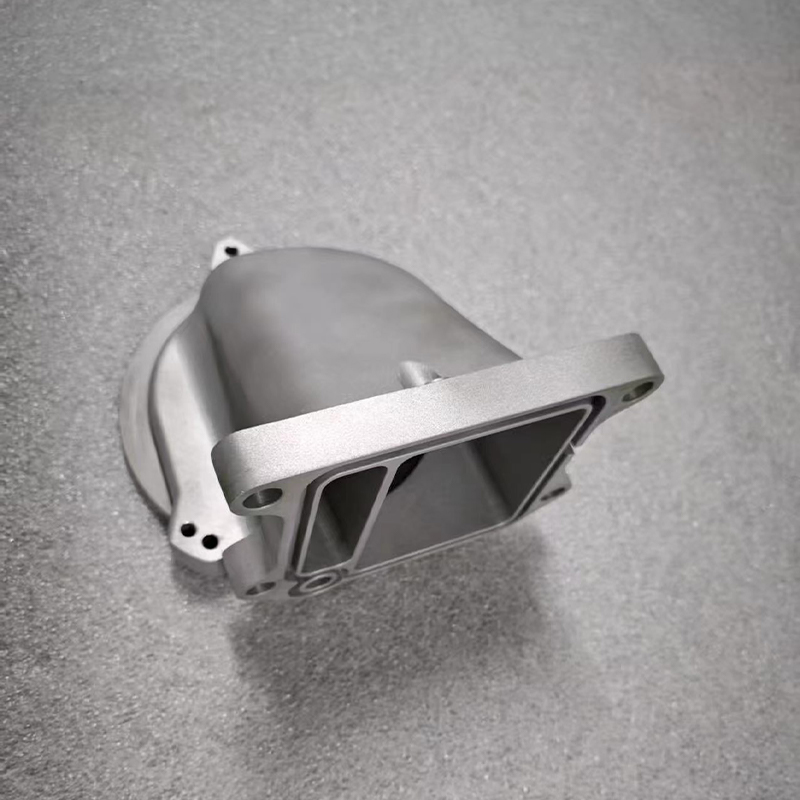
| Percetakan 3D logam SLM | Prototaip logam dengan saluran dalaman yang kompleks atau struktur ringan | Aluminium AlSi10Mg, keluli tahan karat 316L, titanium Ti6Al4V, keluli alat H13/S136 | Sifat logam, kebebasan reka bentuk, bahagian yang disatukan | Kos yang lebih tinggi, pasca pemprosesan, penyingkiran sokongan, tekanan haba |
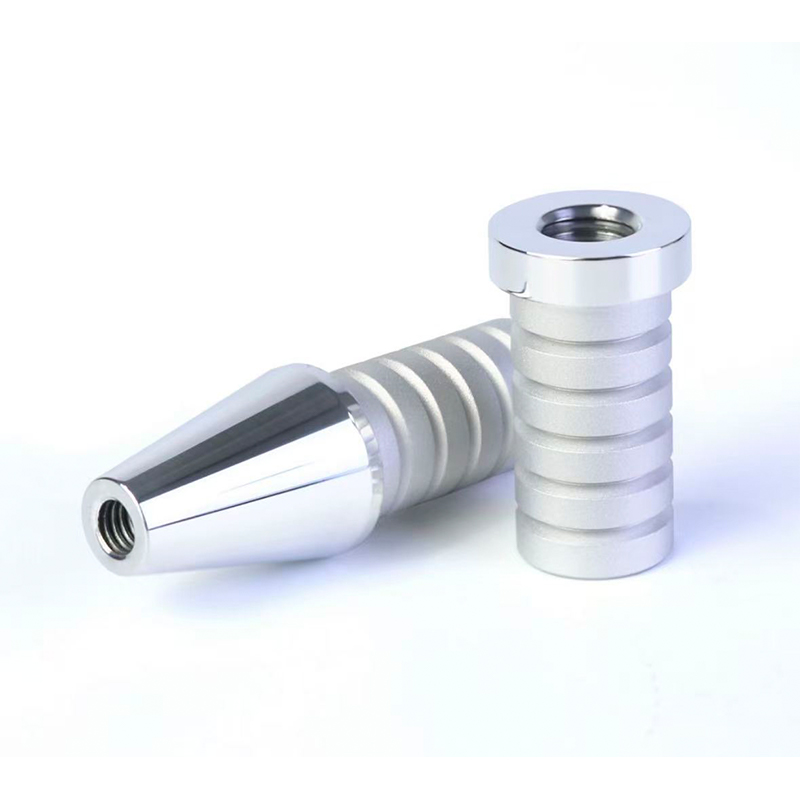
| pemesinan CNC | Toleransi yang ketat, plastik kejuruteraan sebenar, benang, sisipan, bahagian besar | Aluminium, keluli, loyang, ABS, PC, POM, nilon dan gred lain yang boleh dimesin | Kawalan dimensi yang sangat baik, julat bahan yang luas, kemasan permukaan yang baik | Kos persediaan, had akses alat, sisa bahan |
| Tuangan vakum dan acuan silikon | Pendua volum rendah, padanan warna, bahagian seperti getah, sampel prapelancaran | Resin poliuretana, seperti ABS, seperti PP, bahan seperti getah | Kos yang lebih rendah bagi setiap bahagian pada volum yang kecil, perincian permukaan yang baik, pilihan warna | Had hayat acuan, lebih perlahan daripada pencetakan langsung untuk sekali sahaja, kawalan pengecutan |
| Kemasan permukaan | Sampel penampilan, padanan tekstur, penjenamaan, semakan ketahanan | Cat, salutan, anodizing, penyaduran elektrik, ukiran laser, pelekat | Meningkatkan kualiti visual dan sentuhan, menyokong kelulusan pelanggan | Menambahkan masa utama, risiko variasi warna, peraturan reka bentuk khusus proses |
Jadual adalah titik permulaan, bukan buku peraturan. Banyak projek menggabungkan kaedah. Sisipan bermesin CNC mungkin terlampau acuan ke dalam perumah tuangan vakum. Cetakan resin boleh dicat untuk menguji skema warna. Pendakap logam boleh dimesin dahulu dan kemudian dihasilkan dengan tuangan. Soalan yang berguna ialah: apakah yang diperlukan oleh keputusan seterusnya? Jika keputusan memerlukan penampilan yang licin, utamakan permukaan. Jika ia memerlukan kesesuaian yang tepat, utamakan toleransi. Jika memerlukan tindak balas material, utamakan pasangan bahan dan proses.
Percetakan 3D untuk Perkhidmatan Prototaip Pantas: Tempat Ia Paling Sesuai
Percetakan 3D kekal sebagai titik masuk lalai untuk banyak perkhidmatan prototaip pantas kerana ia mengalih keluar perkakas daripada gelung pertama. Perubahan reka bentuk boleh dicetak dan diuji tanpa acuan, lekapan atau persediaan yang panjang. Kepantasan itu berguna semasa kerja konsep awal, tetapi ia juga boleh menyembunyikan masalah jika proses itu dipilih secara sembarangan. Percetakan resin, pensinteran nilon, pencairan logam, dan penyemperitan filamen menghasilkan permukaan, kekuatan dan toleransi yang berbeza. Melayan mereka sebagai satu kategori membawa kepada jangkaan yang tidak sepadan.
Proses resin untuk penampilan dan kesesuaian
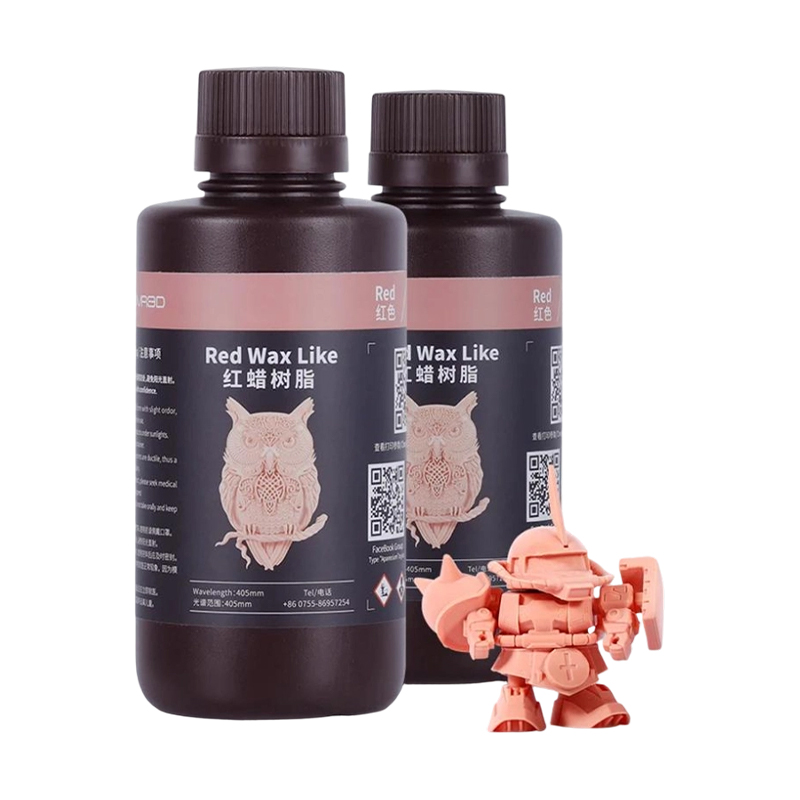
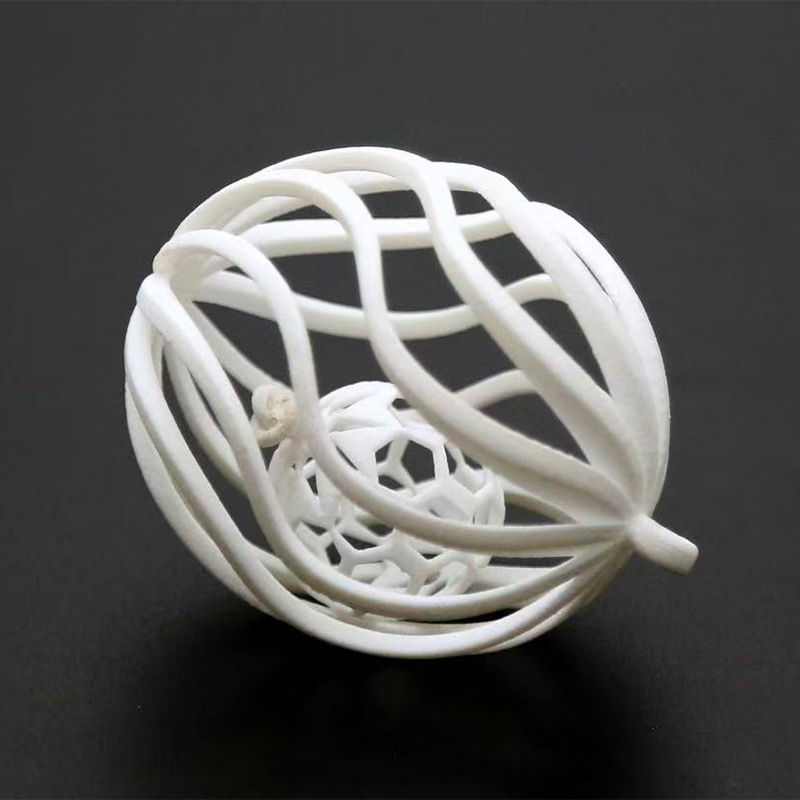
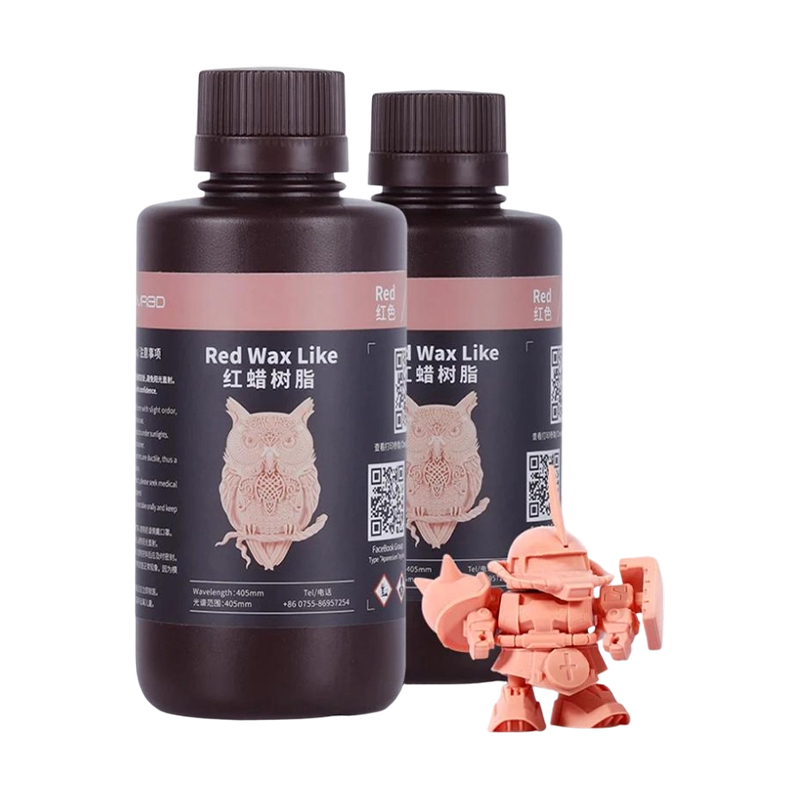
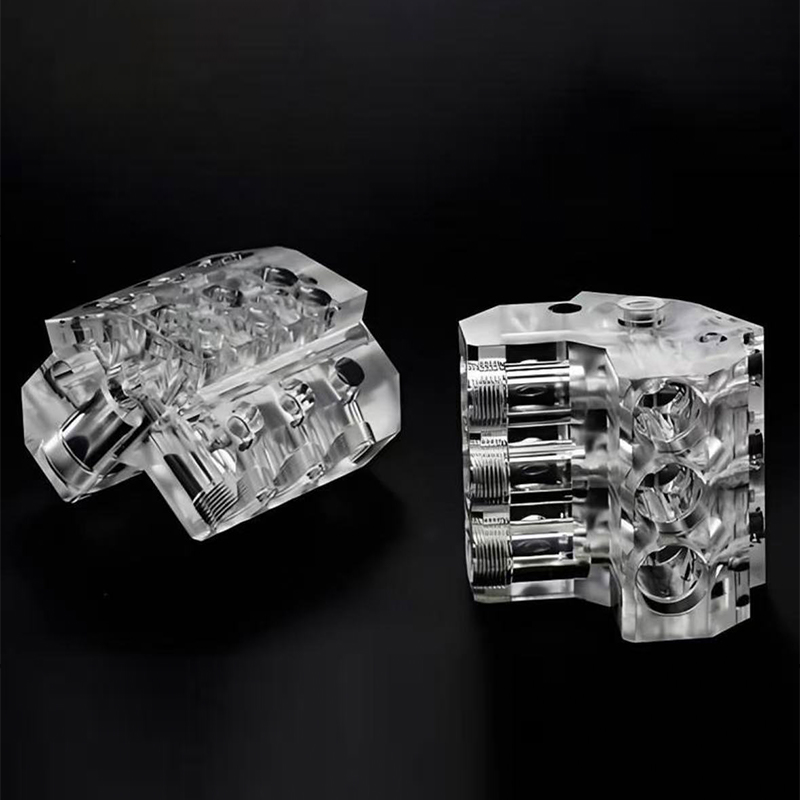
Percetakan resin SLA dan DLP sering digunakan apabila bahagian itu perlu kelihatan bersih, menunjukkan perincian halus, atau dimuatkan ke dalam pemasangan kecil. Resin standard memberikan permukaan licin untuk model visual. Resin seperti ABS menawarkan lebih banyak rintangan hentaman untuk pemasangan snap dan perumah. Resin fleksibel boleh mensimulasikan gasket, cengkaman, dan kawasan sentuhan lembut. Resin lutsinar menyokong pemeriksaan paip ringan dan penutup yang jelas. Resin lilin merah digunakan dalam aliran kerja tuangan di mana corak diperlukan. Bahan-bahan ini tidak boleh ditukar ganti, dan pembekal harus menerangkan pertukaran daripada hanya memetik harga terendah setiap gram.
Bahagian resin biasanya memerlukan penyingkiran sokongan, pembersihan, dan selepas pengawetan. Pemprosesan pasca itu boleh menjejaskan ketepatan dimensi dan kualiti permukaan. Ciri nipis boleh meledingkan semasa pengawetan. Bahagian lutsinar mungkin memerlukan penggilap untuk mencapai kejelasan yang dimaksudkan. Bahagian fleksibel mungkin koyak jika penyokong ditanggalkan terlalu cepat. Ini adalah butiran pengeluaran biasa, tetapi ia harus dibincangkan sebelum fail dikeluarkan.
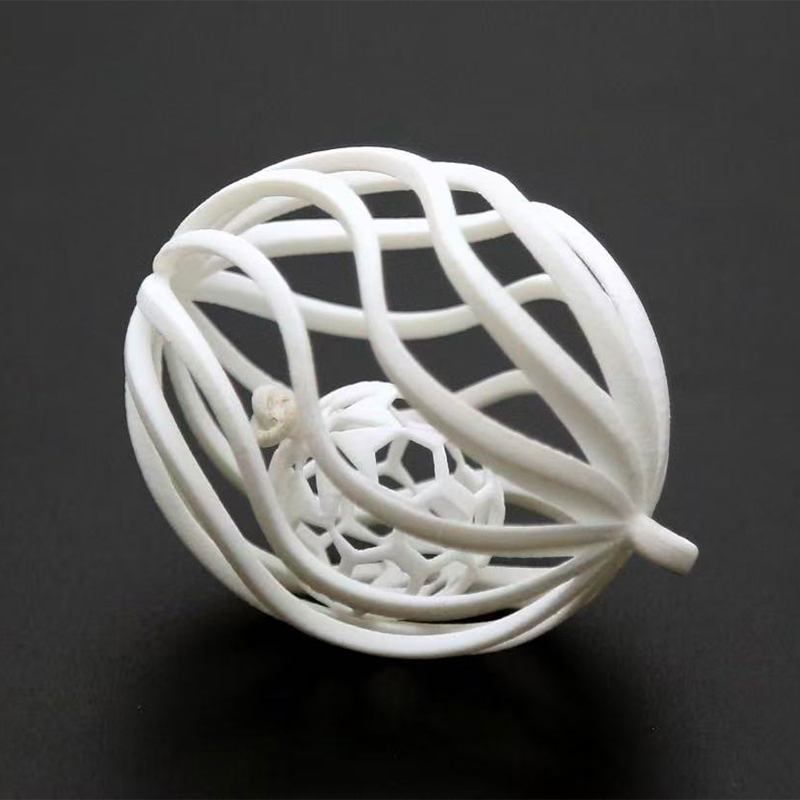
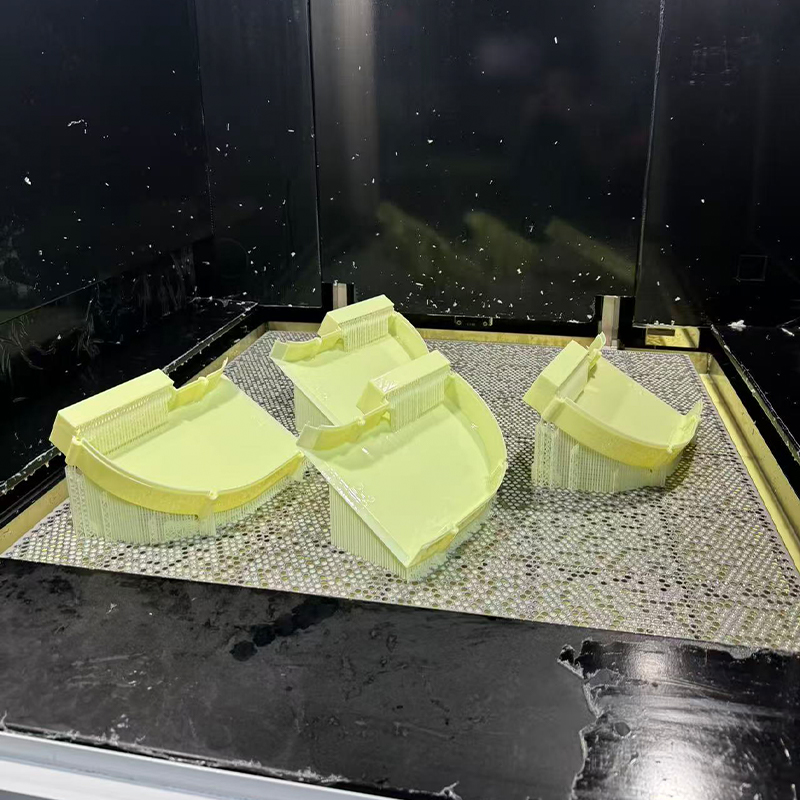 Pencetakan 3D Resin SLA untuk Prototaip Perincian Tinggi Perkhidmatan Stereolithography menghasilkan prototaip halus dan halus dalam resin seperti ABS, lutsinar, hitam, putih pudar dan fleksibel untuk model konsep dan perumah berfungsi. Lihat Produk →
Pencetakan nilon dan logam untuk pemeriksaan berfungsi
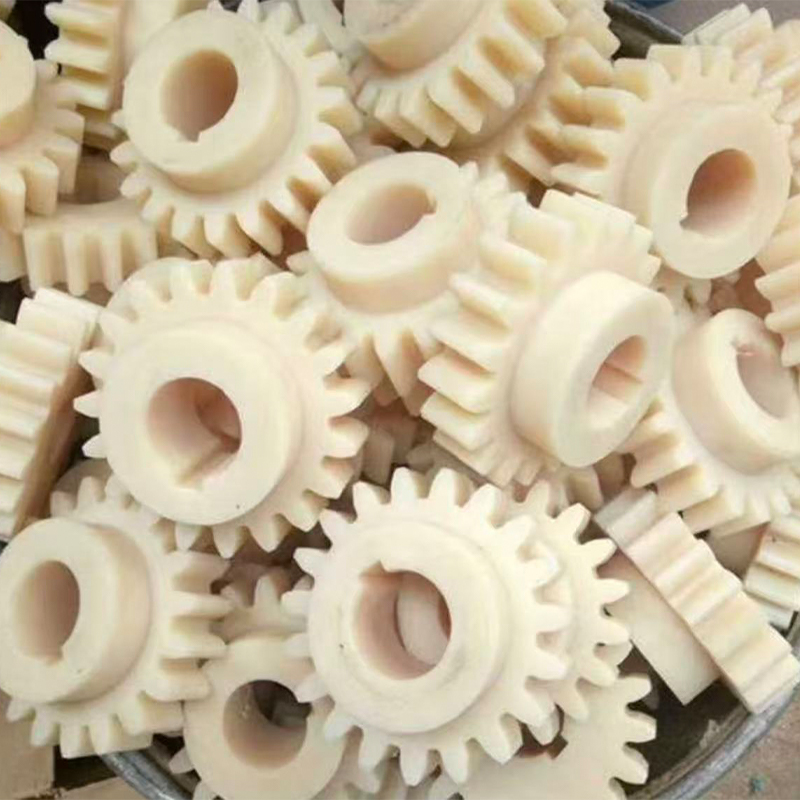
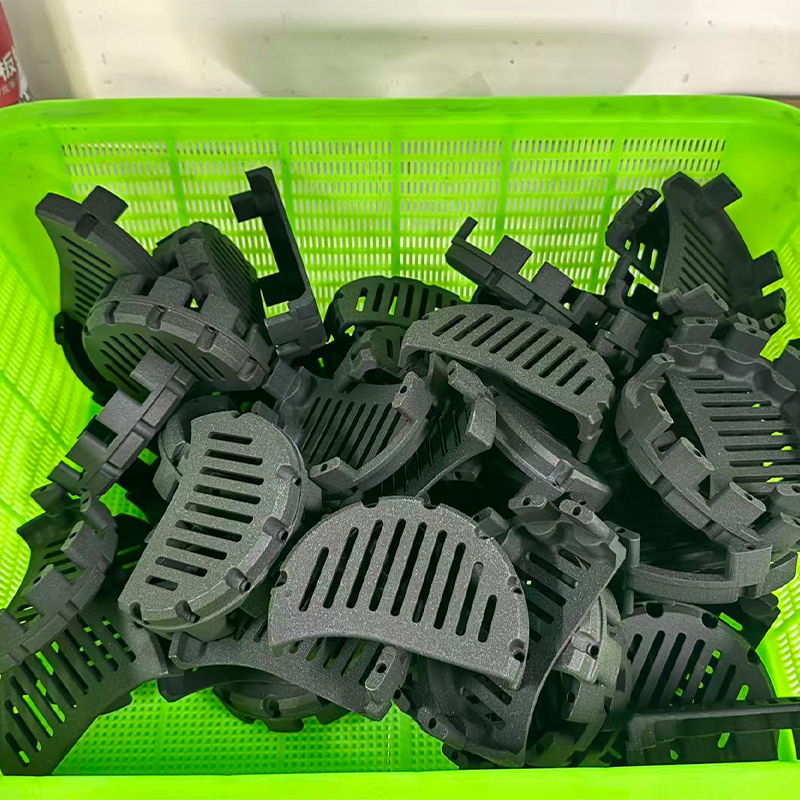
Nilon SLS ialah calon yang kuat untuk kurungan berfungsi, saluran, penutup dan pemasangan kecil yang perlu bertahan dalam pengendalian. Oleh kerana proses menggunakan serbuk tidak disinter sebagai sokongan, ia boleh menghasilkan geometri bersarang dan engsel hidup tanpa tanda sokongan yang biasa dalam proses resin. Permukaan biasanya berliang dan matte, yang sesuai untuk bahagian dalaman tetapi mungkin memerlukan kemasan untuk sampel yang dihadapi pelanggan. Nilon bertetulang gentian kaca boleh meningkatkan kekakuan, walaupun ia juga mengubah permukaan dan tingkah laku haus bahagian tersebut.
Percetakan logam SLM digunakan apabila prototaip mestilah logam, apabila saluran dalaman adalah penting, atau apabila reka bentuk yang disatukan boleh mengeluarkan beberapa bahagian yang dipasang. Aluminium, keluli tahan karat, titanium, dan keluli alat masing-masing membawa sifat yang berbeza dan keperluan pasca pemprosesan. Percetakan logam jarang menjadi laluan kos terendah untuk blok mudah, tetapi ia boleh menjadi laluan paling langsung untuk geometri kompleks yang tidak boleh dimesin dengan mudah.
Percetakan FDM sering digunakan untuk lekapan besar, jig, tolok semak dan model konsep awal yang kos dan saiznya lebih penting daripada perincian halus. Bahan standard seperti PLA, PETG dan ABS meliputi keperluan umum, manakala PLA suhu tinggi, PAHT CF dan PPS CF menyokong pemeriksaan fungsi yang lebih mencabar. Garis lapisan yang boleh dilihat adalah sebahagian daripada proses, jadi FDM biasanya tidak sesuai untuk sampel paparan yang mesti kelihatan dibentuk.
Pemesinan CNC dan Pengilangan Ketepatan dalam Program Prototaip
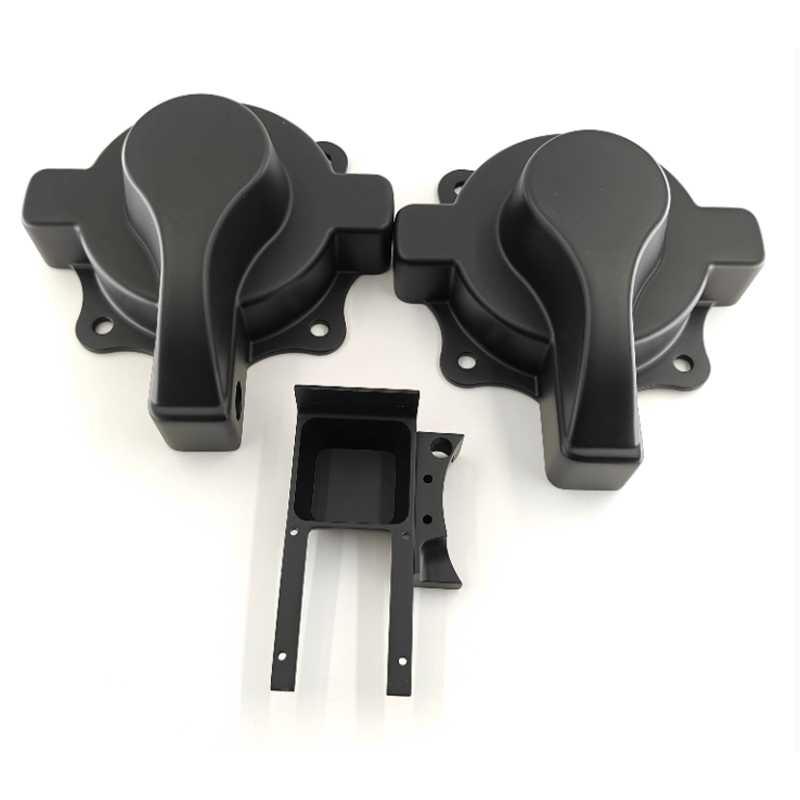
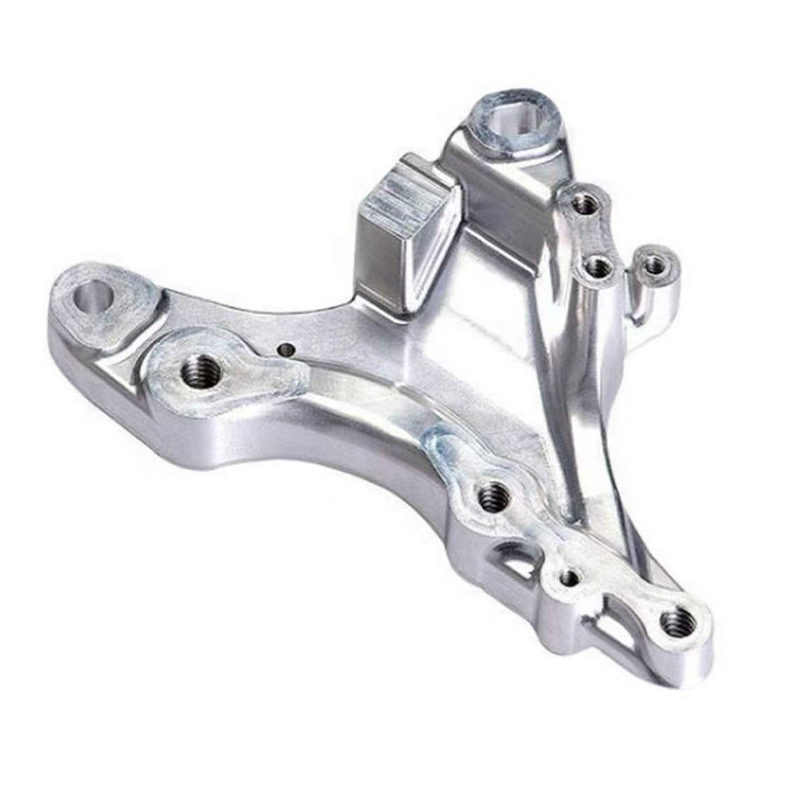
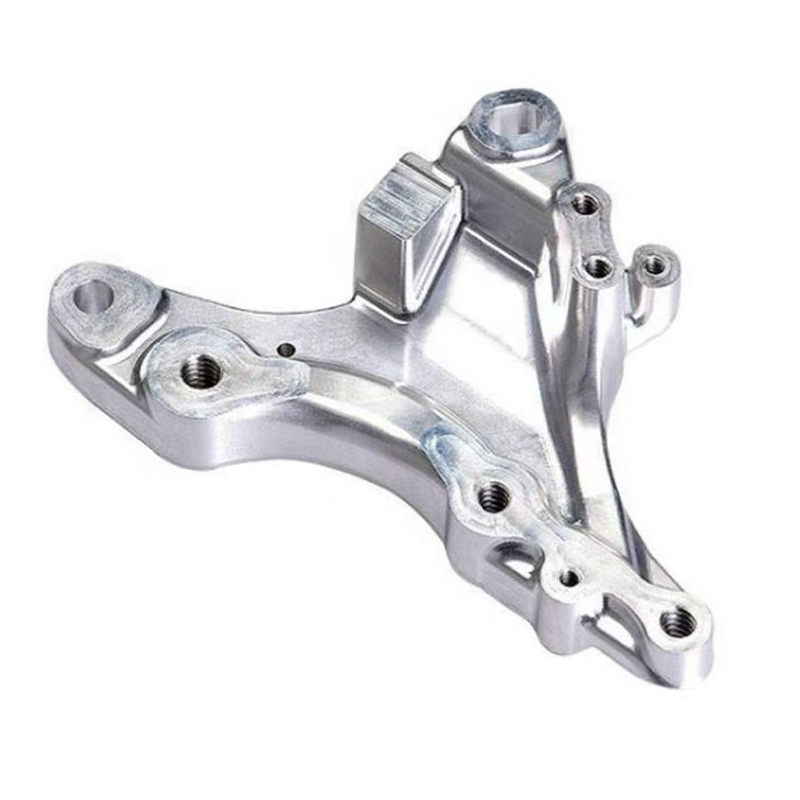
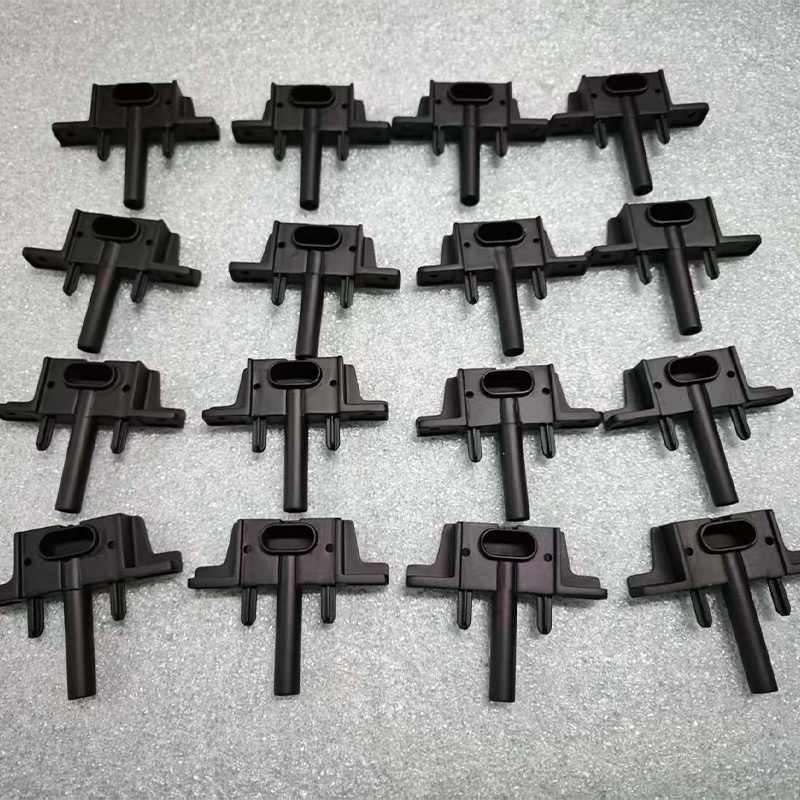
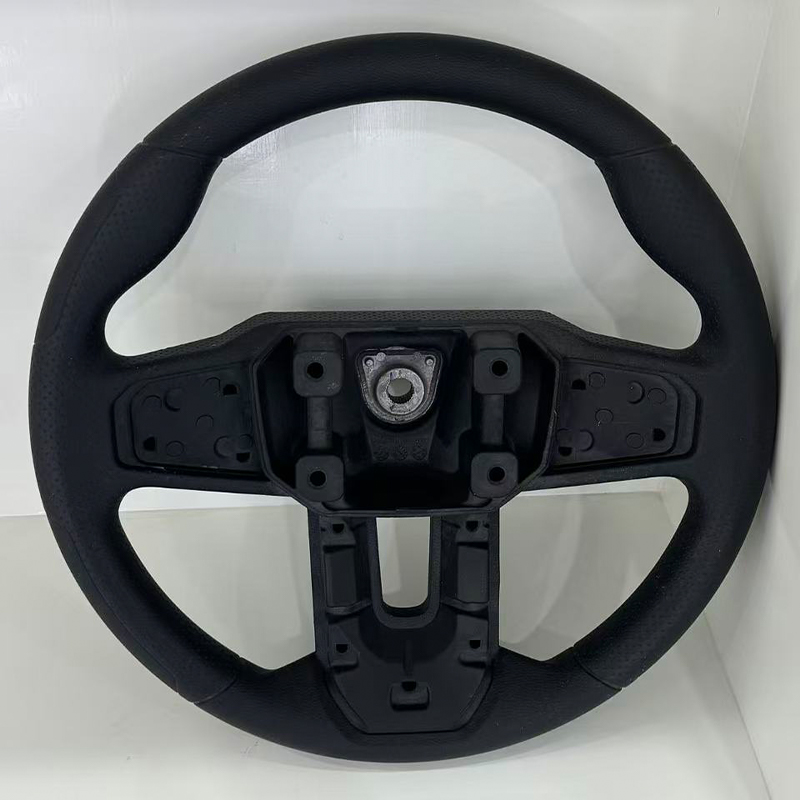
Pemesinan CNC memasuki perbualan prototaip apabila bahagian tersebut memerlukan toleransi yang lebih ketat, bahan kejuruteraan sebenar, atau permukaan yang berkelakuan seperti produk akhir. ABS atau perumah polikarbonat yang dimesin boleh dipasang dengan skru dan sisipan sebenar. Pendakap aluminium boleh diuji pada kenderaan atau robot tanpa kaveat bahawa ia hanyalah mock-up resin. Panduan lampu akrilik yang dimesin boleh digilap untuk memeriksa kejelasan. Ini adalah kelebihan praktikal yang percetakan 3D tidak boleh sentiasa sepadan.
Pengilangan CNC biasanya merupakan pilihan pertama untuk bahagian prismatik, poket, slot, muka pelekap, dan lubang berulir. Pusingan CNC adalah lebih baik untuk bahagian bulat seperti aci, sesendal, pengatur jarak dan penyesuai. Pengilangan CNC ketepatan memanjangkan idea yang sama kepada ciri yang memerlukan kawalan berhati-hati, seperti tempat duduk galas, permukaan pengedap dan antara muka mengawan. Tukar ganti ialah masa persediaan dan akses alat. Reka bentuk dengan poket sempit dalam, sudut dalaman yang tajam atau potongan bawah mungkin memerlukan pemesinan nyahcas elektrik atau reka bentuk semula. Pembekal yang menyemak model awal selalunya boleh mencadangkan perubahan kecil yang memastikan bahagian itu boleh dimesin tanpa mengubah fungsinya.
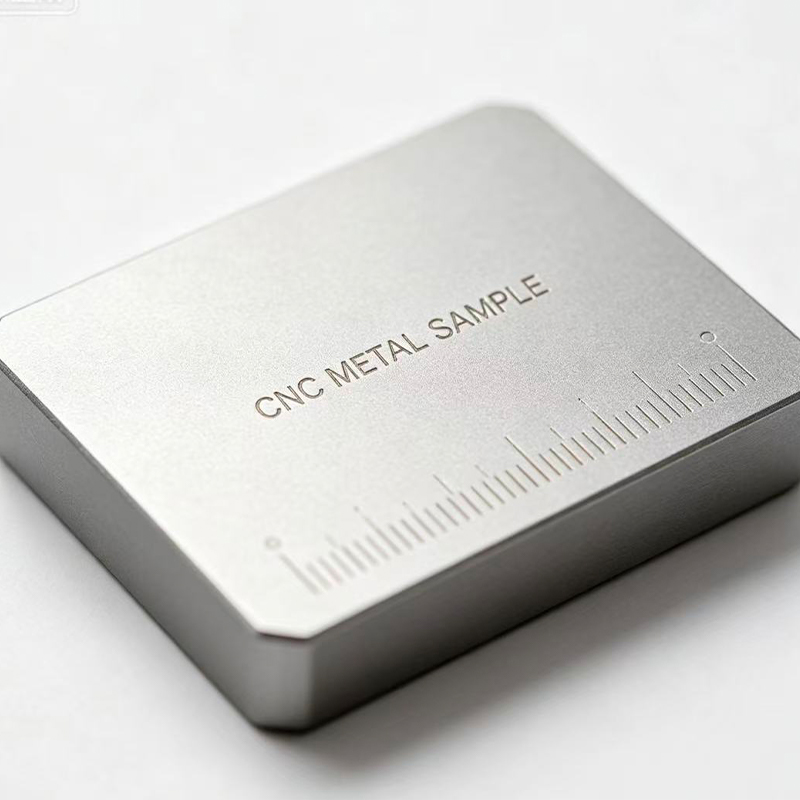
 Perkhidmatan Pengilangan CNC untuk Bahagian Logam dan Plastik Pengilangan 3 paksi hingga 5 paksi tersuai meliputi aluminium, keluli tahan karat, keluli aloi dan plastik kejuruteraan, dengan toleransi hingga 0.1 mm untuk prototaip dan lekapan berfungsi. Lihat Produk →
Pilihan bahan adalah bahagian utama keputusan CNC. Aluminium popular untuk prototaip kerana ia ringan, boleh dimesin dan boleh dianodkan. Keluli tahan karat digunakan apabila rintangan kakisan atau kekuatan penting. Loyang dan tembaga muncul dalam aplikasi elektrik dan haba. Plastik kejuruteraan seperti POM, PC, ABS dan nilon adalah biasa untuk penutup, lekapan dan penebat. Setiap bahan mempunyai gelagat cip yang berbeza, pelepasan tekanan dan keperluan kemasan permukaan, jadi geometri yang sama mungkin memerlukan parameter yang berbeza atau pendekatan reka bentuk yang berbeza.
Prototaip CNC juga cenderung kelihatan lebih seperti bahagian pengeluaran. Tanda alat boleh dihilangkan dengan mengampelas, menggilap, atau letupan manik. Anodizing, lukisan, ukiran laser, dan penyaduran elektrik boleh digunakan selepas pemesinan. Itu menjadikan CNC pilihan yang kukuh untuk sampel yang dihadapi pelanggan, terutamanya apabila produk akhir juga akan dimesin atau apabila sampel mesti bertahan dalam pengendalian berulang. Kos biasanya lebih tinggi bagi setiap bahagian daripada cetakan 3D yang ringkas, tetapi nilainya datang daripada keyakinan bahagian tersebut.
Tuangan Vakum dan Acuan Silikon untuk Prototaip Isipadu Rendah
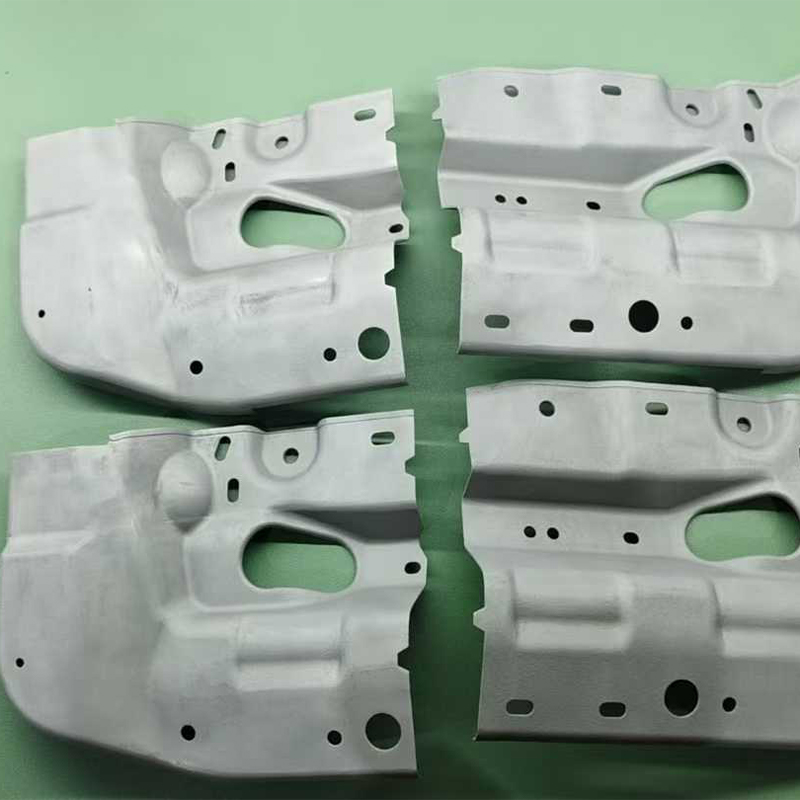
Tuangan vakum mengisi jurang antara prototaip sekali sahaja dan alat pengeluaran. Corak induk dibuat dengan percetakan 3D atau pemesinan CNC, acuan silikon dibuang di sekelilingnya, dan resin poliuretana dituangkan di bawah vakum untuk menghasilkan pendua. Aliran kerja itu berguna apabila pasukan memerlukan sepuluh, lima puluh atau seratus bahagian untuk ujian pasaran, ujian lapangan, sampel jualan atau pengesahan pra-pengeluaran. Kos setiap bahagian selalunya jatuh berbanding dengan pencetakan 3D langsung, dan permukaan boleh ditala untuk dipadankan dengan penampilan yang dibentuk.
Acuan silikon boleh menghasilkan semula butiran halus dan menangkap tekstur, logo dan ciri yang ketat. Pilihan bahan termasuk seperti ABS, seperti PP, seperti getah dan sistem poliuretana yang lain. Julat itu membolehkan pasukan menguji cengkaman lembut, perumah yang pas atau penutup yang dicat tanpa melakukan pengacuan suntikan. Padanan warna adalah mungkin, tetapi ia tidak sama dengan kawalan warna pengeluaran. Pembekal harus membincangkan pigmen, tekstur permukaan dan tahap gloss sebelum menghasilkan set lengkap.
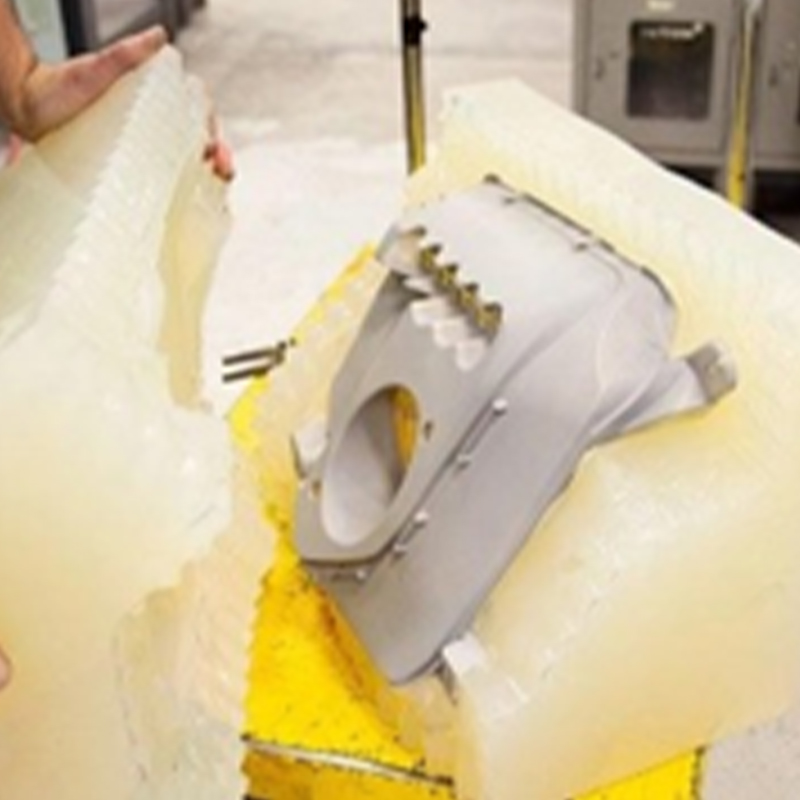 Tuangan Vakum untuk Prototaip Poliuretana Kelantangan Rendah Tuangan acuan silikon menghasilkan 15–25 bahagian setiap acuan dalam resin seperti ABS, PP dan seperti getah untuk pemeriksaan kesesuaian, kepungan dan pengeluaran jambatan. Lihat Produk →
Tuangan vakum mempunyai had yang harus dirancang lebih awal. Acuan silikon mempunyai hayat terhingga, dan corak induk mestilah tepat kerana setiap salinan mewarisi geometrinya. Pengecutan berbeza mengikut resin, jadi dimensi kritikal mungkin memerlukan pampasan. Lubang yang sangat kecil, dinding nipis dan tepi yang tajam boleh memakai acuan dengan lebih cepat. Proses ini juga kurang sesuai untuk aplikasi suhu tinggi atau bahagian yang memerlukan kekuatan seperti logam. Untuk projek yang betul, bagaimanapun, ia adalah jambatan yang cekap yang menghasilkan kumpulan yang konsisten tanpa keluli perkakas.
Di sinilah pengilang sehenti boleh mengurangkan geseran. Jika corak induk dicetak secara dalaman, acuan silikon dibuat secara dalaman, dan kemasan disiapkan secara dalaman, penyerahannya lebih pendek dan tanggungjawabnya lebih jelas. Pelanggan tidak perlu menyelaraskan tiga pembekal atau menjelaskan keperluan yang sama tiga kali. Itu penting apabila jadual padat dan standard penampilan adalah khusus.
Kemasan Permukaan: Perbezaan Antara Prototaip dan Sampel Produk
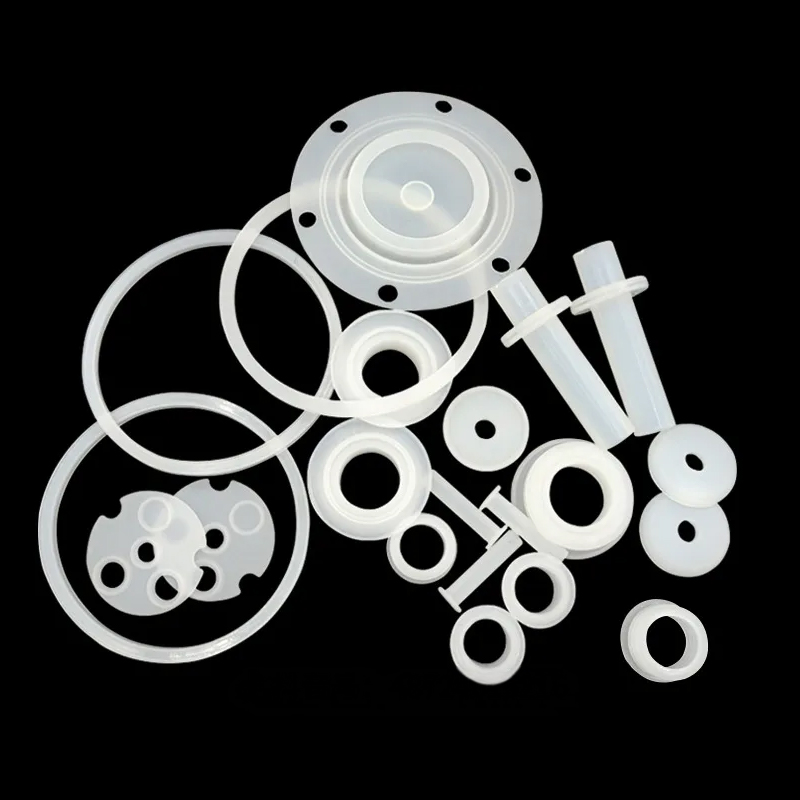
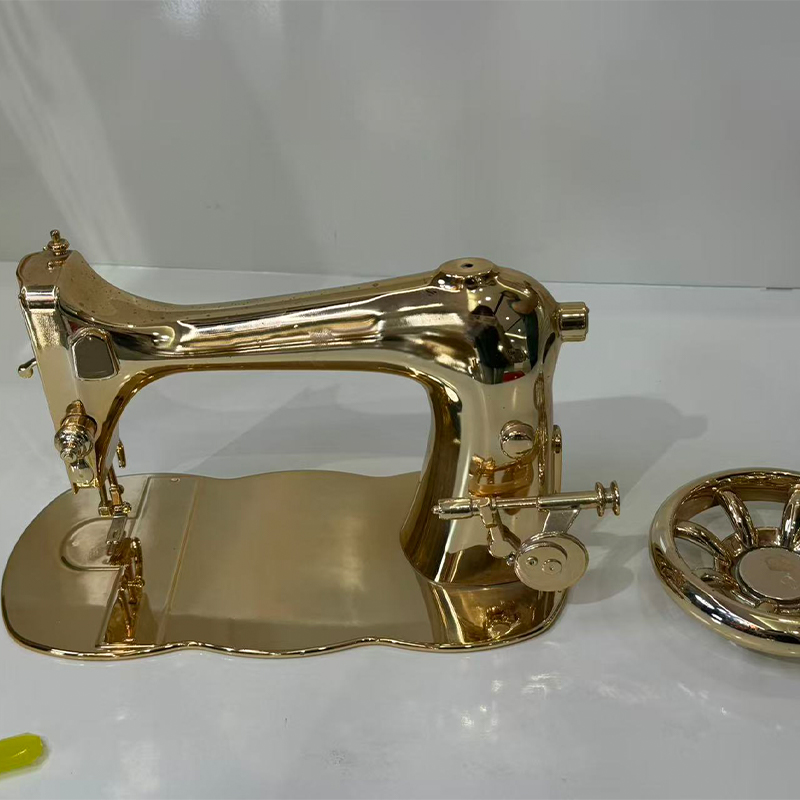
Prototaip boleh betul dari segi dimensi dan masih gagal dalam semakan pelanggan kerana permukaan kelihatan salah. Kemasan permukaan menutup jurang itu. Lukisan dan salutan boleh dipadankan dengan penampilan matte atau berkilat. Anodizing memberikan aluminium kemasan yang tahan lama seperti pengeluaran. Penyaduran elektrik menambah rupa logam atau permukaan konduktif. Ukiran laser mencipta penjenamaan, nombor siri atau tanda. Pelekat dan percetakan skrin sutera menghasilkan semula label dan grafik. Salutan lembut dan keras mengubah rasa dan rintangan calar. Bahagian lutsinar boleh digilap atau disalut untuk mencapai rupa separa lutsinar atau telus sepenuhnya.
Kemasan hendaklah ditakrifkan sebelum sebut harga, bukan selepas bahagian tiba. Permintaan "cat untuk dipadankan" bukan spesifikasi. Pembekal memerlukan rujukan warna, tahap gloss, sampel tekstur dan definisi permukaan yang boleh dilihat. Jika bahagian itu akan dikendalikan, penamat harus bertahan dengan pengendalian. Jika ia akan dibersihkan dengan pelarut, salutan harus menentangnya. Jika ia adalah sampel paparan, piawaian kosmetik mungkin lebih ketat daripada lekapan dalaman. Butiran ini mempengaruhi pilihan proses, masa tunggu dan kadar penolakan.
Penamat juga berinteraksi dengan proses prototaip. Bahagian resin mungkin memerlukan pengamplasan sebelum cat kerana garisan lapisan boleh telegraf melalui salutan nipis. Bahagian yang dimesin mungkin memerlukan letupan manik untuk menghasilkan tekstur yang seragam sebelum dianodisasi. Bahagian tuangan vakum mungkin memerlukan penyingkiran keluaran acuan sebelum mengecat. Pembekal yang mengawal kedua-dua bahagian dan kemasan boleh melaraskan proses huluan dan bukannya cuba membetulkan kecacatan pada penghujungnya.
Kriteria Pemilihan untuk Pembekal Prototaip Pantas Boleh Dipercayai
Kebanyakan pembeli menyenarai pendek pembekal prototaip pada harga dan masa pendahuluan, kemudian mendapati kemudian bahawa sokongan komunikasi dan kejuruteraan sama pentingnya. Penilaian yang berguna harus melihat bagaimana pembekal mengendalikan soalan, bukan sahaja seberapa pantas ia boleh memetik. Carta di bawah menggambarkan kriteria yang sering memisahkan projek yang lancar daripada gelung cetakan semula dan penjelasan yang mahal.
Peratusan ini bukan statistik pasaran; mereka adalah kedudukan praktikal berdasarkan kebimbangan pembeli biasa dalam projek prototaip tersuai. Gunakannya sebagai senarai semak perbincangan dan bukannya kad skor.
Bar pertama penting kerana maklum balas awal menghalang kerja semula lewat. Jika pembekal mengesan dinding nipis, poket dalam atau masalah timbunan toleransi sebelum pemesinan, pelanggan boleh menukar reka bentuk sementara perubahan masih murah. Bar kedua penting kerana kedai satu proses boleh memaksa setiap soalan menjadi satu jawapan. Pengilang dengan resin, nilon, logam, CNC, tuangan vakum dan kemasan boleh mengesyorkan laluan yang berbeza apabila yang pertama tidak sesuai.
Kawalan dan pemeriksaan toleransi berhak lebih daripada kotak pilihan. Tanya cara dimensi kritikal diukur, datum rujukan yang digunakan dan sama ada laporan pemeriksaan akan menyertakan ciri yang penting kepada pemasangan. Kebolehpercayaan masa utama juga merupakan isu teknikal, bukan sahaja penjadualan. Pembekal yang realistik akan menandakan kemasan yang menambah dua hari atau acuan yang memerlukan kitaran penawar tambahan. Kerahsiaan adalah sama praktikal. Pembekal harus tahu siapa yang boleh melihat fail, cara data disimpan dan apa yang berlaku apabila projek tamat.
Kualiti kemasan permukaan sering memutuskan sama ada sampel diterima. Bahagian yang sesuai dengan sempurna tetapi mempunyai cat tidak rata atau tanda sokongan yang kelihatan masih akan gagal dalam semakan pelanggan. Pembekal terbaik akan membincangkan penerimaan kosmetik sebelum pengeluaran dan menunjukkan sampel atau standard yang jelas apabila kemasannya kritikal.
Toleransi, Bahan dan Kos Sebenar Kerja Semula
Toleransi adalah salah satu bahagian yang paling tidak difahami dalam prototaip pantas. Lukisan mungkin tertera "±0.1 mm" pada setiap dimensi, tetapi tidak setiap proses boleh menyimpannya di mana-mana sahaja. Percetakan resin mungkin memegang perincian yang ketat pada satah sambil meledingkan pada muka rata yang besar. Nilon SLS mungkin cukup kuat dan tepat untuk pendakap tetapi mempunyai permukaan yang lebih kasar yang menjejaskan muka pengedap. Pemesinan CNC boleh menahan toleransi yang ketat pada ciri yang boleh diakses, tetapi poket dalam atau dinding nipis boleh bergerak semasa pemesinan. Tuangan vakum mewarisi corak induk dan menambah pengecutan, jadi dimensi kritikal memerlukan pampasan.
Pendekatan praktikal adalah untuk mengenal pasti dimensi kritikal kepada fungsi dan biarkan pembekal memberi tumpuan kepada dimensi tersebut. Corak lubang pelekap, tempat duduk galas, alur pengedap atau bukaan penyambung biasanya lebih penting daripada panjang keseluruhan penutup kosmetik. Jika setiap dimensi ditanda kritikal, pembekal perlu memilih laluan yang lebih perlahan, lebih mahal atau menerima risiko. Kajian toleransi yang singkat selalunya boleh mengurangkan kos tanpa mengurangkan kualiti.
Tingkah laku material juga mengubah makna prototaip. Bahagian resin mungkin kaku dalam ujian lentur mudah dan rapuh dalam ujian jatuh. Bahagian nilon boleh bertahan dari hentakan tetapi merayap di bawah beban yang berterusan. Bahagian aluminium yang dimesin mungkin kuat tetapi lebih berat daripada bahagian plastik pengeluaran. Bahagian poliuretana tuangan vakum mungkin kelihatan seperti ABS tetapi mempunyai rintangan haba yang berbeza. Perbezaan ini bukan kecacatan; mereka adalah sebab untuk menguji harta yang betul. Pembekal harus bertanya apakah bahagian itu mesti bertahan, bukan sahaja bagaimana rupanya.
Sumber kerja semula biasa
- Dinding nipis atau tulang rusuk yang pecah semasa menanggalkan atau mengendalikan sokongan.
- Draf hilang pada bahagian tuangan vakum atau acuan, menyebabkan melekat atau koyak.
- Sudut dalaman yang tajam di bahagian CNC yang tidak boleh dicapai oleh pemotong.
- Sasaran warna atau gloss yang tidak realistik tanpa rujukan fizikal.
- Benang atau sisipan ditentukan tanpa ketebalan dinding yang mencukupi.
- Permukaan rata besar yang meledingkan selepas mencetak, mengawet atau pemesinan.
- Perhimpunan dipetik sebagai bahagian berasingan tanpa memeriksa toleransi mengawan.
Kerja semula mahal bukan sahaja kerana bahagian kedua. Ia juga mengambil masa kejuruteraan, menangguhkan semakan dan boleh menolak tarikh pelancaran. Prototaip yang kos lebih sedikit tetapi datang dengan bahan dan kemasan yang betul boleh menjadi lebih murah daripada tiga percubaan kos rendah yang tidak pernah menjawab soalan. Itulah kes komersial untuk semakan awal DFM dan pembekal yang sanggup mengatakan "ciri ini tidak akan berfungsi seperti yang dilukis."
Daripada Prototaip kepada Pengeluaran Volum Rendah: Apabila Satu Proses Tidak Mencukupi
Banyak projek tidak bergerak daripada satu prototaip kepada satu proses pengeluaran. Mereka bergerak melalui rantai. Reka bentuk dicetak untuk menyemak borang, kemudian dimesin untuk memeriksa antara muka kritikal, kemudian tuangkan vakum untuk menghasilkan kumpulan kecil untuk ujian lapangan, kemudian selesai untuk dipadankan dengan sampel pelanggan. Setiap langkah menjawab soalan yang berbeza. Penyerahan di antara langkah adalah di mana masa hilang jika pembekal terputus sambungan.
Platform pembuatan sehenti boleh memudahkan rantaian ini. Pasukan yang sama boleh menyemak fail CAD, mengesyorkan proses, menghasilkan corak induk, membuat acuan silikon, membuang batch dan menggunakan kemasan. Itu tidak menjamin hasil yang sempurna, tetapi ia mengurangkan bilangan kali keperluan diterjemahkan dan bilangan pihak yang boleh menyalahtafsirkan toleransi. Ia juga memudahkan untuk membandingkan prototaip dengan niat pengeluaran, kerana pembekal yang sama melihat kedua-duanya.
Untuk pengeluaran volum rendah, tuangan vakum dan pemesinan CNC sering digunakan bersama. CNC boleh menghasilkan sisipan, pin, dan ciri mengawan yang tepat. Tuangan vakum boleh menghasilkan perumahan di sekeliling dalam resin seperti pengeluaran. Kemasan permukaan boleh menyatukan penampilan. Jika bahagian akhir akan dibentuk suntikan, prototaip masih boleh menguji pemasangan, ergonomik, pembungkusan dan tindak balas pelanggan. Matlamatnya bukan untuk berpura-pura bahawa prototaip adalah bahagian pengeluaran; ia adalah untuk mengurangkan perkara yang tidak diketahui yang kekal apabila pengeluaran bermula.
Soalan untuk Ditanya Sebelum Anda Menghantar Fail CAD
RFQ yang baik bukanlah lampiran fail dengan perkataan "petikan" dalam baris subjek. Ia memberikan konteks yang mencukupi kepada pembekal untuk memilih proses dan menandai risiko. Senarai berikut ialah senarai semak praktikal untuk projek prototaip pantas, sama ada bahagian itu akan dicetak, dimesin, tuang atau siap.
- Apakah tujuan prototaip: pemeriksaan kesesuaian, ujian berfungsi, sampel penampilan, percubaan pemasangan atau demo pelanggan?
- Dimensi yang manakah penting untuk berfungsi, dan yang manakah kosmetik atau tidak kritikal?
- Apakah sifat bahan yang paling penting: kekakuan, rintangan hentaman, rintangan haba, ketelusan, kelenturan atau kemasan permukaan?
- Apakah kuantiti yang dijangkakan sekarang, dan apakah kuantiti yang mungkin diperlukan selepas semakan?
- Apakah kemasan permukaan yang diperlukan, dan adakah terdapat rujukan warna atau tekstur fizikal?
- Adakah bahagian itu akan dipasang dengan skru, sisipan, pelekat, pemasangan snap atau pengedap?
- Apakah tarikh penghantaran yang diperlukan, dan apakah akibat kelewatan?
- Apakah format fail yang tersedia: STEP, IGES, STL atau fail CAD asli?
- Adakah terdapat keperluan kerahsiaan, dan siapa yang dibenarkan untuk melihat data?
- Apakah kaedah penerimaan untuk artikel pertama?
Jawapan tidak perlu sempurna. Mereka perlu cukup jelas untuk pembekal bertanya soalan yang lebih baik. Pengeluar prototaip pantas yang menerima konteks ini selalunya boleh mencadangkan proses kos yang lebih rendah, bahan yang lebih sesuai atau perubahan reka bentuk yang meningkatkan peluang artikel pertama yang berjaya. Perbualan itu adalah sebahagian daripada perkhidmatan, bukan tambahan.
Senario Industri: Automotif, Elektronik Pengguna, Dron dan Robotik
Industri yang berbeza bertanya soalan yang berbeza tentang prototaip. Dalam kerja automotif, prototaip boleh digunakan untuk memeriksa pendakap pelekap, kesesuaian trim, penyambung penyambung atau lekapan untuk barisan pemasangan. Bahagian itu mungkin perlu menahan getaran, haba atau bahan kimia. Model visual resin boleh mengesahkan pembungkusan, tetapi bahagian mesin atau logam mungkin diperlukan untuk bekas beban sebenar. Pembekal harus tahu sama ada bahagian itu berada di bawah hud, dalaman atau luaran, kerana itu mengubah bahan dan menyelesaikan perbincangan.
Projek elektronik pengguna sering bergerak dengan cepat dari penampilan ke pemasangan. Perumah mungkin memerlukan permukaan yang dicat licin, bukaan butang yang tepat dan kesesuaian snap yang bertahan untuk digunakan berulang kali. Percetakan resin boleh menghasilkan model penampilan yang pantas. Pemesinan CNC boleh menghasilkan perumahan dengan benang dan sisipan sebenar. Tuangan vakum boleh menghasilkan kumpulan kecil untuk kumpulan fokus atau sampel jualan. Kemasan permukaan boleh sepadan dengan warna dan gloss yang dimaksudkan. Kuncinya adalah untuk menguji rasa dan pemasangan awal, bukan sahaja bentuknya.
Projek dron dan eVTOL sering memfokuskan pada berat, kekakuan dan penyepaduan. Lengan prototaip, lekap atau penutup mungkin perlu ringan dan kuat semasa dipasang di sekeliling elektronik. SLS nilon, aluminium dimesin, dan bahan FDM diperkukuh gentian karbon semuanya boleh memainkan peranan, tetapi pilihan bergantung pada beban dan persekitaran. Prototaip yang terlalu berat atau terlalu fleksibel boleh mengelirukan pasukan tentang reka bentuk akhir.
Projek robotik selalunya memerlukan pencengkam, penutup, kurungan dan pelekap sensor tersuai. Prototaip boleh dikendalikan secara kasar, dipasang dan dibuka berkali-kali, atau digunakan dalam demonstrasi. Itu menjadikan ketahanan permukaan dan reka bentuk pengikat penting. Bahagian mesin atau tuangan vakum dengan sisipan yang betul mungkin lebih berguna daripada model cetakan yang rapuh, walaupun model bercetak lebih cepat dihasilkan.
Kerahsiaan dan Penghantaran Global
Prototaip selalunya melibatkan reka bentuk yang belum dikeluarkan, senarai pelanggan dan masa pelancaran. Oleh itu, kerahsiaan adalah keperluan pembuatan, bukan pertimbangan undang-undang. Pembekal harus dapat menjelaskan siapa yang melihat fail, cara akses terhad, dan cara sampel fizikal disimpan. NDA mudah berguna, tetapi ia bukan pengganti peraturan pengendalian dalaman. Pelanggan juga harus bertanya sama ada pembekal menggunakan subkontraktor dan, jika ya, bagaimana pihak tersebut dilindungi.
Penghantaran global menambah lapisan lain. Prototaip mungkin perlu tiba sebelum semakan, pameran perdagangan atau lawatan pelanggan. Pembekal harus dapat membincangkan pembungkusan, dokumentasi kastam, dan kaedah penghantaran tanpa menganggapnya sebagai tidak berkaitan dengan jadual pembuatan. Bahagian yang selesai tepat pada masanya tetapi ditahan dalam transit telah terlepas ulasan. Komunikasi yang baik termasuk penjejakan, foto sebelum penghantaran dan titik hubungan yang jelas apabila sesuatu berubah.
Bagi pelanggan OEM luar negara, perbezaan zon waktu boleh membantu atau membahayakan. Pembekal yang membalas dengan ringkasan bertulis yang jelas dan foto mengurangkan keperluan untuk panggilan berulang. Pembekal yang bergantung pada mesej ringkas tanpa dimensi atau nota kemasan mencipta kekaburan. Gaya kerja terbaik biasanya ialah rekap ringkas bertulis selepas setiap keputusan: bahan, proses, kemasan, kuantiti, pemeriksaan dan tarikh penghantaran.
Terokai Sumber Pengilangan Berkaitan
Jika anda mahukan lebih banyak konteks tentang cara pencetakan 3D, pemesinan CNC dan tuangan vakum sesuai bersama dalam program pembuatan berasaskan China, sumber berikut ialah titik permulaan yang berguna.
Perkhidmatan percetakan 3D China dan panduan pengilang pemesinan CNC Zhejiang Jiaheng Pembuatan Peralatan PintarSoalan Lazim Mengenai Perkhidmatan Prototaip Pantas
Apakah perkhidmatan prototaip pantas?
Perkhidmatan prototaip pantas menghasilkan bahagian fizikal daripada data CAD menggunakan proses seperti pencetakan 3D, pemesinan CNC, tuangan vakum dan kemasan permukaan. Ia digunakan untuk menguji bentuk, kesesuaian, fungsi, penampilan dan pemasangan sebelum reka bentuk dikeluarkan kepada pengeluaran. Perkhidmatan terbaik juga menyediakan maklum balas DFM dan membantu memilih proses yang sepadan dengan ujian.
Sekiranya saya memilih percetakan 3D atau pemesinan CNC untuk prototaip saya?
Pilih pencetakan 3D apabila kelajuan, geometri kompleks atau kos persediaan rendah paling penting. Pilih pemesinan CNC apabila anda memerlukan toleransi yang ketat, bahan kejuruteraan sebenar, benang, sisipan atau permukaan seperti pengeluaran. Banyak projek menggunakan kedua-duanya: model bercetak untuk semakan bentuk awal dan bahagian mesin untuk pengesahan berfungsi.
Apakah toleransi yang boleh dipegang oleh pembekal prototaip pantas?
Ia bergantung pada proses, bahan, geometri dan ciri. Percetakan resin, nilon SLS, pemesinan CNC, dan tuangan vakum masing-masing mempunyai tingkap keupayaan yang berbeza. Daripada meminta satu nombor, kenal pasti dimensi kritikal dan tanya pembekal bagaimana ia akan dikawal dan diperiksa. Perbincangan toleransi yang realistik adalah lebih berguna daripada tuntutan menyeluruh.
Bolehkah tuangan vakum menggantikan pengacuan suntikan untuk kumpulan kecil?
Tuangan vakum boleh menghasilkan sekumpulan kecil bahagian yang kelihatan dan berasa hampir dengan pengeluaran acuan, terutamanya untuk sampel pra-pelancaran, ujian pasaran dan volum jambatan. Ia bukan pengganti kekal untuk pengacuan suntikan. Jangka hayat acuan, sifat bahan, dan konsistensi jangka panjang adalah berbeza. Pilihan yang tepat bergantung pada kuantiti, bahan, dan hayat program.
Apakah format fail yang perlu saya hantar untuk sebut harga?
STEP atau IGES biasanya lebih disukai untuk bahagian mesin dan tuang kerana ia mengekalkan geometri pepejal. STL adalah perkara biasa untuk pencetakan 3D tetapi boleh kehilangan ciri halus jika jaringannya kasar. Fail CAD asli boleh membantu untuk semakan DFM apabila kerahsiaan membenarkan. Sentiasa sertakan unit, dimensi kritikal dan nota pada tujuan bahagian.
Bagaimanakah saya melindungi reka bentuk saya semasa prototaip?
Gunakan NDA, kongsi hanya fail yang diperlukan untuk sebut harga dan tanya siapa di dalam pembekal yang akan mempunyai akses. Pengilang dengan pengendalian data yang jelas dan proses yang perlu diketahui biasanya lebih mudah untuk digunakan daripada pengeluar yang tidak dapat menjelaskan kawalan dalamannya. Sampel fizikal juga harus dikendalikan dengan penjagaan yang sama seperti fail digital.
Bolehkah pembekal prototaip mengendalikan pengeluaran volum rendah selepas prototaip?
Ramai yang boleh, tetapi jalan yang tepat bergantung pada prosesnya. Tuangan vakum, pemesinan CNC, dan kemasan kelompok kecil boleh menjembatani daripada prototaip kepada pengeluaran perintis. Jika bahagian akhir akan dibentuk suntikan, prototaip masih boleh mengesahkan pemasangan, ergonomik dan tindak balas pelanggan semasa alat pengeluaran sedang dirancang.
Apakah yang mempengaruhi masa utama untuk perkhidmatan prototaip pantas?
Masa utama dipengaruhi oleh proses, ketersediaan bahan, saiz bahagian, kemasan, kuantiti dan keperluan pemeriksaan. Cetakan resin ringkas mungkin bergerak dengan pantas, manakala bahagian dimesin dengan anodisasi atau kumpulan tuangan vakum dengan padanan warna memerlukan lebih banyak langkah. Pembekal yang memberikan jadual realistik dengan kebergantungan adalah lebih berguna daripada yang menjanjikan tarikh yang sesingkat mungkin.
Perkhidmatan prototaip pantas berfungsi paling baik apabila ia dianggap sebagai urutan langkah pembelajaran dan bukannya pembelian tunggal. Bahagian pertama harus menjawab soalan, bahagian kedua harus mengurangkan risiko, dan bahagian ketiga harus mengesahkan bahawa reka bentuk sudah bersedia untuk peringkat seterusnya. Pembekal yang boleh bergerak antara percetakan resin, percetakan nilon dan logam, pemesinan CNC, tuangan vakum dan kemasan permukaan memberikan projek lebih banyak cara untuk menjawab soalan tersebut tanpa memulakan semula perbualan.
Ambil balik praktikal adalah mudah: tentukan keputusan, namakan dimensi kritikal, pilih proses yang boleh mengujinya dan minta maklum balas DFM sebelum mesin dimulakan. Pendekatan itu tidak akan menjadikan setiap prototaip sempurna, tetapi ia akan menjadikan hasilnya lebih berguna, lebih mudah untuk dijelaskan dan kurang berkemungkinan untuk diulang. Untuk pasukan di bawah tekanan jadual, itulah nilai sebenar pengeluar prototaip pantas yang boleh dipercayai.
-
Perkhidmatan Percetakan 3D Resin Seperti ABS Kuning
-
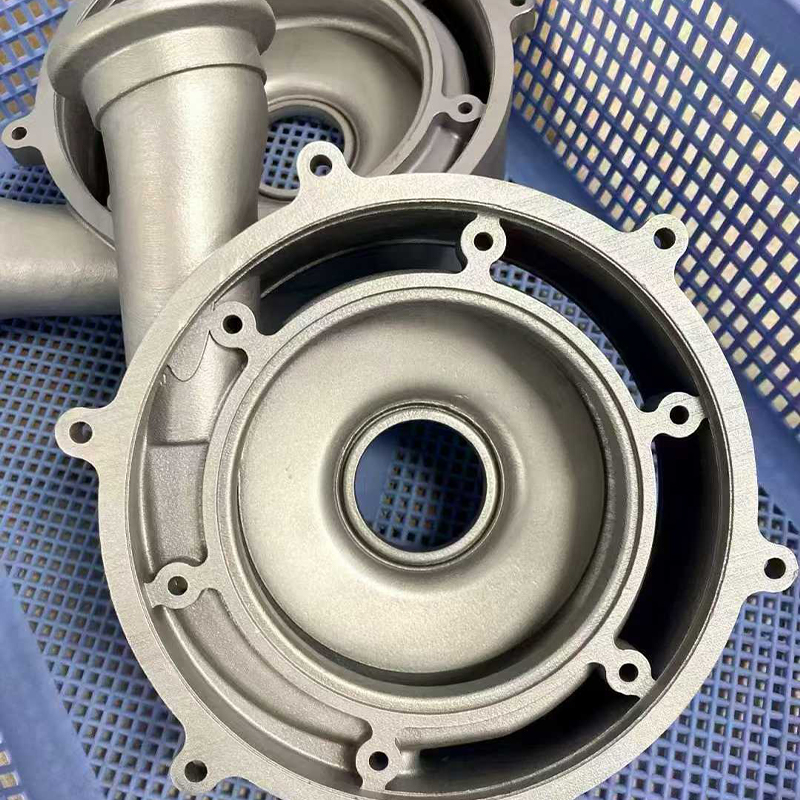 Perkhidmatan Pencetakan 3D Keluli Tahan Karat 316L
-
 Perkhidmatan Percetakan 3D Bahan Bertetulang Gentian Karbon PPS+CF
-
 Perkhidmatan Percetakan 3D Bahan PLA Suhu Tinggi HT-PLA
-
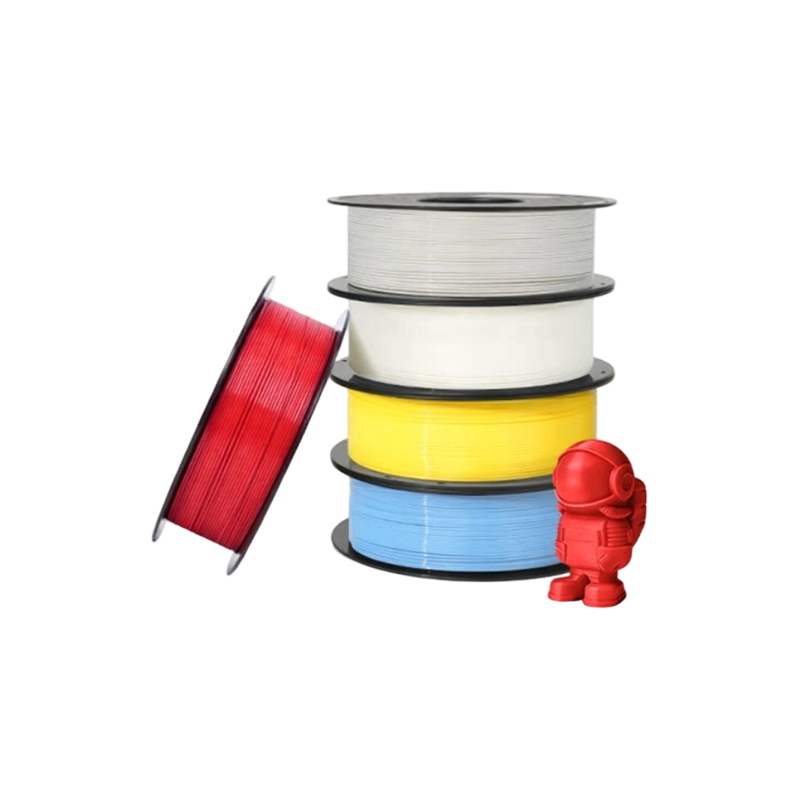 Perkhidmatan Pencetakan 3D Bahan FDM Standard (PLA, PETG, ABS)
-
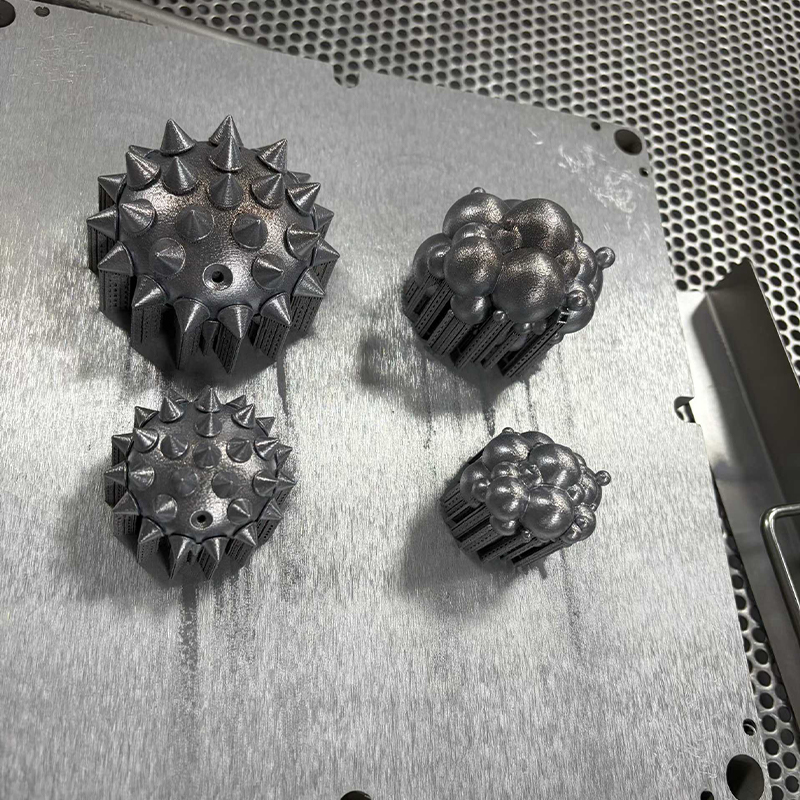 Perkhidmatan Percetakan 3D Keluli Alat H13 / S136
Maklumat Hubungan
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
TAMBAH
-

Bangunan 7, No. 188, Seksyen Hongni Jalan Zha Wang, Mukim Danghu, Bandar Pinghu, Bandar Jiaxing, Wilayah Zhejiang, China
Hak Cipta © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Pengeluar Platform Pembuatan Pintar Bersepadu OEM/ODM
