- Perkhidmatan Percetakan 3D

- Perkhidmatan Pemesinan CNC

- Perkhidmatan Tuangan Vakum

- Perkhidmatan Kemasan Permukaan

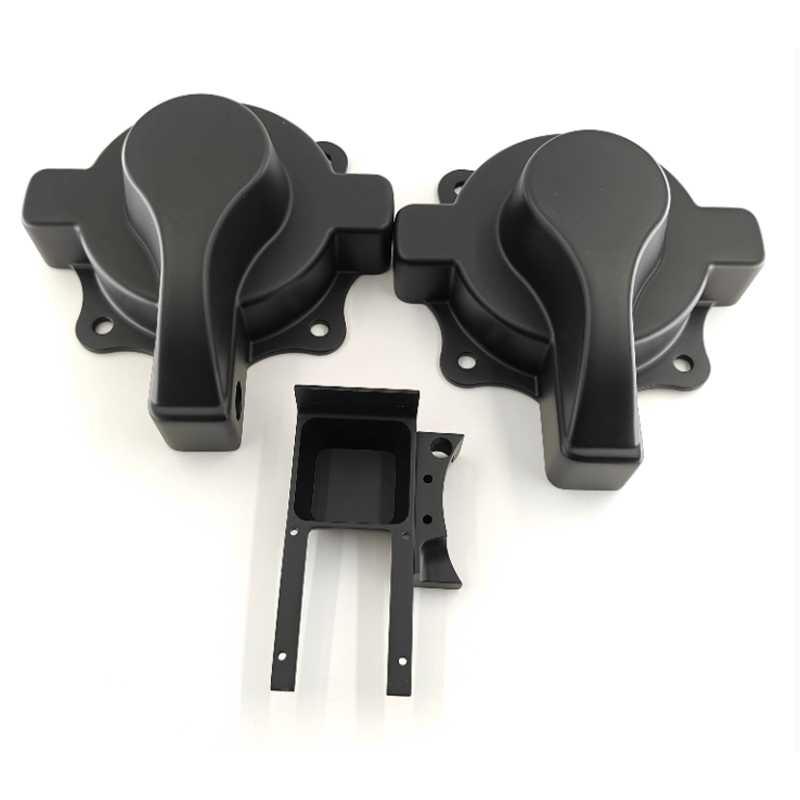
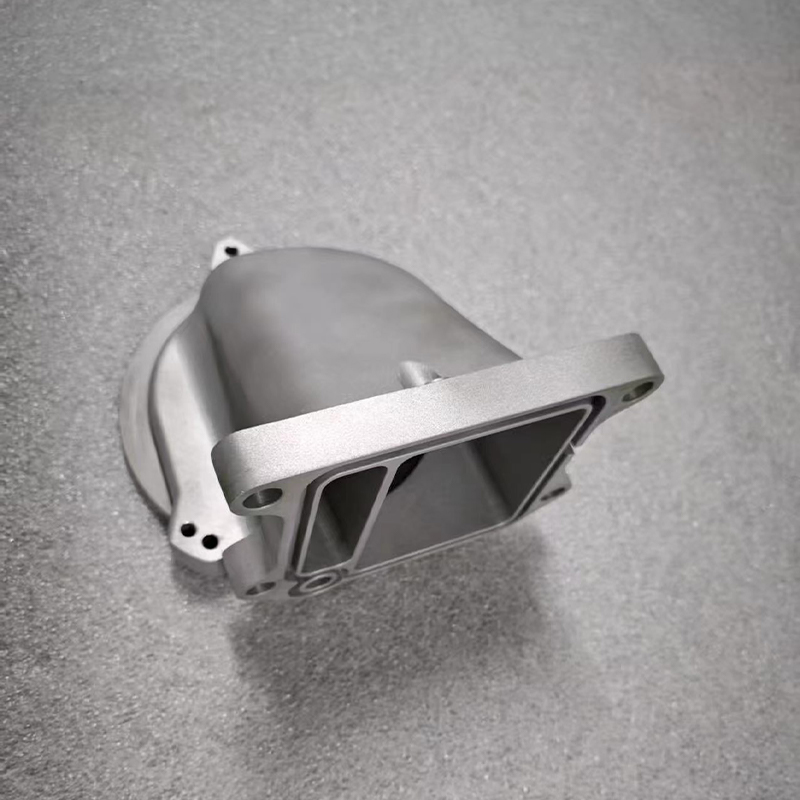
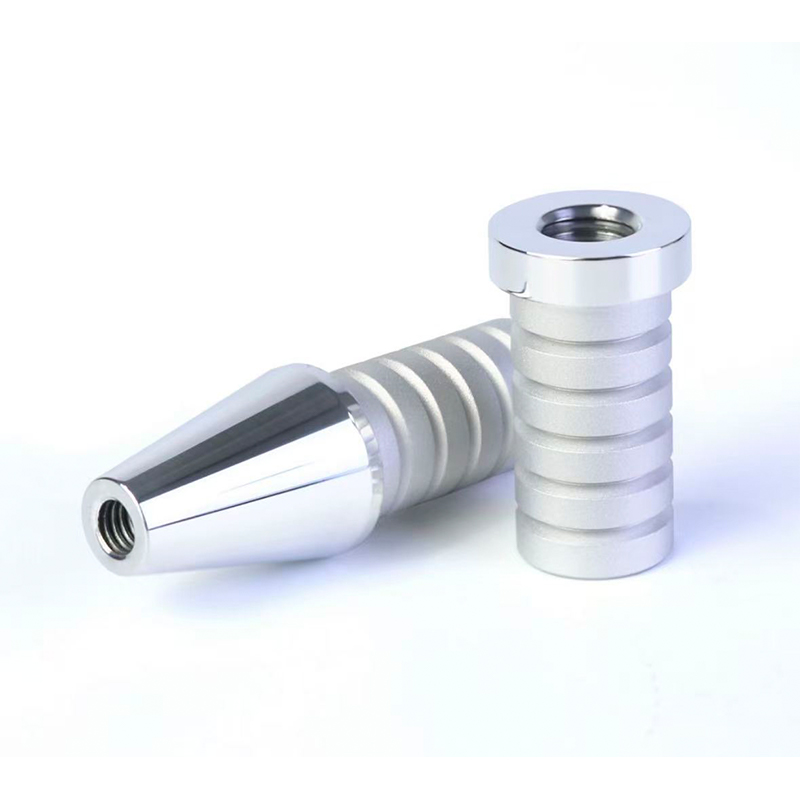
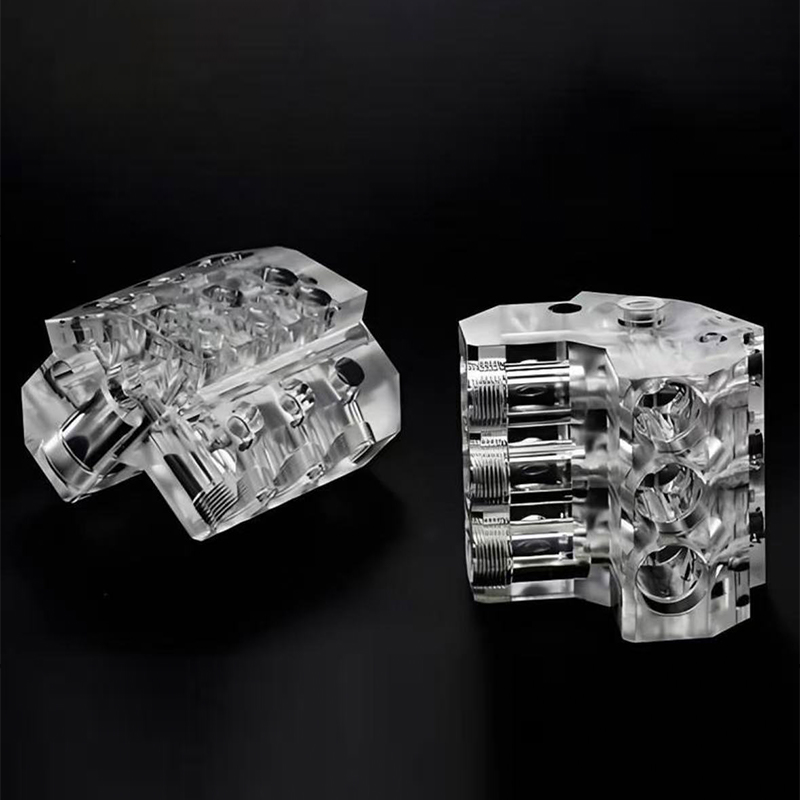
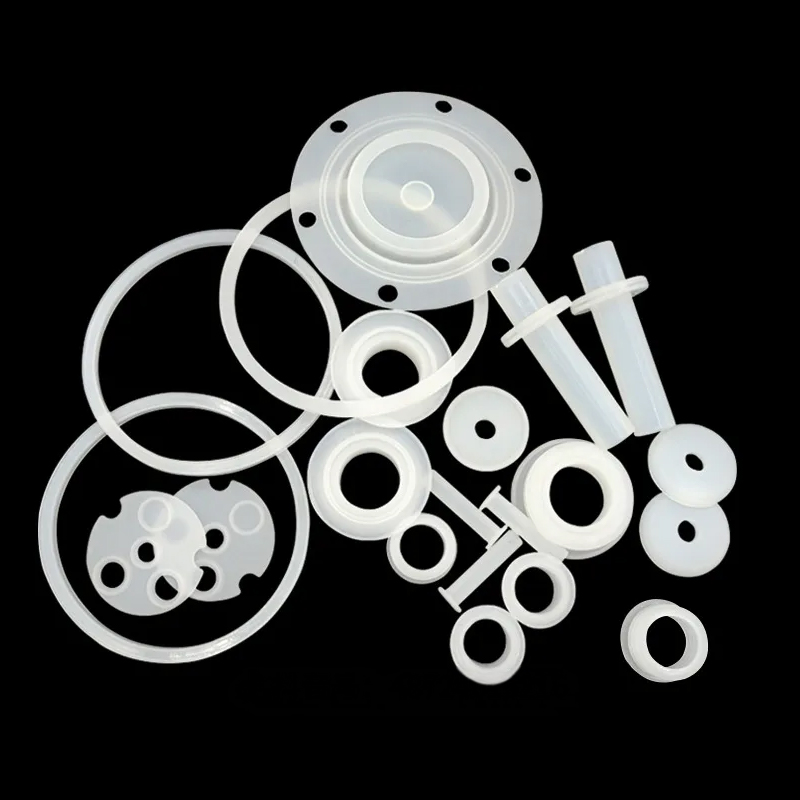
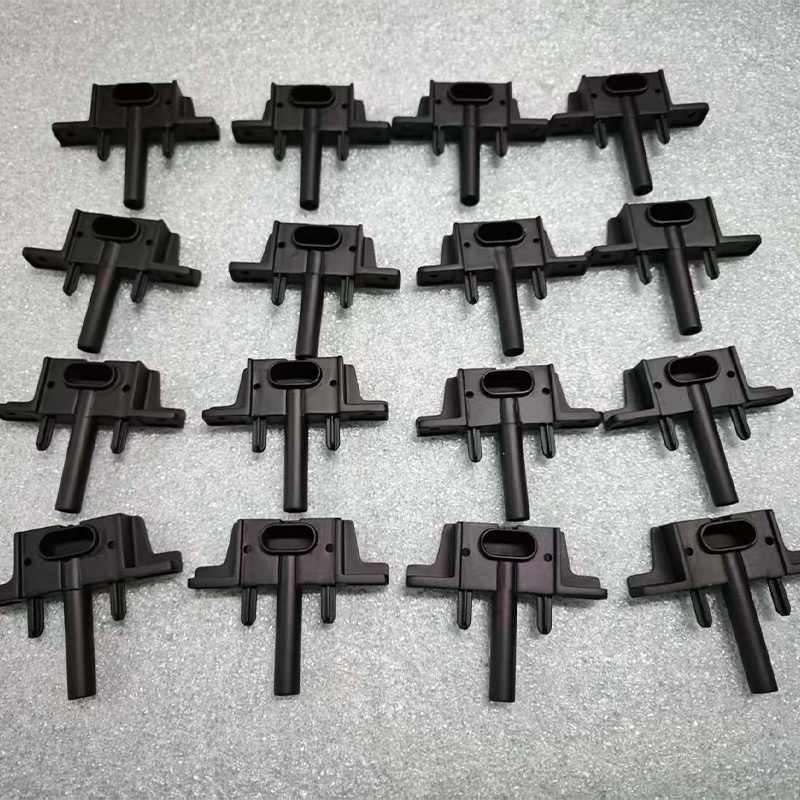
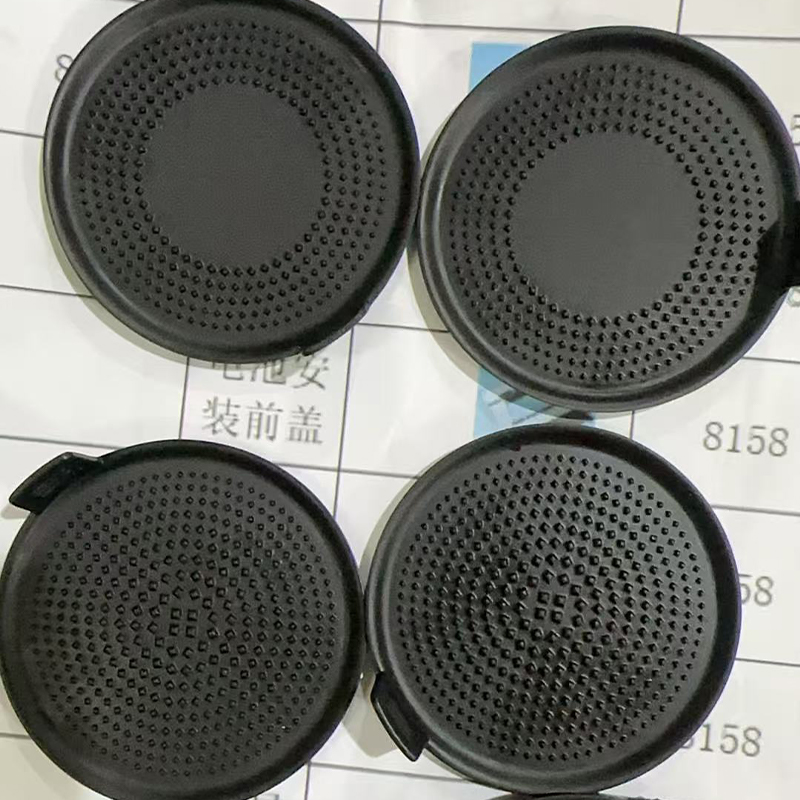
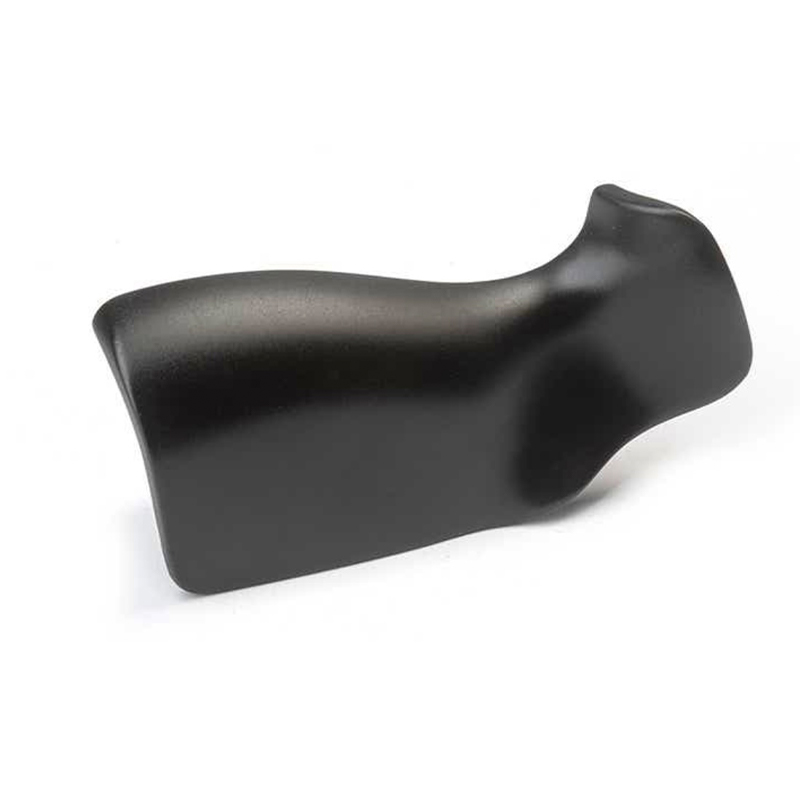
Perkhidmatan Percetakan 3D China dan Panduan Pengeluar Pemesinan CNC
Jawapan Langsung: Apa yang Dihasilkan oleh Platform Pembuatan Pintar Bersepadu
Jika anda mendapatkan bahagian dari China Perkhidmatan Percetakan 3D Pengilang, perkara yang paling berguna untuk diketahui ialah ini: laluan proses kurang penting daripada sama ada satu pembekal mengawal keseluruhan rantaian daripada fail digital hingga bahagian siap yang diperiksa . Pembeli yang menghantar model kepada satu vendor untuk dicetak, menghantar output kepada vendor kedua untuk pemesinan, dan kemudian mengangkut bahagian tersebut kepada vendor ketiga untuk mengecat lazimnya kehilangan tujuh hingga dua belas hari bekerja untuk penyerahan sahaja, dan setiap penyerahan adalah tempat di mana tanggungjawab toleransi menjadi samar-samar. Platform pembuatan pintar bersepadu menghapuskan jurang tersebut dengan mengadakan semakan reka bentuk, pembuatan bahan tambahan, pemesinan tolak, replikasi acuan silikon, rawatan permukaan dan pemeriksaan dimensi dalam satu sistem pengeluaran dengan satu rekod kualiti.
Dari segi praktikal, ini bermakna satu perbualan kejuruteraan dan bukannya tiga, satu set lukisan ditafsirkan sehala, dan satu pihak bertanggungjawab apabila gerek datang kembali bersaiz besar 0.05 mm. Bagi jurutera yang menilai penyedia perkhidmatan percetakan 3D, senarai semak adalah pendek dan konkrit: bolehkah mereka mencetak dalam damar, nilon dan logam; bolehkah mereka mengikuti bahagian bercetak dengan pemesinan CNC pada ciri kritikal; bolehkah mereka menjembatani ke dalam jumlah kumpulan kecil tanpa perkakas keras; dan bolehkah mereka mendokumenkan semua itu. Pembekal yang menjawab ya kepada keempat-empat menawarkan penyelesaian pembuatan ketepatan sehenti bukannya kedai kerja satu proses.
Selebihnya artikel ini menerangkan cara setiap keupayaan berfungsi, di mana setiap satu adalah pilihan yang tepat, ketepatan dan masa utama yang boleh anda jangkakan secara realistik, dan cara menilai Pengeluar Perkhidmatan Pemesinan CNC China atau Pembekal Perkhidmatan Percetakan 3D Perindustrian China sebelum anda membuat program kepada mereka. Setiap pengesyoran di bawah ditulis untuk pembeli teknikal yang perlu mempertahankan keputusan penyumberan secara dalaman.
Mengapa Kos Penyumberan Berpecah-belah Melebihi Kos Daripada Ianya
Kebanyakan pasukan perolehan membandingkan pembekal pada item baris yang disebut untuk satu operasi. Perbandingan itu tidak lengkap, kerana beban sebenar rantaian bekalan yang berpecah-belah terletak di ruang antara operasi: petik semula, penetapan semula, pemeriksaan semula, pengangkutan antara loji dan waktu kejuruteraan yang dibelanjakan untuk menterjemah andaian satu vendor ke dalam bahasa vendor lain. Bahagian yang memerlukan pencetakan, pemesinan, peletupan manik dan pengecatan melepasi empat baris gilir penjadualan apabila ia dibahagikan kepada empat pembekal, dan masa giliran hampir selalu lebih lama daripada masa proses.
Menggabungkan dengan satu perkhidmatan percetakan 3D industri yang turut menjalankan pemesinan dan garisan kemasan mengubah aritmetik. Data tetapan yang dibuat untuk kosong bercetak digunakan semula untuk langkah pemesinan. Sijil bahan mengikut bahagian dan bukannya tiba secara berasingan melalui e-mel. Ketidakpatuhan ditangkap di stesen yang menciptanya dan bukannya tiga minggu kemudian di vendor hiliran. Dalam program volum rendah biasa, penyatuan mengurangkan jumlah masa berlalu daripada fail yang dikeluarkan kepada bahagian yang diperiksa sebanyak 35 hingga 50 peratus , walaupun masa proses individu tidak berubah.
Ke mana hari-hari pergi sebenarnya
Carta di bawah membandingkan masa pendahuluan tipikal yang telah berlalu untuk laluan proses biasa, diukur dari saat fail yang boleh dibuat dilepaskan kepada saat bahagian dibungkus untuk penghantaran. Ini adalah hari bekerja untuk satu kerja di kedai yang biasa dimuatkan, bukan minimum teori.
Beberapa perkara berbaloi untuk dibaca daripada carta ini daripada membacanya secara ringkas. Pertama, pencetakan resin ialah laluan terpantas ke objek fizikal, itulah sebabnya perkhidmatan pencetakan model 3d kekal sebagai lalai untuk semakan bentuk awal dan kesesuaian di mana pemuatan mekanikal belum menjadi kebimbangan. Kedua, bahagian aditif logam dan bahagian mesin keluli tahan karat menumpu pada kira-kira masa pendahuluan yang sama, kerana kedua-duanya dikuasai oleh pasca pemprosesan dan bukannya oleh langkah pembentukan utama: cetakan logam memerlukan pelepasan tekanan, penyingkiran sokongan dan selalunya menyelesaikan pemesinan, manakala pemesinan tahan karat memerlukan suapan yang lebih perlahan, lebih banyak perubahan alat dan deburring. Ketiga, laluan acuan silikon ialah laluan tunggal terpanjang pada carta, tetapi jumlah itu meliputi lima puluh salinan siap daripada satu, jadi masa setiap kepingnya adalah yang paling rendah daripada enam. Keempat, jurang antara pemesinan aluminium dan tahan karat bukanlah artifak penjadualan tetapi fizik, dan mana-mana pembekal yang memetiknya sebagai serupa tidak memikirkan tentang pekerjaan itu. Akhirnya, tiada satu pun daripada angka ini bertambah baik dengan memilih mesin yang lebih pantas; mereka bertambah baik dengan mengalih keluar penantian antara langkah, iaitu apa yang direka bentuk untuk dilakukan oleh platform bersepadu.
Set Keupayaan Di Sebalik Perkhidmatan Pencetakan 3D Profesional
Frasa perkhidmatan percetakan 3D merangkumi sekumpulan proses yang berkongsi idea bahan binaan lapisan demi lapisan sahaja. Toleransi, ciri permukaan, sifat material dan titik manis ekonomi mereka sangat berbeza, dan memilih yang salah adalah punca kekecewaan yang paling biasa di kalangan pembeli kali pertama. Pengeluar Perkhidmatan Cetakan 3D Tersuai China yang berkebolehan tidak hanya akan menerima fail dan mencetaknya pada mana-mana mesin yang melahu; ia akan bertanya apakah bahagian itu perlu bertahan, berapa banyak yang diperlukan, dan apa yang berlaku kepada bahagian itu selepas ia meninggalkan ruang binaan.
Proses resin untuk kesetiaan visual dan dimensi
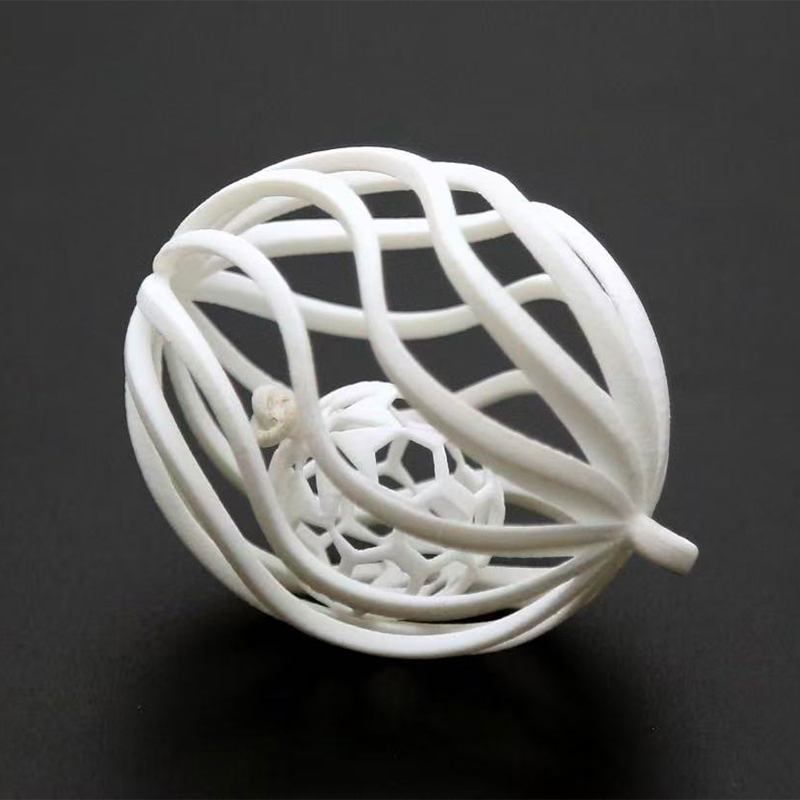
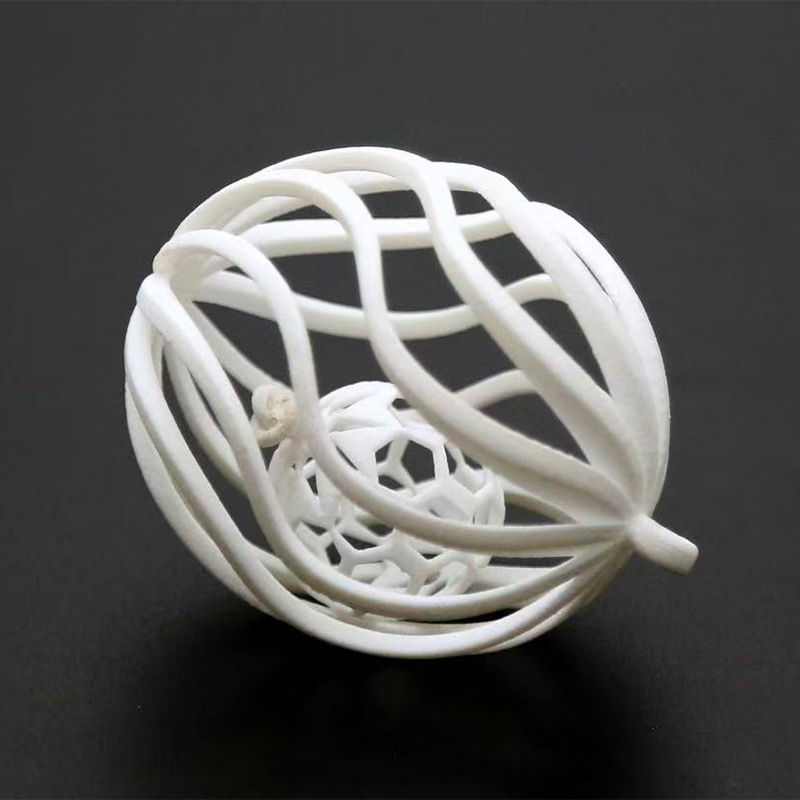
Stereolitografi dan teknologi resin yang berkaitan menghasilkan permukaan terbina terlicin yang terdapat dalam pembuatan bahan tambahan, dengan ketinggian lapisan biasanya antara 0.025 mm dan 0.1 mm. Itu menjadikan mereka alat yang tepat untuk model penampilan, panduan cahaya telus, struktur kekisi halus dan corak induk yang ditujukan untuk acuan silikon. Pertukaran adalah mekanikal: resin standard secara perbandingan rapuh dan hilang kekakuan apabila dipegang pada suhu tinggi, jadi bahagian resin biasanya merupakan peranti komunikasi atau corak dan bukannya komponen galas beban. Resin kejuruteraan dengan pesongan haba yang lebih tinggi dan keliatan yang lebih baik mengecilkan jurang itu, dan ia adalah spesifikasi yang betul apabila bahagian yang dicetak perlu dikendalikan berulang kali dalam pelantar ujian.
Proses serbuk nilon untuk bahagian berfungsi
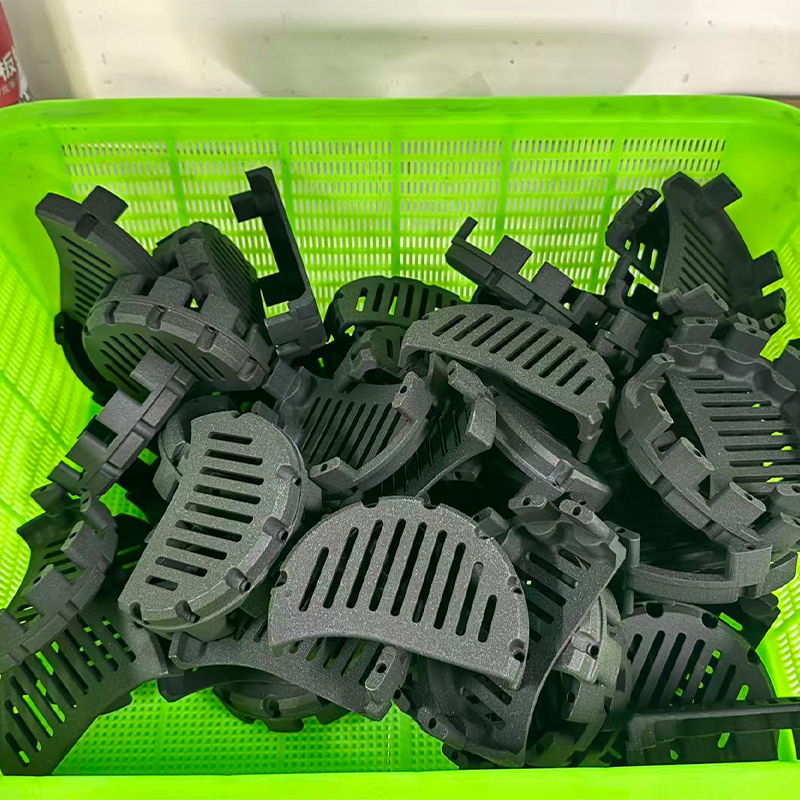
Proses nilon katil serbuk dibina tanpa struktur sokongan, yang membebaskan pereka bentuk untuk menempatkan geometri kompleks, saluran dalaman dan engsel hidup yang tiada laluan lain boleh menghasilkan secara ekonomi. Bahagian keluar dengan kemasan matte seragam dan sifat yang cukup isotropik untuk berfungsi sebagai komponen berfungsi tulen: kurungan, saluran, perumah, jig dan penutup penggunaan akhir. Gred nilon yang diisi kaca dan karbon meningkatkan kekukuhan dan kestabilan dimensi untuk lekapan yang mesti memegang datum di bawah beban pengapit. Bagi jurutera, sifat penting bukanlah kekuatan tegangan tajuk tetapi keupayaan untuk menyarangkan berpuluh-puluh bahagian yang berbeza ke dalam satu binaan dan menerima semuanya dalam tetingkap empat hari yang sama .
Pembuatan aditif logam untuk geometri yang tidak boleh dimesin
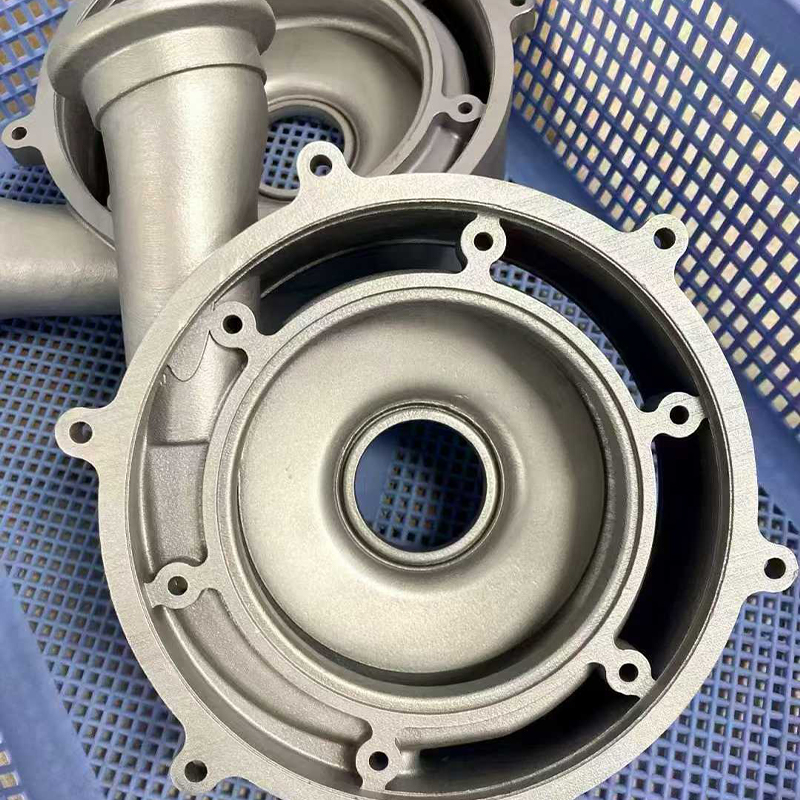
Percetakan logam mendapat tempatnya apabila bahagian mengandungi saluran penyejukan selaras, manifold dalaman, laluan beban yang dioptimumkan topologi atau kekisi dinding nipis yang tidak dapat dicapai oleh pemotong. Aloi aluminium, gred tahan karat, keluli alat dan titanium semuanya diproses secara rutin. Disiplin yang memisahkan pembekal serius daripada pembekal kasual ialah pasca pemprosesan: pelepasan tekanan yang betul sebelum bahagian itu meninggalkan plat binaan, penyingkiran sokongan terkawal, penekanan isostatik panas di mana keliangan penting, dan pemesinan kemasan setiap muka pengedap, tempat duduk galas dan lubang berulir. Cetakan logam yang belum dimesin kemasan tidak boleh dianggap sebagai komponen ketepatan.
Proses Pemadanan dengan Keperluan: Jadual Perbandingan
Jadual di bawah meringkaskan sampul surat praktikal setiap laluan kerana ia biasanya dibekalkan oleh perkhidmatan percetakan 3D perindustrian yang turut mengendalikan pemesinan dan garisan pengacuan. Toleransi dinyatakan sebagai lazimnya boleh dicapai pada geometri yang direka dengan baik, bukan sebagai had mutlak, dan mereka menganggap bahagian itu telah disemak untuk kebolehkilangan sebelum kerja dikeluarkan.
| Laluan proses | Toleransi tipikal | Permukaan terbina | Keluarga material | Kumpulan ekonomi |
|---|---|---|---|---|
| Resin SLA | ±0.1 mm | Ra 3–6 µm | Resin standard dan kejuruteraan | 1–20 |
| Katil serbuk nilon | ±0.2 mm | Ra 10–15 µm | PA12, PA11, nilon diisi | 1–500 |
| Katil serbuk laser logam | ±0.2 mm | Ra 8–20 µm | Aluminium, tahan karat, keluli alat, titanium | 1–100 |
| Pemesinan CNC 3 paksi | ±0.02 mm | Ra 1.6–3.2 µm | Aluminium, keluli, loyang, plastik kejuruteraan | 1–2000 |
| Pemesinan CNC 5 paksi | ±0.01 mm | Ra 0.8–1.6 µm | Aluminium, tahan karat, titanium, superalloy | 1–2000 |
| Replikasi acuan silikon | ±0.15 mm | Mencerminkan tuan | Resin PU meniru ABS, PP, getah | 20–200 |
Baca jadual mengikut lajur dan bukannya mengikut baris. Lajur toleransi menunjukkan mengapa pemesinan kemasan selepas cetakan bukan pilihan untuk ciri ketepatan: toleransi aditif terbaik dalam senarai masih merupakan susunan magnitud yang lebih longgar daripada pemesinan 5 paksi rutin . Lajur permukaan menerangkan sebab bahagian kosmetik yang dicat hampir selalu bermula sebagai induk resin atau kosong dimesin dan bukannya cetakan nilon. Lajur kelompok ialah lajur yang paling kerap diabaikan oleh pembeli, dan lajur inilah yang menentukan sama ada program kekal menguntungkan apabila volum meningkat.
Perkhidmatan Percetakan 3D Skala Besar: Membina Di Luar Sampul Standard
Permintaan untuk perkhidmatan pencetakan 3d yang besar telah berkembang lebih cepat daripada volum binaan mesin, dan jawapan praktikal untuk geometri bersaiz besar jarang sekali menjadi mesin yang besar. Ia adalah pembahagian pintar: membelah model di sepanjang satah yang dipilih atas sebab struktur dan kosmetik, mencetak segmen secara selari, dan mengikat atau menggabungkannya secara mekanikal dengan ciri terletak yang direka bentuk ke dalam pemisahan. Selesai dengan baik, bahagian yang dibelah lebih kuat dan lebih lurus daripada cetakan satu keping dengan saiz yang sama, kerana setiap segmen mengalami kurang kecerunan terma semasa pembinaan.
Carta di bawah membandingkan dimensi tunggal terpanjang yang boleh dicapai secara rutin pada setiap laluan sebelum pembahagian menjadi perlu. Ia ialah peta keupayaan, bukan kedudukan, dan ia menunjukkan sebab perkhidmatan percetakan 3d berskala besar dan jabatan pemesinan adalah rakan kongsi semula jadi dan bukannya pesaing.
Carta ini membayar balik bacaan yang teliti untuk sesiapa sahaja yang menyatakan bahagian bersaiz besar. Penyemperitan format besar mencapai dimensi satu keping terhebat daripada mana-mana laluan tambahan yang ditunjukkan, itulah sebabnya ia mendominasi aplikasi seperti lekapan cek, alat pembentuk, kepungan mock-up dan corak faundri di mana toleransi dimensi dalam persepuluh milimeter boleh diterima. Pengilangan gantri mencecah hampir sejauh itu sambil menahan toleransi kira-kira dua puluh kali lebih ketat, jadi kedua-dua proses itu kerap digandingkan: mencetak bentuk pukal, kemudian memesin datum dan muka mengawan pada platform yang sama. Sistem katil serbuk logam terletak di hujung rendah paksi saiz, yang merupakan satu-satunya kekangan terbesar pada penggunaan bahan tambahan logam dan sebab pemasangan logam besar biasanya dicetak sebagai segmen dan bercantum. Nilon dan resin industri menduduki jalur tengah, dengan selesa meliputi kebanyakan perumahan produk pengguna dan komponen dalaman automotif dalam satu bahagian. Kesimpulan praktikalnya ialah binaan sampul hendaklah dianggap sebagai input reka bentuk dari sesi CAD pertama, bukan sebagai kekangan yang ditemui pada petikan .
Perkhidmatan Pemesinan CNC Tersuai: Di Mana Ketepatan Sebenarnya Dicipta
Pembuatan aditif mencipta geometri; pemesinan mencipta ketepatan. Mana-mana Pembekal OEM Pemesinan CNC China yang bernilai terlibat harus dapat menerangkan, tanpa digesa, cara mereka memegang kedudukan antara operasi, cara mereka mengimbangi haus alatan merentas satu kelompok, dan cara mereka mengesahkan artikel pertama sebelum mengeluarkan yang lain. Ketiga-tiga jawapan tersebut mendedahkan lebih banyak tentang keupayaan sebenar daripada senarai jenama mesin.
Pertimbangan perkhidmatan pemesinan aluminium
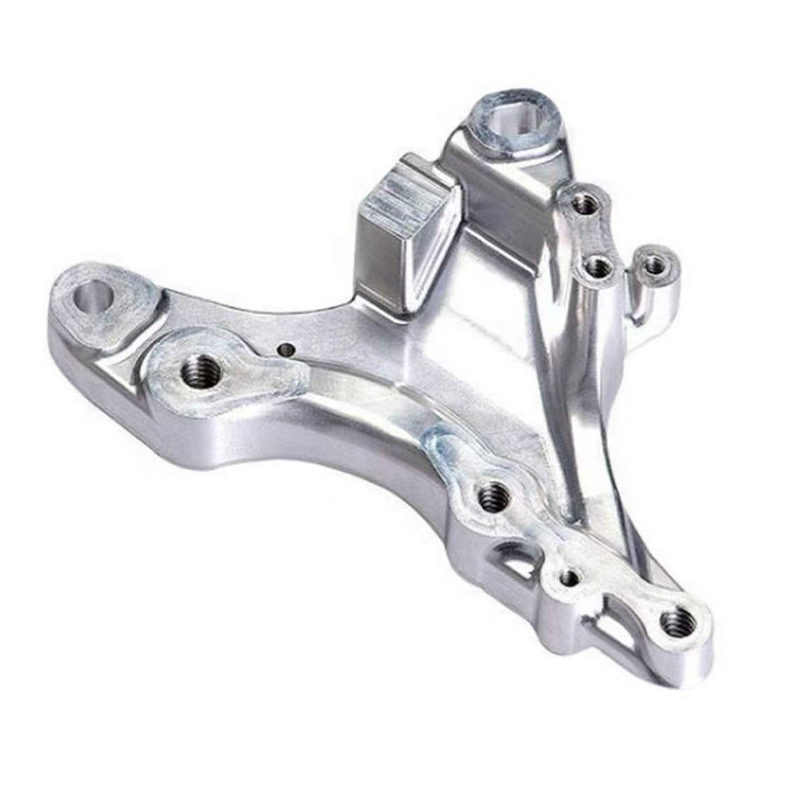
Aluminium kekal sebagai tenaga kerja prototaip dan pengeluaran volum rendah kerana ia memotong dengan cepat, menahan toleransi dengan baik dan menerima pelbagai kemasan. Perkhidmatan cnc aluminium yang berkesan memberi perhatian kepada tiga butiran yang memisahkan bahagian yang boleh diterima daripada yang terbaik: pemindahan cip dalam poket dalam, di mana cip pemotongan semula meninggalkan tanda saksi; ketebalan dinding berbanding dengan daya pengapit, kerana dinding nipis terpesong dan kemudian keluar semula daripada toleransi; dan pilihan yang betul antara 6061, 7075 dan 5052 bergantung pada sama ada keutamaan adalah kebolehmesinan, kekuatan atau kebolehbentukan. Bahagian aluminium yang dirancang dengan baik boleh beralih daripada stok mentah kepada komponen siap dalam satu persediaan pada mesin 5 paksi, menghapuskan ralat tindanan yang akan diperkenalkan oleh tiga persediaan berasingan.
Perkhidmatan cnc keluli tahan karat dan logam yang lebih keras
Perkhidmatan pemesinan cnc keluli tahan karat menuntut pemikiran yang berbeza. Pengerasan kerja bermakna bahawa alat yang tinggal atau menggosok bukannya memotong akan mencipta lapisan mengeras yang memusnahkan hantaran seterusnya. Pengurusan haba, lekapan tegar, geometri alat yang lebih tajam dan strategi suapan yang disengajakan semuanya lebih penting daripada kelajuan gelendong mentah. Untuk gred 316 dan dupleks, masa kitaran boleh menjadi dua hingga tiga kali ganda daripada bahagian aluminium yang setara, itulah sebabnya masa petunjuk jujur daripada pembekal tahan karat adalah lebih lama, dan mengapa petikan yang mengabaikan perbezaan perlu dipersoalkan.
Mengapa perkhidmatan pemesinan cnc 5 paksi mengubah perbualan reka bentuk
Kerja lima paksi serentak membolehkan pemotong mendekati bahan kerja dari sudut yang berbeza-beza secara berterusan. Faedah kejuruteraan adalah konkrit: alat yang lebih pendek dan lebih tegar mencapai ciri yang mendalam tanpa perbualan; potongan bawah dan sudut kompaun dimesin tanpa lekapan tersuai; dan, yang paling penting, ciri yang mesti bertumpu antara satu sama lain dipotong dalam satu persediaan supaya hubungannya ditakrifkan oleh mesin dan bukannya oleh pengapit semula operator. Untuk perumah kompleks, pendesak, manifold dan instrumen perubatan, ini adalah perbezaan antara bahagian yang dipasang dan bahagian yang hampir dipasang.
Membandingkan Tiga Laluan Teras pada Kriteria Yang Penting
Jurutera jarang memilih proses pada paksi tunggal. Carta radar di bawah menjaringkan tiga laluan teras yang ditawarkan oleh platform perkhidmatan penuh merentas enam kriteria yang muncul secara konsisten dalam keputusan penyumberan, pada skala satu hingga lima. Ia bertujuan sebagai bantuan keputusan untuk perbualan pertama projek, apabila prosesnya belum ditetapkan.
Bentuk menceritakan kisah yang lebih jelas daripada markah individu. Pencetakan 3D membentuk profil tinggi dan sempit yang memuncak pada kebebasan geometri dan kelajuan sekeping tunggal sambil jatuh pada toleransi dan kemasan, yang merupakan tandatangan proses yang digunakan untuk lelaran awal dan untuk bentuk yang tidak boleh dipotong. Pemesinan CNC membentuk profil yang luas dan seimbang dengan titik terkuatnya pada toleransi, julat bahan dan kemasan, mengesahkan peranannya sebagai laluan yang mengubah konsep menjadi komponen yang layak. Replikasi acuan silikon terletak di antara kedua-duanya, memperdagangkan sedikit ketepatan untuk keupayaan untuk menghasilkan berpuluh-puluh bahagian kosmetik yang sama daripada satu induk. Yang penting, tiga poligon bertindih dan bukannya bersarang, bermakna tiada proses tunggal yang mendominasi, dan jawapan yang betul untuk kebanyakan program sebenar ialah urutan dan bukannya pilihan. Implikasi praktikalnya ialah pembekal yang menawarkan hanya satu daripada tiga bentuk ini boleh melayani hanya satu fasa hayat produk , manakala platform bersepadu boleh membawa bahagian yang sama daripada model konsep kepada kumpulan perintis tanpa menukar vendor.
Replikasi Acuan Silikon: Jambatan Antara Prototaip dan Pengeluaran
Antara pencetakan sekali sahaja dan perkakas keluli keras terdapat jurang yang mengejutkan banyak program. Pasukan memerlukan lima puluh atau seratus bahagian untuk percubaan lapangan, penyerahan pensijilan atau pelancaran perdagangan, tetapi volum tidak boleh membenarkan acuan pengeluaran dan garis masa tidak dapat menyerap masa utama perkakas. Replikasi acuan silikon, juga dipanggil tuangan vakum atau tuangan uretana, mengisi jurang itu dengan tepat.
Aliran kerja adalah mudah. Corak induk dihasilkan, biasanya melalui pencetakan resin resolusi tinggi atau pemesinan, dan disiapkan pada permukaan yang tepat yang diperlukan oleh bahagian akhir kerana silikon akan menyalin setiap perincian dengan setia, termasuk kecacatan. Induk digantung dalam bingkai dan dibalut dengan silikon cair, yang diawet dan kemudian dipotong terbuka di sepanjang garis perpisahan yang dirancang dengan teliti. Resin poliuretana yang dipilih untuk mensimulasikan ABS, polipropilena, getah, nilon berisi kaca atau akrilik lutsinar kemudian dituangkan di bawah vakum ke dalam rongga. Satu acuan biasanya menghasilkan antara 20 dan 25 salinan berkualiti sebelum hanyut dimensi memerlukan alat baharu , jadi pesanan seratus keping dirancang sekitar empat atau lima acuan berjalan selari.
Carta di bawah menggambarkan purata jam pengeluaran setiap bahagian siap apabila saiz kelompok bertambah, yang merupakan cara paling jelas untuk melihat di mana setiap laluan mendapat tempatnya.
Lima pemerhatian mengikuti dari lengkung ini. Pada satu kelompok, pengacuan silikon setakat ini adalah laluan yang paling tidak cekap kerana keseluruhan usaha membuat acuan dicaj kepada sekeping, itulah sebabnya tiada siapa yang membuang sekali sahaja. Dengan sepuluh keping keluk silikon telah runtuh secara mendadak dan sudah berada hampir dengan dua yang lain, menunjukkan betapa cepat pelunasan acuan berfungsi memihak kepada pembeli. Melebihi lima puluh keping ketiga-tiga lengkung diratakan, bermakna volum tambahan tidak lagi banyak mengubah usaha setiap bahagian dan sebaliknya keputusan beralih kepada sifat material dan toleransi. Keluk pencetakan 3D adalah yang paling rata di seluruh julat, yang merupakan kelebihannya yang senyap: ia boleh diramal pada sebarang kuantiti, tanpa langkah perkakas untuk merancang. Keluk CNC terus menurun perlahan-lahan melepasi dua ratus keping kerana pengaturcaraan dan lekapan adalah usaha sekali sahaja yang tersebar di seluruh larian yang semakin meningkat, itulah sebabnya perkhidmatan pemesinan cnc tersuai selalunya menjadi laluan paling cekap pada jumlah yang tepat di mana kaedah prototaip menghentikan penskalaan .
Rawatan Permukaan: Langkah yang Menentukan Kualiti Yang Diperhatikan
Bahagian yang sempurna dari segi dimensi dengan kemasan yang tidak konsisten akan dinilai sebagai kegagalan oleh setiap orang yang tidak memegang angkup. Oleh itu, rawatan permukaan bukanlah hiasan kosmetik; ia adalah peringkat di mana kerja kejuruteraan menjadi kelihatan, dan ia harus dinyatakan dengan ketegasan yang sama seperti butiran toleransi.
Rawatan utama yang tersedia dalam platform sehenti, dan untuk kegunaan setiap satu, dinyatakan di bawah.
- Mengempelas dan menggilap, yang menghilangkan garisan lapisan daripada bahagian bercetak dan menyediakan sebarang permukaan untuk cat atau penyaduran.
- Peletupan manik dan pasir, yang menghasilkan tekstur matte seragam yang menyembunyikan tanda alat kecil dan memberikan lapisan kunci mekanikal.
- Sembur lukisan dalam sistem berkilat, satin, matte, sentuhan lembut dan bertekstur, dipadankan dengan rujukan warna yang dibekalkan dan bukannya penerangan lisan.
- Anodising untuk aluminium, yang menambah lapisan oksida terkawal untuk rintangan kakisan dan warna tanpa perubahan dimensi yang bermakna.
- Salutan serbuk untuk bahagian keluli dan aluminium yang memerlukan filem yang tebal dan tahan hentaman.
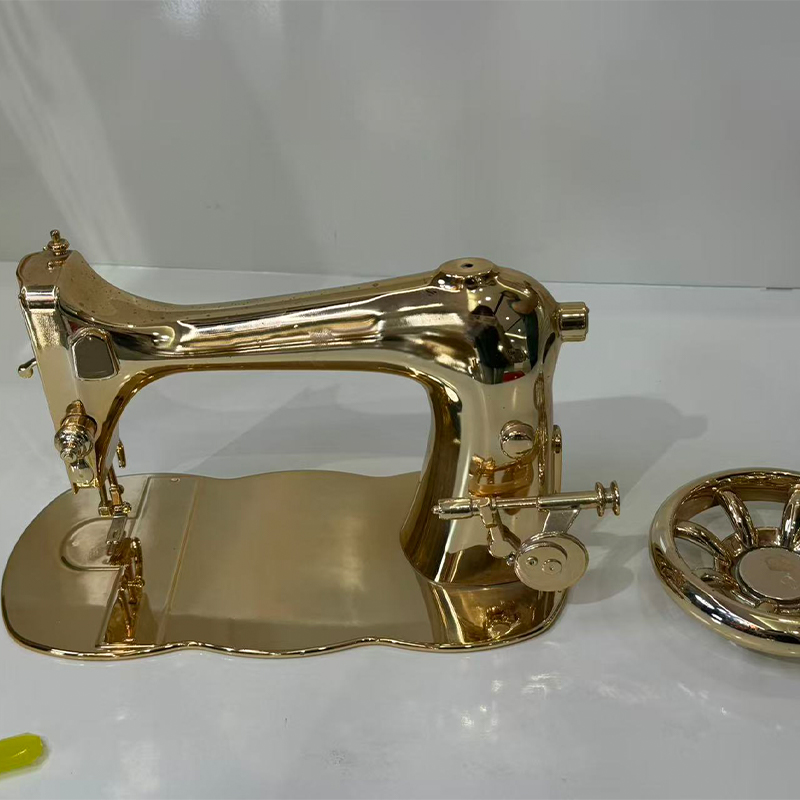
- Penyaduran elektrik dan pemetaan vakum untuk permukaan reflektif dan hiasan pada kedua-dua substrat logam dan plastik.
- Percetakan skrin sutera, cetakan pad dan penandaan laser untuk logo, legenda dan kod kebolehkesanan.
Dua disiplin memisahkan penyudah yang baik daripada penyudah biasa-biasa. Yang pertama ialah penyamaran: benang, lubang bearing, muka pengedap dan kawasan sentuhan elektrik mesti dilindungi supaya binaan filem tidak mengambil toleransi yang dicapai oleh mesin. Sistem cat biasa menambah 30 hingga 60 mikron setiap permukaan, yang cukup untuk menukar muat gelongsor yang selesa menjadi padanan gangguan jika ia digunakan pada lubang yang tidak bertopeng. Yang kedua ialah kawalan warna di bawah pencahayaan piawai, kerana warna yang diluluskan di bawah pendarfluor bengkel tidak akan sepadan di bawah pencahayaan bilik pameran, dan kerja semula pada peringkat itu menyakitkan untuk semua orang.
Apa yang Berfungsi Sebenarnya Tiba di Platform Sehenti
Memahami gabungan projek biasa yang dikendalikan oleh pembekal yang mantap membantu pembeli menilai sama ada keperluan mereka sendiri adalah rutin atau luar biasa untuk kedai itu. Pengedaran di bawah menggambarkan corak perwakilan kerja masuk merentas pelanggan industri.
Pengedaran ini membawa beberapa pengajaran kepada pembeli. Prototaip berfungsi kekal sebagai kategori tunggal terbesar, mengesahkan bahawa kebanyakan bahagian yang meninggalkan platform moden bertujuan untuk diuji dan bukan hanya dilihat, dan oleh itu mesti dibina daripada bahan dengan data mekanikal yang bermakna. Bahagian guna akhir volum rendah membentuk blok kedua terbesar, dan pertumbuhannya adalah bukti paling jelas bahawa proses aditif dan jambatan telah berpindah dari kedai model dan ke dalam pengeluaran sebenar. Model pengesahan reka bentuk masih menyumbang kira-kira satu perlima daripada pengambilan, yang mencerminkan jumlah nilai yang terus diberikan oleh pasukan untuk memegang objek fizikal semasa semakan. Induk perkakas dan acuan adalah bahagian yang lebih kecil tetapi menuntut secara teknikal, kerana corak induk mesti disiapkan mengikut piawaian bahagian akhir sebelum replikasi bermula. Pasaran selepas dan alat ganti mewakili segmen yang paling pesat berkembang dalam banyak sektor, kerana inventori digital menghilangkan keperluan untuk menyimpan komponen yang bergerak perlahan, dan pembekal yang mengekalkan fail proses yang disahkan boleh menghasilkan semula bahagian yang dihentikan beberapa tahun selepas larian asal .
Cara Menilai Kilang Perkhidmatan Percetakan 3D China Sebelum Anda Komit
Memilih antara pembekal perkhidmatan pencetakan 3d dan pembekal pemesinan ialah latihan berstruktur, bukan naluri. Urutan di bawah menggambarkan susunan soalan yang sebenarnya penting, dan ia berbaloi untuk menyelesaikannya sebelum urutan pertama dan bukannya selepas masalah pertama.
- Sahkan keluasan proses. Tanya sama ada resin, nilon, logam, pemesinan, tuangan dan kemasan dilakukan secara dalaman atau subkontrak, dan minta proses jawapan mengikut proses.
- Minta semakan reka bentuk untuk pembuatan pada fail sebenar anda. Kualiti maklum balas, bukan kelajuannya, mendedahkan kedalaman kejuruteraan.
- Wujudkan amalan pemeriksaan. Tanya apa yang diukur, dengan peralatan apa, pada kekerapan apa, dan laporan apa yang mengiringi penghantaran.
- Jelaskan kebolehkesanan bahan. Sijil harus menamakan lot khusus yang digunakan untuk bahagian anda, bukan gred secara umum.
- Uji komunikasi dengan soalan teknikal yang tidak mempunyai jawapan mudah, dan perhatikan sama ada anda menerima balasan jurutera atau balasan jualan.
- Sahkan pengendalian harta intelek, termasuk syarat kerahsiaan, amalan penyimpanan fail dan sama ada geometri anda pernah digunakan sebagai sampel tunjuk cara.
- Jalankan juruterbang berbayar pada bahagian yang tulen sebelum memindahkan program, dan nilaikan juruterbang pada dokumentasi serta bahagian itu sendiri.
Dua tanda amaran patut diberi perhatian khusus. Pembekal yang menerima setiap keperluan tanpa satu soalan tentang niat toleransi, pemilihan datum atau permukaan berfungsi mungkin tidak membuka fail. Dan pembekal yang memetik masa utama yang sama untuk resin, nilon, logam dan bahagian tahan karat dimesin sedang memetik daripada templat dan bukannya daripada kapasiti. Peramal yang paling boleh dipercayai bagi hubungan jangka panjang yang berjaya ialah kualiti soalan yang ditanya sebelum bahagian pertama dibuat.
Aliran Kerja Reka Bentuk kepada Produk pada Platform Tunggal
Nilai platform pembuatan pintar bersepadu adalah paling mudah untuk dilihat apabila keseluruhan laluan dilukis sebagai satu rantaian berterusan dan bukannya sebagai satu siri pesanan pembelian. Rajah di bawah memetakan tujuh peringkat yang dilalui oleh bahagian biasa dari perbualan pertama hingga penghantaran yang dibungkus.
Setiap peringkat dalam rantaian ini wujud untuk melindungi peringkat selepasnya. Pengambilan reka bentuk dan semakan kebolehkilangan menangkap masalah geometri semasa ia masih murah untuk diperbaiki dalam CAD, dan di sinilah majoriti kelewatan yang boleh dielakkan dihalang. Perancangan proses digital membetulkan persediaan, lekapan dan laluan alat sebelum sebarang bahan digunakan, supaya lantai kedai melaksanakan rancangan dan bukannya membuat improvisasi. Pemilihan bahan dan laluan ialah titik keputusan di mana carta perbandingan awal sebenarnya digunakan pada bahagian tertentu. Blok pembuatan dilukis sebagai satu unit dengan sengaja, kerana percetakan dan pemesinan kerap digunakan untuk komponen yang sama dan bukannya sebagai alternatif. Baris bawah menunjukkan rantai penamat, di mana replikasi silikon mendarab bahagian yang disahkan menjadi satu kelompok, rawatan permukaan memberikannya identiti terakhirnya, dan pemeriksaan menutup gelung dengan membandingkan hasil fizikal dengan niat asal, supaya tiada apa-apa yang dihantar tanpa bukti bahawa ia sepadan dengan model asalnya .
Mengenai Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd.
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. ialah perintis dalam inovasi perindustrian dan pembuatan. Pasukan reka bentuk pakar kami mengubah idea pelanggan menjadi reka bentuk produk yang praktikal dan estetik. Kami menawarkan percetakan 3D dalam resin, nilon, logam dan bahan lain, dan mempunyai pemesinan termaju. Replikasi acuan silikon membolehkan pengeluaran kumpulan kecil berkos rendah dan berketepatan tinggi. Rawatan permukaan seperti mengecat meningkatkan penampilan produk. Dengan perkhidmatan sehenti kami, pelanggan boleh menyelesaikan proses reka bentuk kepada produk pada satu platform, menjimatkan masa dan kos. Kami menyasarkan untuk menjadi rakan kongsi jangka panjang yang boleh dipercayai untuk pembangunan perindustrian.
Dalam amalan, struktur itu bermakna pelanggan boleh tiba dengan lakaran, keperluan berfungsi atau komponen warisan yang tidak lagi mempunyai lukisan, dan pergi dengan bahagian siap yang diperiksa tanpa pernah menguruskan pembekal kedua. Pasukan reka bentuk menterjemahkan niat ke dalam geometri yang boleh dibuat, jabatan aditif dan pemesinan menghasilkannya, garisan replikasi menggandakannya apabila satu kelompok diperlukan, dan jabatan penamat menyampaikannya dalam keadaan yang dijangkakan oleh pasaran akhir. Setiap peringkat berkongsi nombor bahagian yang sama, rekod toleransi yang sama dan titik hubungan yang sama.
Aplikasi Industri dan Tempat Setiap Laluan Sesuai
Automotif dan mobiliti
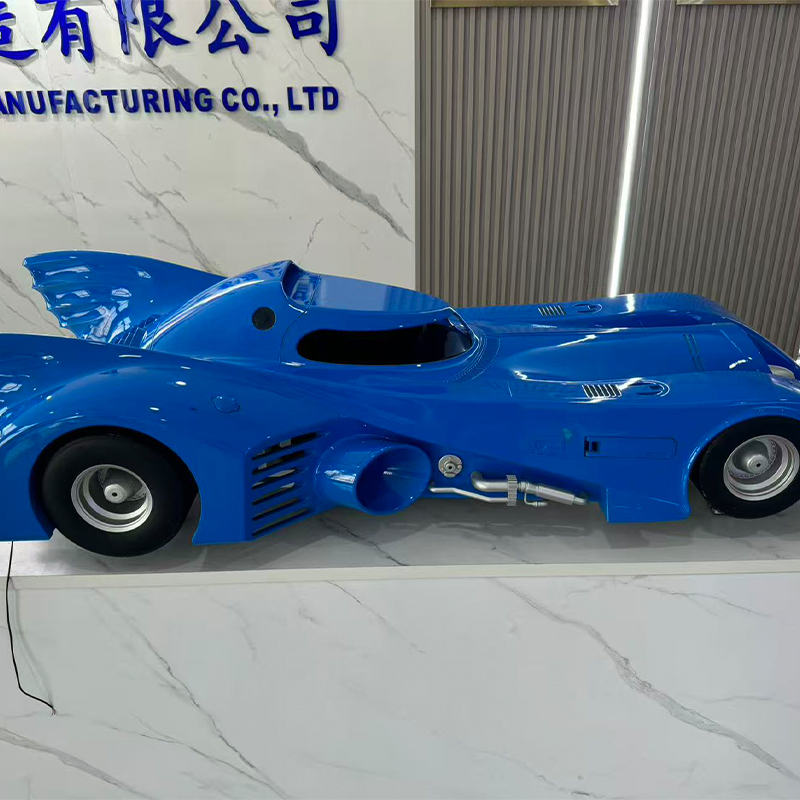
Program pembangunan bergantung pada kemasan dalaman bercetak untuk kajian kesesuaian, salur nilon dan kurungan untuk ujian pembungkusan bawah, dan perumah aluminium yang dimesin untuk pelantar ujian kuasa dan bateri. Sukan permotoran dan pembina kenderaan pakar menggunakan kombinasi yang sama untuk bahagian guna akhir volum rendah yang benar-benar rendah, di mana perkakas keras tidak akan dibenarkan.
Peranti perubatan dan peralatan makmal
Perumah instrumen, panduan pembedahan, badan alat tangan dan manifold cecair mendapat manfaat daripada gabungan geometri bercetak yang kompleks dan permukaan pengedap bermesin. Perkhidmatan pemesinan cnc keluli tahan karat sering dinyatakan di sini untuk komponen yang mesti disterilkan berulang kali, dan dokumentasi bahan yang boleh dikesan tidak boleh dirunding.
Elektronik pengguna dan peralatan
Model penampilan yang dibina daripada induk resin dan dicat kepada ulasan reka bentuk pemacu standard warna, manakala kelompok cast urethane membekalkan binaan perintis dan sampel pensijilan. Bingkai tengah aluminium bermesin dan penyebar haba muncul dalam program yang sama, itulah sebabnya perkhidmatan pencetakan 3d komersial yang juga mesin adalah lebih berguna daripada yang tidak.
Automasi industri dan robotik
Perkakas hujung lengan, pencengkam tersuai, lekap sensor dan pelindung adalah calon klasik untuk perkhidmatan prototaip pemesinan cnc yang disokong oleh keupayaan aditif. Keperluan berubah apabila barisan pengeluaran ditugaskan, jadi keupayaan untuk menyemak lekapan dan menerima versi baharu dalam masa beberapa hari adalah lebih bernilai daripada peningkatan kecil dalam mana-mana proses tunggal.
Menyediakan Fail dan Spesifikasi yang Mendapatkan Bahagian Yang Baik
Pembekal hanya boleh bekerja dengan apa yang mereka terima, dan sebahagian besar pertikaian kualiti yang mengejutkan berpunca daripada maklumat yang tidak lengkap dan bukannya kesilapan pembuatan. Menghantar fail parametrik seperti STEP bersama mana-mana eksport mesh membolehkan pembekal membina semula laluan alat dengan tepat, kerana mesh membuang takrif matematik permukaan melengkung dan memaksa jurumesin untuk menganggarkannya.
Toleransi hendaklah digunakan secara terpilih. Menandai setiap dimensi sebagai kritikal tidak memberitahu pembekal apa-apa dan memaksa mereka untuk merawat ciri yang paling longgar dengan penjagaan yang sama seperti yang paling ketat. Mengenal pasti tiga hingga lima ciri yang benar-benar mengawal fungsi membolehkan keseluruhan rancangan proses diatur untuk melindunginya. Pemilihan datum berhak mendapat pemikiran yang sama: skema datum harus mencerminkan bagaimana bahagian itu terletak dalam pemasangannya, supaya laporan pemeriksaan menjawab soalan yang sebenarnya penting oleh reka bentuk.
Akhir sekali, nyatakan penggunaan yang dimaksudkan. Pembekal yang mengetahui kurungan akan melihat getaran pada suhu tinggi akan mengemudi pilihan bahan secara berbeza daripada seseorang yang menganggapnya sebagai model paparan. Ayat tunggal konteks itu kerap menghalang keseluruhan gelung lelaran, dan tiada kos untuk disertakan dalam mesej pertama.
Soalan Lazim
S1: Bagaimanakah saya membuat keputusan antara perkhidmatan percetakan 3D dan pemesinan CNC untuk bahagian baharu?
Mulakan dengan toleransi dan geometri. Jika bahagian tersebut mengandungi saluran dalaman, kekisi atau bentuk organik yang tidak dapat dicapai oleh alat pemotong, pembuatan bahan tambahan adalah laluan semula jadi. Jika bahagian tersebut memerlukan ciri yang dipegang pada ±0.05 mm atau lebih ketat, memerlukan aloi yang diperakui khusus, atau memerlukan kemasan permukaan mesin yang halus, pemesinan adalah jawapannya. Banyak komponen sebenar memerlukan kedua-duanya, dengan bentuk pukal dicetak dan muka kritikal dimesin selepas itu, dan pembekal yang mengendalikan kedua-dua keupayaan boleh merancang urutan itu dalam satu dokumen proses dan bukannya merentas dua pesanan pembelian.
S2: Apakah format dan maklumat fail yang perlu saya hantar dengan permintaan?
Hantar fail STEP atau IGES sebagai induk geometri, serta lukisan 2D yang menunjukkan dimensi kritikal, datum, keperluan kemasan permukaan dan spesifikasi bahan. Sertakan kuantiti, aplikasi yang dimaksudkan dan sebarang konteks kawal selia. Jika warna atau tekstur penting, berikan rujukan fizikal atau kod warna yang diiktiraf dan bukannya penerangan dalam perkataan. Jika format jejaring seperti STL digunakan untuk kerja tambahan semata-mata, sahkan resolusi eksport, kerana jejaring kasar akan menunjukkan muka yang boleh dilihat pada permukaan melengkung.
S3: Bolehkah bahagian bercetak digunakan sebagai komponen pengeluaran sebenar, atau hanya sebagai prototaip?
Mereka boleh menjadi komponen pengeluaran tulen apabila bahan dan proses dipilih dengan sengaja. Bahagian katil serbuk nilon, terutamanya gred yang diisi, berfungsi sebagai kurungan kegunaan akhir, perumah, saluran dan lekapan dalam banyak industri. Bahagian bercetak logam digunakan dalam pengeluaran di mana geometri tidak boleh dihasilkan dengan cara lain, dengan syarat ia dilepaskan tekanan dengan betul dan dimesin pada permukaan berfungsi. Had praktikal ialah kemasan permukaan, toleransi yang boleh dicapai tanpa pemesinan sekunder, dan tingkah laku jangka panjang di bawah pendedahan ultraungu atau haba yang berterusan, semuanya harus disahkan terhadap lembaran data bahan tertentu.
S4: Berapa banyak bahagian yang boleh dihasilkan oleh satu acuan silikon sebelum kualiti menurun?
Acuan biasa menghasilkan sekitar 20 hingga 25 salinan yang boleh diterima, walaupun angka yang tepat bergantung pada bahagian geometri, potongan bawah dan resin tuangan yang digunakan. Potongan bawah yang agresif dan sudut dalaman yang tajam memakai silikon dengan lebih cepat. Untuk keperluan yang lebih besar, pelbagai acuan yang serupa dihasilkan daripada induk yang sama dan dijalankan secara selari, yang mengekalkan konsistensi merentas kumpulan dan memendekkan jadual keseluruhan. Oleh kerana setiap acuan diambil dari satu induk, persetujuan dimensi antara acuan biasanya sangat rapat.
S5: Apakah toleransi yang boleh dicapai secara realistik pada bahagian aluminium dan keluli tahan karat yang dimesin?
Kerja rutin 3 paksi memegang ±0.02 mm pada ciri yang disokong dengan baik, dan kerja 5 paksi serentak memegang ±0.01 mm pada bahagian yang direka untuk pemesinan persediaan tunggal. Mencapai angka tersebut bergantung pada ketebalan dinding, panjang bahagian, strategi pengapit dan kestabilan terma semasa pemotongan. Ciri nipis yang panjang dan poket dalam akan sentiasa lebih longgar daripada yang padat padat. Pendekatan yang paling produktif adalah untuk menentukan toleransi yang ketat hanya apabila fungsi memerlukannya dan membincangkan ciri khusus tersebut dengan pembekal sebelum pelan proses ditetapkan.
S6: Bagaimanakah kerahsiaan dikendalikan untuk reka bentuk proprietari?
Perjanjian kerahsiaan harus dilaksanakan sebelum fail dipindahkan, dan ia harus meliputi penyimpanan fail, akses dalaman, pendedahan subkontraktor dan pelupusan induk, lekapan dan bahan sisa selepas projek ditutup. Tanya secara khusus sama ada geometri anda boleh muncul dalam sampel pemasaran atau paparan keupayaan, dan rekod jawapan secara bertulis. Pembekal yang biasa bekerja dengan program pembangunan sudah pun mempunyai proses yang ditentukan untuk ini dan akan dapat menerangkannya tanpa teragak-agak.
-
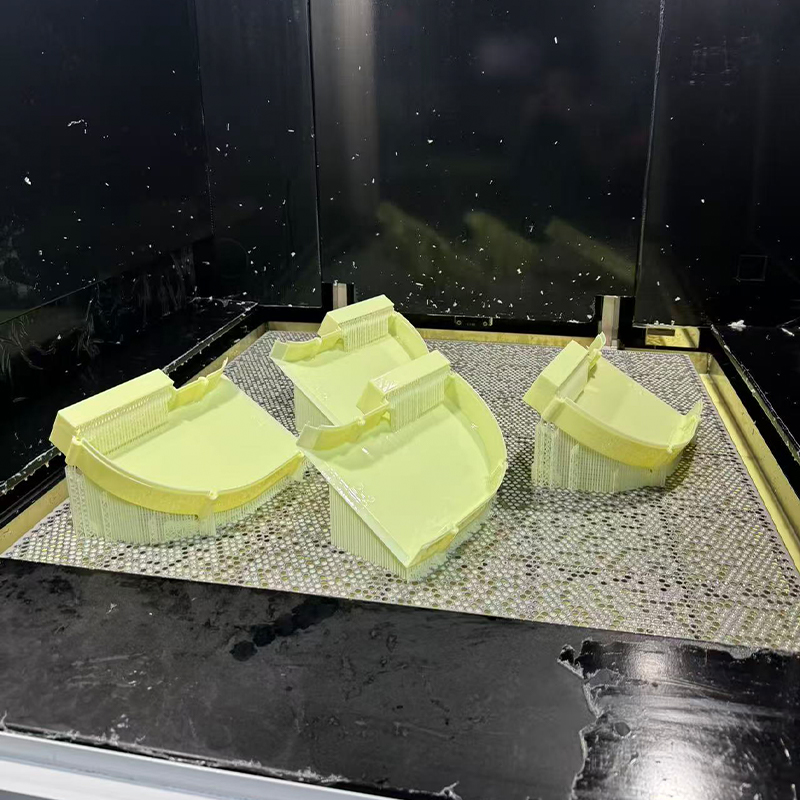 Perkhidmatan Percetakan 3D Resin Seperti ABS Kuning
-
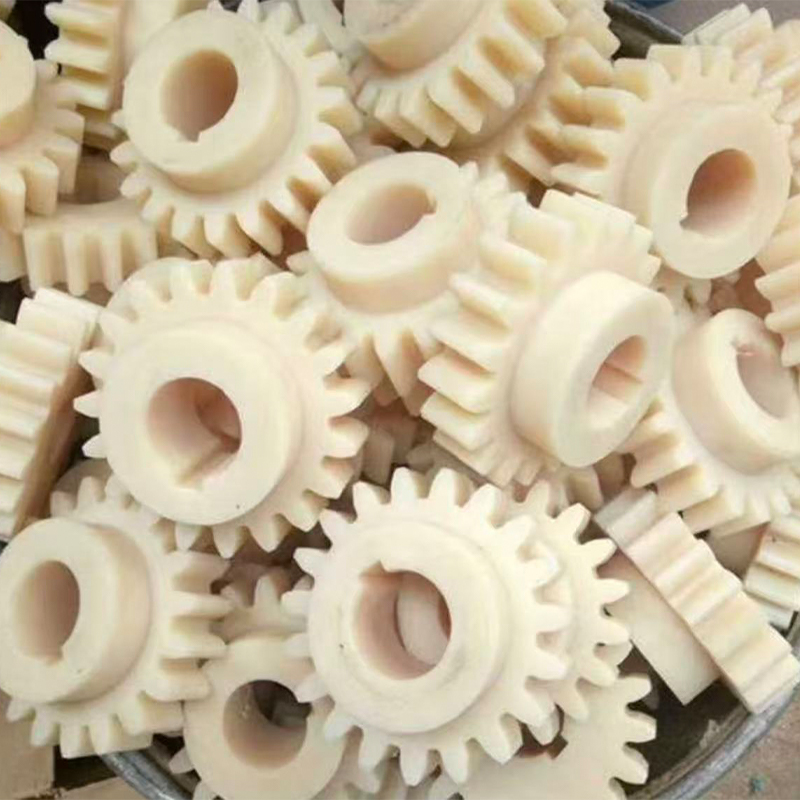 Perkhidmatan Percetakan 3D Nylon + Gentian Kaca
-
 Perkhidmatan Percetakan 3D Bahan Bertetulang Gentian Karbon PPS+CF
-
 Perkhidmatan Percetakan 3D Bahan PLA Suhu Tinggi HT-PLA
-
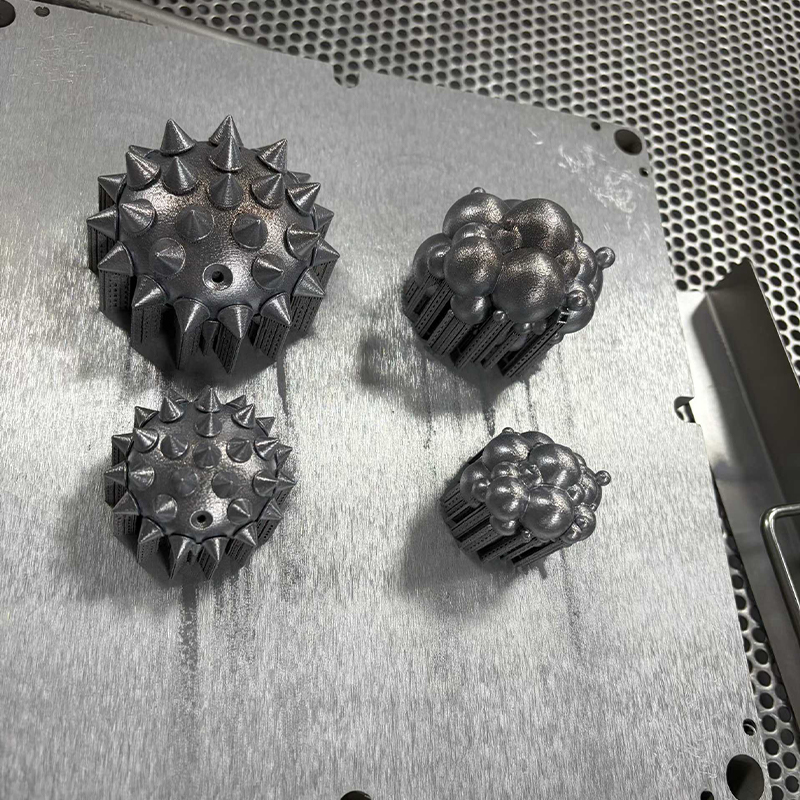 Perkhidmatan Percetakan 3D Keluli Alat H13 / S136
-
 Perkhidmatan Percetakan 3D Titanium Alloy Ti6Al4V
Maklumat Hubungan
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
TAMBAH
-

Bangunan 7, No. 188, Seksyen Hongni Jalan Zha Wang, Mukim Danghu, Bandar Pinghu, Bandar Jiaxing, Wilayah Zhejiang, China
Hak Cipta © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Pengeluar Platform Pembuatan Pintar Bersepadu OEM/ODM
