- Perkhidmatan Percetakan 3D

- Perkhidmatan Pemesinan CNC

- Perkhidmatan Tuangan Vakum

- Perkhidmatan Kemasan Permukaan

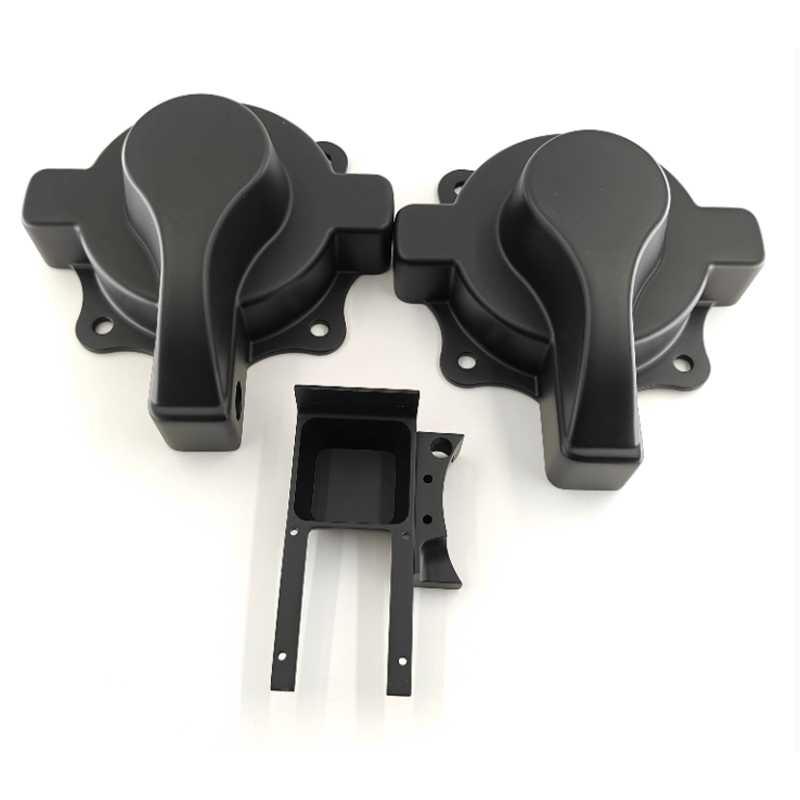
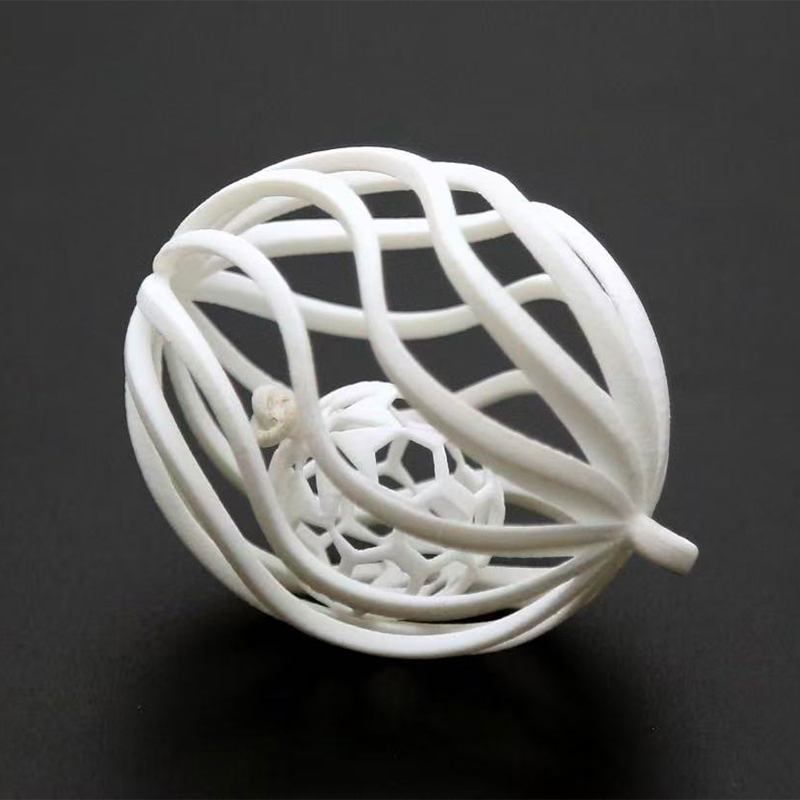
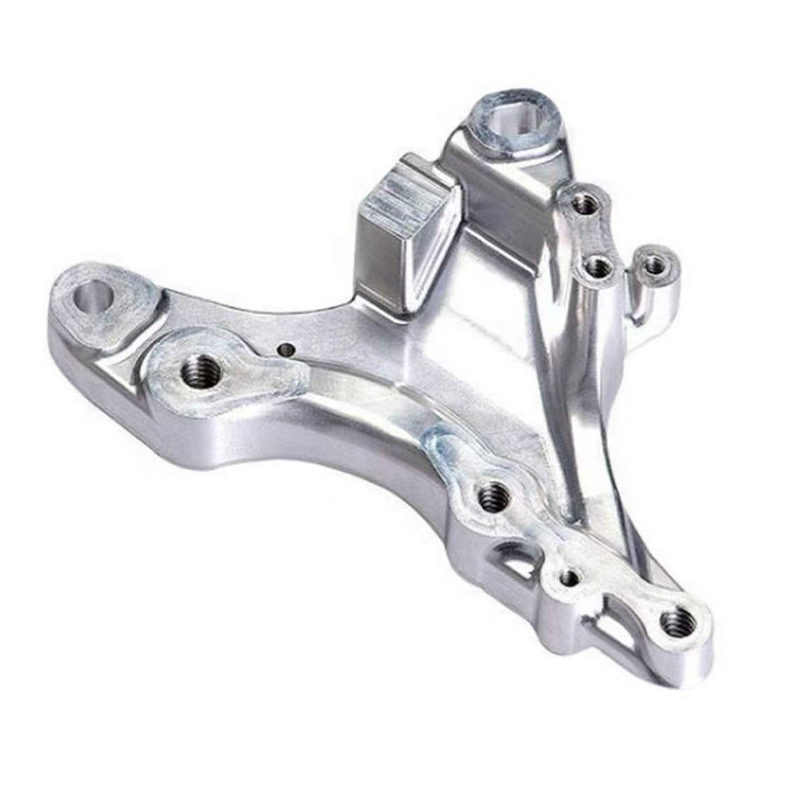
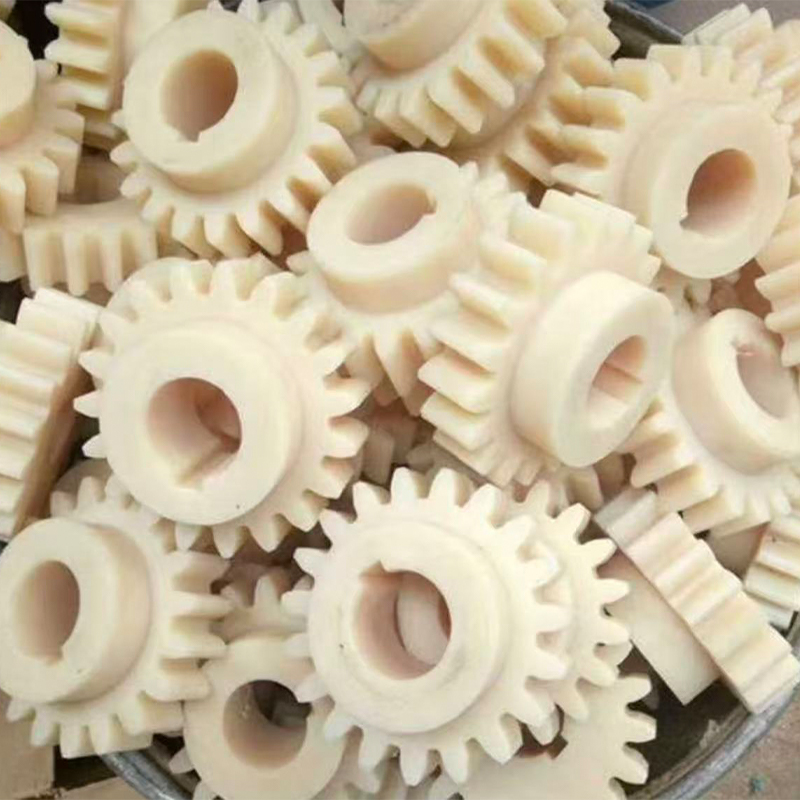
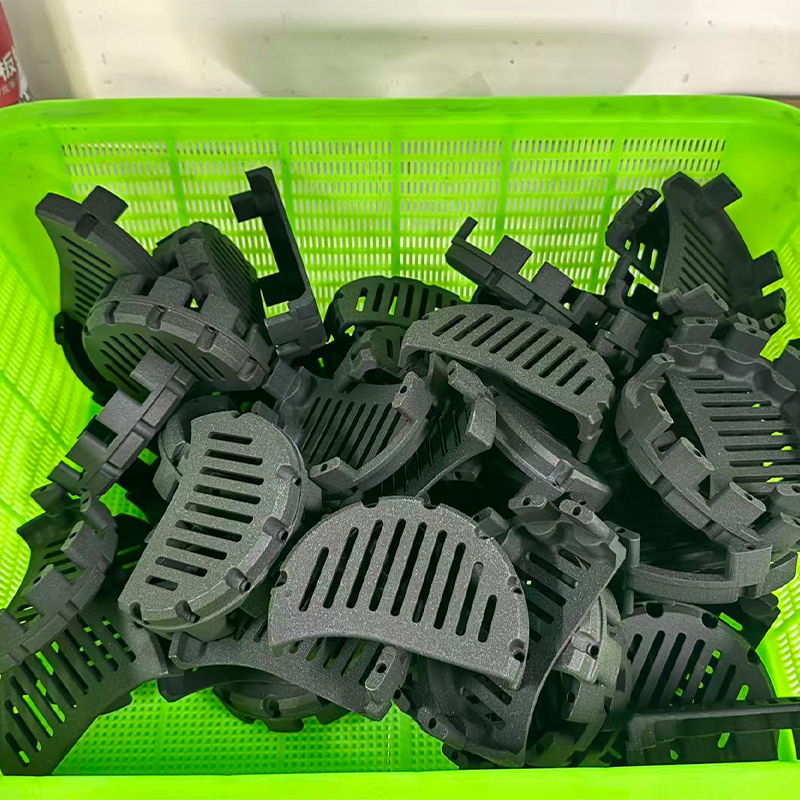
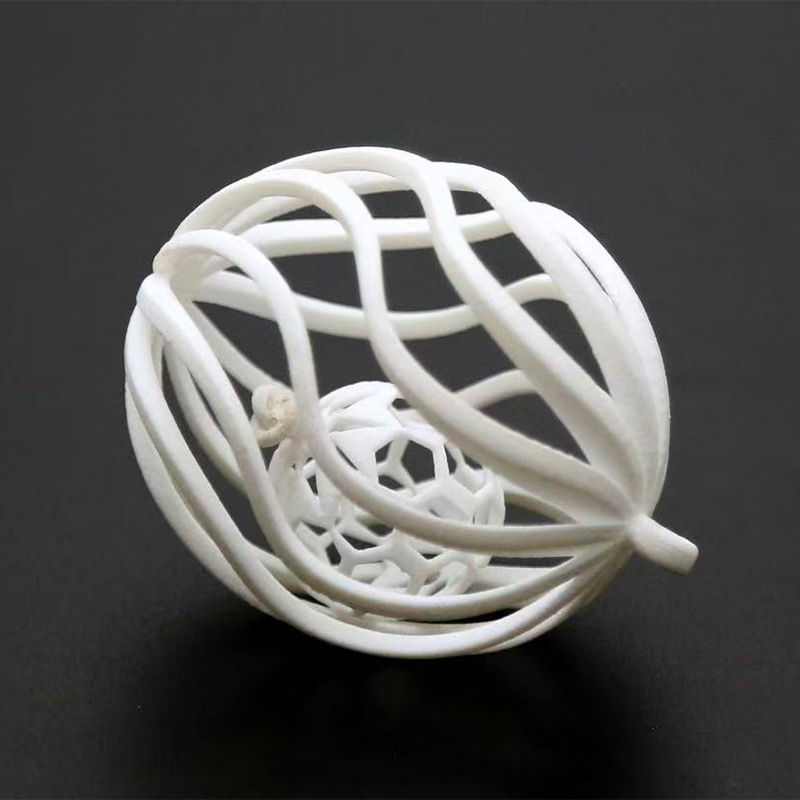
Panduan Percetakan 3D FDM China, Pengilangan CNC, Pemusingan dan Pemutus Vakum
Jawapan Langsung: Memilih Antara FDM, CNC dan Tuangan Vakum
Jika anda membandingkan fdm perkhidmatan percetakan 3d terhadap pengilangan CNC, putaran CNC atau tuangan vakum untuk bahagian yang akan datang, keputusannya bergantung kepada tiga faktor: seberapa cepat anda memerlukan objek fizikal, betapa ketatnya toleransi yang sebenarnya diperlukan, dan sama ada geometri adalah putaran, prismatik atau organik. Percetakan plastik FDM ialah cara terpantas dan paling menjimatkan untuk memegang bentuk di tangan anda dalam masa sehari, pengilangan CNC ialah alat yang tepat untuk bahagian prismatik dengan muka rata, poket dan lubang yang memerlukan toleransi sebenar, putaran CNC tidak dapat ditandingi untuk komponen simetri silinder dan putaran, dan tuangan vakum adalah pilihan yang betul apabila master salinan yang sah perlu menjadi trentik. . Tiada satu pun daripada empat laluan ini menggantikan yang lain; setiap satu meliputi geometri dan tetingkap volum yang berbeza, dan empat bersama-sama meliputi hampir setiap bahagian reka bentuk mekanikal yang pernah dihasilkan.
Peraturan ringkas: capai keupayaan perkhidmatan percetakan 3d plastik apabila bahagian itu kompleks, volum rendah dan memaafkan pada toleransi; capai kilang perkhidmatan pengilangan CNC apabila muka rata, poket, slot atau lubang tepat menentukan bahagian tersebut; mencapai syarikat pemusing cnc apabila bahagian itu ialah aci, sesendal, gelendong atau sebarang bentuk silinder lain; dan dapatkan Pengeluar Tuangan Vakum Tersuai sebaik sahaja satu sampel yang diluluskan mesti menjadi satu kelompok bahagian yang konsisten, boleh dicat dan berfungsi. Kilang Pengilangan CNC Ketepatan Tersuai China yang turut mengendalikan FDM dan tuangan vakum di bawah satu bumbung membolehkan satu bahagian bergerak melalui mana-mana kombinasi laluan ini yang sebenarnya diperlukan, tanpa pertukaran vendor pada setiap peringkat.
Bahagian di bawah menerangkan setiap proses secara terperinci yang berfungsi, membandingkannya dengan toleransi sebenar dan data kos, dan melihat cara tuangan vakum dan bahagian silikon acuan mampatan memanjangkan platform yang sama ke dalam pengeluaran kumpulan kecil.
Percetakan 3D Plastik FDM: Geometri Pantas dan Jimat untuk Lelaran
Pemodelan Pemendapan Bersatu membina bahagian dengan menyemperit filamen termoplastik cair lapisan demi lapisan melalui muncung yang dipanaskan. Ia adalah proses aditif yang paling banyak digunakan di dunia atas sebab yang mudah: peralatannya boleh dipercayai, julat bahannya luas, dan Kilang Perkhidmatan Percetakan 3D Plastik FDM China boleh menukar fail reka bentuk menjadi bahagian fizikal lebih cepat daripada hampir mana-mana laluan pembuatan lain. Ini menjadikan perkhidmatan percetakan fdm sebagai pilihan lalai untuk model konsep awal, jig, lekapan, mockup kandang dan mana-mana bahagian yang matlamatnya adalah untuk menyemak kesesuaian dan bentuk dan bukannya mengesahkan prestasi mekanikal akhir.
Pilihan material yang penting
Pengeluar Percetakan 3D Plastik FDM Tersuai China biasanya menyimpan ABS untuk keliatan tujuan umum, PLA untuk model kos rendah yang stabil dari segi dimensi, PETG untuk keseimbangan kekuatan dan rintangan kelembapan, dan filamen kejuruteraan seperti nilon, polikarbonat dan komposit yang dipenuhi gentian karbon untuk bahagian yang perlu bertahan dalam pengendalian sebenar dan beban mekanikal. Lekatan lapisan adalah berarah , bermakna bahagian FDM nyata lebih kuat apabila dimuatkan dalam satah setiap lapisan berbanding apabila dimuatkan merentasi sempadan lapisan, jadi Pembekal Cetakan 3D Prototaip Plastik FDM China yang kompeten akan mengorientasikan bahagian secara sengaja di sekitar laluan beban yang dijangkakan daripada mencetaknya dalam apa jua kedudukan menggunakan bahan paling sedikit.
Permukaan yang dibina menunjukkan garisan lapisan yang boleh dilihat pada resolusi biasa antara 0.1 mm dan 0.3 mm, lebih kasar daripada proses resin tetapi boleh diterima sepenuhnya untuk prototaip berfungsi, komponen dalaman dan bahagian yang ditakdirkan untuk mengecat selepas mengampelas. Untuk aplikasi di mana tekstur yang boleh dilihat tidak boleh diterima, perkhidmatan pencetakan plastik biasanya mengesyorkan proses serbuk resin atau nilon sebaliknya, menyimpan FDM untuk kekuatan sebenar: kelajuan, kos rendah setiap bahagian pada volum rendah dan pelbagai bahan kejuruteraan yang boleh diakses yang sangat luas.
Pengilangan CNC: Piawaian untuk Bahagian Ketepatan Prismatik
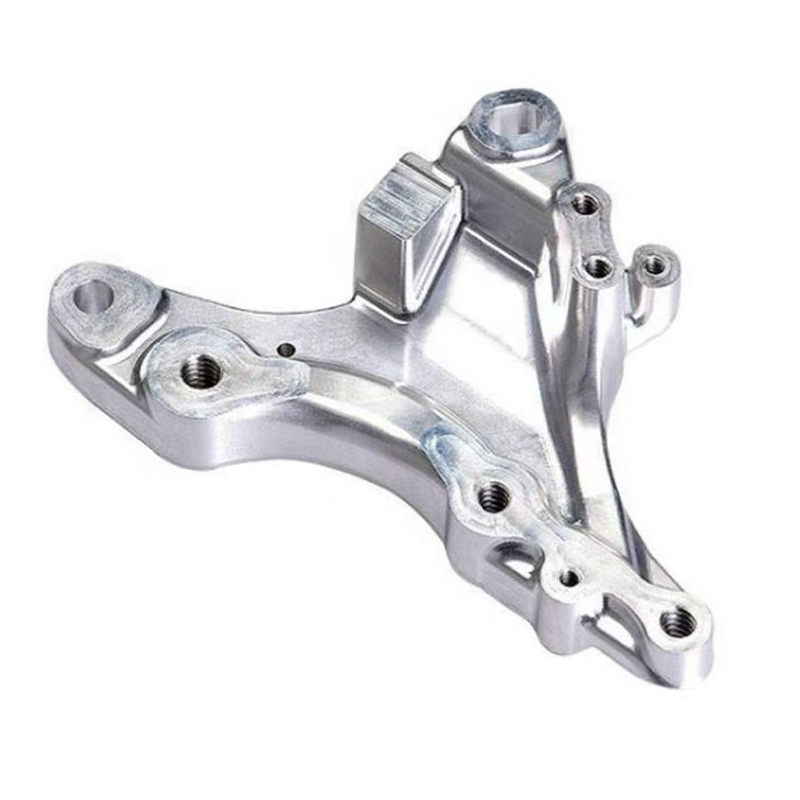
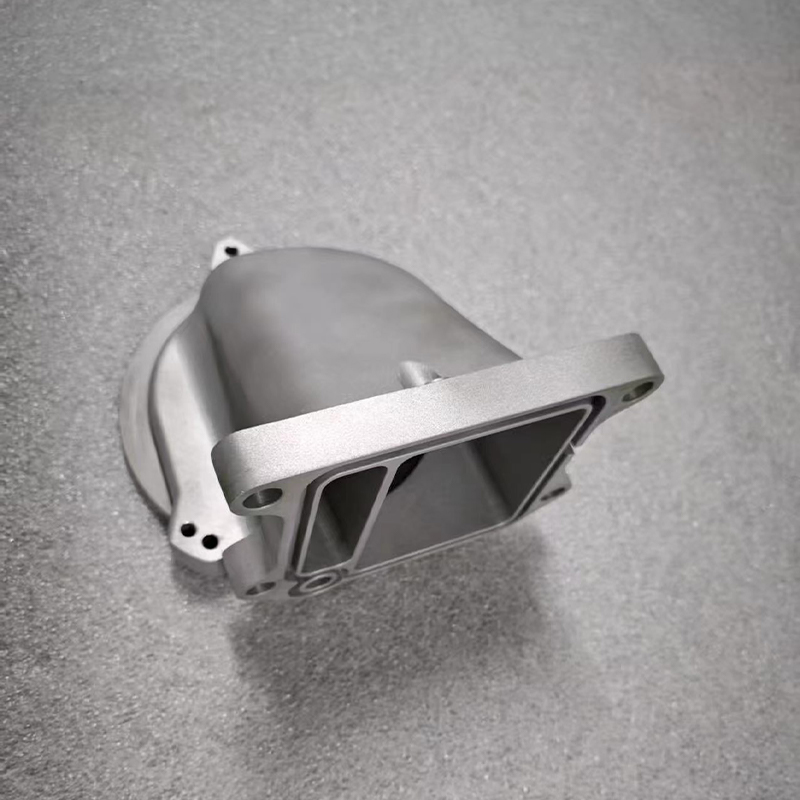
Pengilangan CNC mengeluarkan bahan dari blok pepejal menggunakan alat pemotong berputar yang dipandu sepanjang laluan yang diprogramkan, dan ia kekal sebagai laluan utama untuk bahagian yang ditakrifkan oleh muka rata, poket, slot, lubang tepat dan ciri pelekap. Pengeluar Perkhidmatan Pengilangan CNC di China berfungsi daripada aluminium, keluli, keluli tahan karat, loyang, titanium dan pelbagai plastik kejuruteraan, dan skala proses daripada satu kerja pengilangan cnc prototaip kepada pengeluaran beribu-ribu bahagian yang serupa.
Pengilangan tiga paksi berbanding berbilang paksi
Pengilangan tiga paksi standard mengendalikan sebahagian besar geometri prismatik dengan cekap dan merupakan tulang belakang mana-mana operasi pengilangan cnc tersuai. Bahagian dengan ciri pada berbilang muka, walau bagaimanapun, memerlukan kedudukan semula antara operasi melainkan kedai itu mempunyai keupayaan empat atau lima paksi, dan setiap kedudukan semula memperkenalkan peluang kecil untuk ralat tindanan. Jabatan pengilangan cnc logam yang dilengkapi dengan mesin berbilang paksi boleh memegang ciri pada beberapa muka kepada sistem koordinat tunggal dalam satu persediaan, yang secara material meningkatkan hubungan antara ciri tersebut berbanding dengan bahagian yang dibalikkan dan diapit semula dua kali.
Di mana pengilangan cnc besar mengubah perbualan
Untuk plat bersaiz besar, kurungan struktur dan bingkai asas, pengilangan cnc besar bergantung pada mesin gaya gantri dengan perjalanan lanjutan berbanding pusat pemesinan menegak standard. Kestabilan terma menjadi kebimbangan dominan pada bahagian besar , memandangkan ayunan suhu merentasi plat aluminium berskala meter boleh mengalihkan ciri dengan ketara di luar toleransi sebelum bahagian itu meninggalkan mesin, itulah sebabnya mengapa kedai format besar yang serius mesin dalam persekitaran terkawal suhu dan membolehkan stok menjadi normal sebelum pemotongan akhir.
CNC Turning: Proses yang Tepat untuk Geometri Putaran
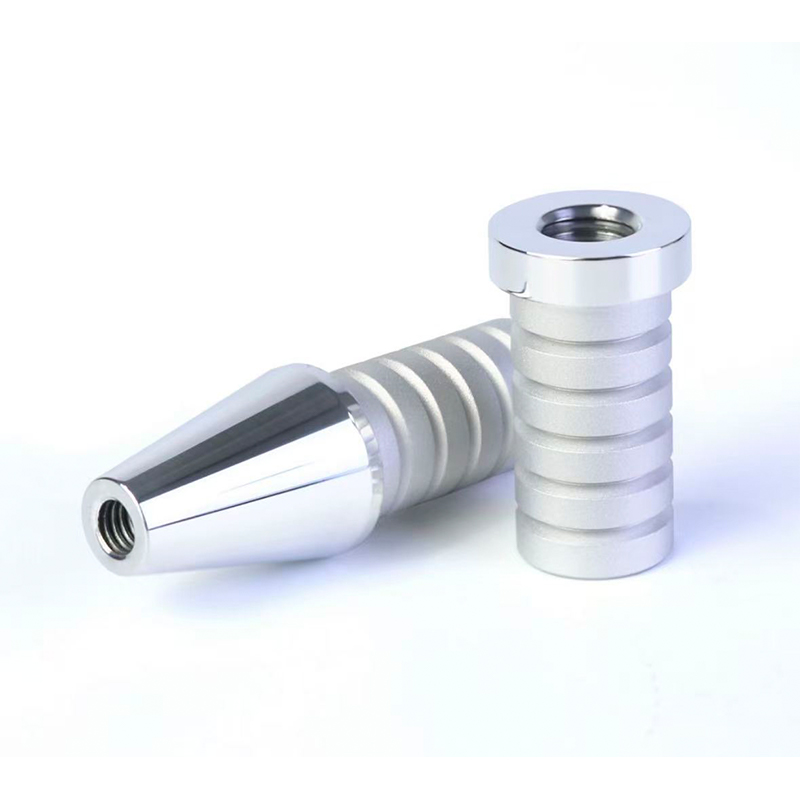
CNC berpusing memutarkan bahan kerja terhadap alat pemotong pegun atau bergerak, menjadikannya proses semula jadi untuk mana-mana bahagian yang pada asasnya berbentuk silinder: aci, sesendal, gelendong, pin, penggelek dan kelengkapan berulir. Kilang Servis Turning CNC China biasanya memegang toleransi yang lebih ketat dan mengemas permukaan dengan lebih konsisten pada bahagian putaran berbanding pengilangan yang pernah boleh dilakukan, kerana putaran berterusan menghasilkan permukaan seragam semula jadi dan bukannya satu siri pas alat diskret.
Perkakas langsung dan operasi gabungan
Pusat belok moden yang dilengkapi dengan perkakasan hidup boleh mengisar rumah pangsa, menggerudi lubang silang dan memotong alur kekunci tanpa memindahkan bahagian tersebut ke mesin pengilangan yang berasingan, iaitu dengan tepat bagaimana syarikat membelok cnc mengurangkan bilangan persediaan yang diperlukan oleh bahagian putaran yang kompleks. Ini penting kerana pemusingan ketepatan cnc sangat bergantung pada mengekalkan rujukan tunggal yang tidak terputus dari stok bar mentah hingga ke bahagian siap; setiap pemindahan tambahan antara mesin adalah satu lagi peluang untuk konsentrik melayang.
Pembekal OEM Pemusing CNC China yang menghasilkan volum tinggi bagi satu bahagian putaran, seperti sesendal atau skru bahu, biasanya menjalankan kerja pada mesin pelarik CNC dengan suapan bar, membenarkan pengeluaran tanpa pengawasan berterusan setelah program disahkan. Pengeluar ODM Turning CNC China yang membangunkan komponen putaran baharu daripada konsep pelanggan, sebaliknya, akan menghabiskan lebih banyak masa secara proporsional pada pengesahan artikel pertama sebelum melakukan larian berterusan itu.
Pengilangan dan Pusing Bersebelahan
Jadual di bawah meringkaskan penggunaan pengilangan dan pemusingan secara semula jadi, untuk membantu pasukan reka bentuk mengarahkan bahagian ke proses yang betul sebelum petikan diminta.
| Atribut | Pengilangan CNC | CNC berpusing |
|---|---|---|
| Geometri paling sesuai | Blok prismatik, plat, perumah | Aci, sesendal, bahagian putaran |
| Toleransi tipikal | ±0.02 mm | ±0.01 mm pada diameter |
| Kemasan permukaan | Ra 1.6–3.2 µm | Ra 0.8–1.6 µm |
| Persediaan biasa untuk bahagian yang kompleks | 2–4 (atau 1 dengan 5 paksi) | 1–2 dengan alatan langsung |
| Penggunaan bahan | Sederhana, blok stok | Tinggi, stok bar |
Jadual menjelaskan satu perkara yang ramai pembeli kali pertama terlepas: pusingan biasanya memegang toleransi diametral yang lebih ketat daripada pengilangan yang dipegang pada dimensi linear yang setara, kerana bahan kerja yang berputar melawan alat tetap menghilangkan ralat kedudukan yang datang daripada menggerakkan pemotong merentasi berbilang paksi. Pengilangan, sebagai pertukaran, menawarkan kebebasan geometri yang tidak boleh dipusingkan: poket, bos bukan silinder dan set ciri berbilang muka adalah wilayah semula jadi pengilangan. Bahagian yang menggabungkan badan silinder dengan ciri pelekap rata, seperti pendakap bermesin dengan aci pada satu hujung, sering dialihkan melalui kedua-dua proses dalam urutan , pusing dahulu untuk badan putaran dan kemudian giling untuk flat, lubang dan alur kunci yang menamatkan bahagian itu.
Pengilangan CNC Ketepatan: Memegang Toleransi Yang Sebenarnya Penting
Perkataan ketepatan digunakan secara longgar di seluruh industri, jadi ia patut ditakrifkan secara konkrit. Pengeluar Pemesinan CNC Ketepatan China yang menawarkan pengilangan cnc berketepatan tinggi seharusnya dapat menyatakan, tanpa teragak-agak, apakah toleransi yang dimiliki oleh peralatan mereka pada jenis ciri tertentu, di bawah kaedah pemeriksaan apa, dan pada tahap keyakinan apa. Tuntutan Perkhidmatan Pengilangan CNC Precision yang tidak boleh disokong oleh laporan pengukuran dan instrumen yang ditentukur bukanlah tuntutan yang patut bergantung pada pemasangan kritikal.
Apa yang sebenarnya mendorong ketepatan pada bahagian yang digiling
Empat faktor mendominasi hasil pengilangan ketepatan dunia sebenar: ketegaran mesin dan kestabilan terma, reka bentuk lekapan yang menghilangkan pergerakan bahagian di bawah beban pemotongan, pemilihan alat yang dipadankan dengan bahan dan kedalaman ciri, dan pengukuran dalam proses yang menangkap hanyut sebelum keseluruhan kumpulan terjejas. Bahagian yang dimesin dalam satu persediaan pada platform 5 paksi tegar akan secara konsisten mengatasi prestasi bahagian yang sama yang dimesin merentas empat persediaan berasingan pada mesin 3 paksi asas , walaupun apabila kedua-dua mesin secara nominal mampu untuk ketepatan kedudukan yang sama, kerana setiap peristiwa penetapan semula memperkenalkan semula ketidakpastian penjajaran.
Di mana perkhidmatan prototaip cnc sesuai dengan perbualan ketepatan
Ketepatan bukan sahaja digunakan pada larian pengeluaran. perkhidmatan prototaip cnc wujud secara khusus untuk mengesahkan bahawa ciri paling ketat reka bentuk sebenarnya boleh dipegang sebelum melakukan satu kumpulan penuh. Satu prototaip mesin ketepatan tunggal, diukur terhadap lukisan dengan mesin pengukur koordinat, memberitahu pasukan reka bentuk lebih lanjut tentang kebolehkilangan daripada sebarang jumlah simulasi, dan adalah jauh lebih murah untuk menemui masalah toleransi pada satu bahagian berbanding lima ratus.
Membandingkan Masa Lead Merentasi FDM, Pengilangan, Pusing dan Tuangan
Carta bar mendatar di bawah membandingkan masa pendahuluan tipikal berlalu, daripada fail yang dikeluarkan kepada bahagian yang dibungkus, merentas empat proses yang diliputi setakat ini, untuk bahagian yang sederhana kompleks pada saiz kelompok dua puluh keping.
Membaca carta ini bersama huraian proses terdahulu menjelaskan salah tanggapan yang lazim: pada kumpulan dua puluh keping, tuangan vakum bukanlah pilihan terpantas secara automatik, kerana membina acuan itu sendiri memakan masa beberapa hari sebelum sebarang penuangan boleh dimulakan. Percetakan plastik FDM kekal sebagai laluan terpantas pada saiz kelompok ini khususnya kerana dua puluh bahagian selalunya boleh disarang dan dicetak bersama dalam satu kitaran binaan, terutamanya untuk komponen yang lebih kecil. Kemasan pemusingan CNC lebih awal daripada pengilangan pada saiz kelompok ini untuk bahagian yang benar-benar sesuai dengan mesin pelarik, mencerminkan kecekapan pengeluaran berterusan yang diberi makan bar sebaik sahaja bahagian pertama disahkan. Pengilangan CNC terletak di tengah-tengah, kedudukan tepatnya sangat bergantung pada berapa banyak persediaan yang diperlukan oleh geometri tertentu. Angka tuangan vakum tidak boleh dibaca sebagai kelemahan proses ; sebaliknya, ia menggambarkan bahawa tujuh hari itu termasuk pembinaan acuan, dan pelaburan masa itu membuahkan hasil dengan tepat apabila kumpulan itu berkembang jauh melebihi dua puluh keping, yang telah ditunjukkan oleh analisis silang sebelumnya dalam siri ini.
Tuangan Vakum dan Resin Poliuretana: Mendarab Bahagian Yang Disahkan
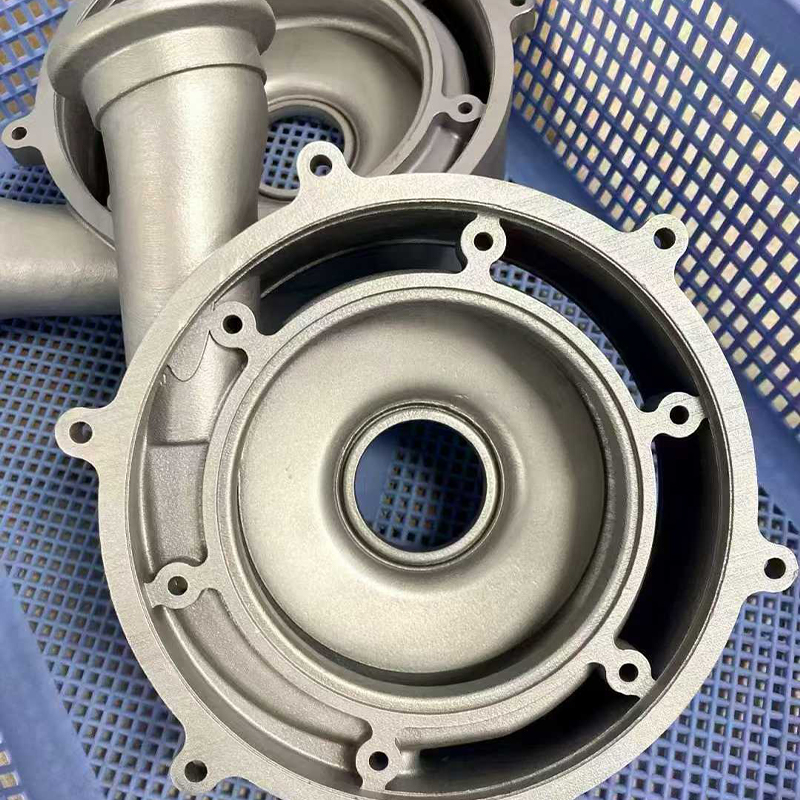
Sebaik sahaja reka bentuk telah disahkan, sama ada sebagai prototaip dimesin atau induk bercetak, Pengeluar Tuangan Vakum Tersuai China boleh menjadikan sampel tunggal yang diluluskan itu menjadi satu kelompok yang konsisten tanpa kos atau masa utama perkakasan keras. Proses ini bermula dengan corak induk, selalunya bahagian mesin ketepatan atau cetakan resin disiapkan pada permukaan tepat yang diperlukan oleh bahagian pengeluaran, kerana acuan silikon akan menghasilkan semula setiap butiran induk itu, termasuk sebarang ketidaksempurnaan.
Mengapa pemilihan resin poliuretana penting
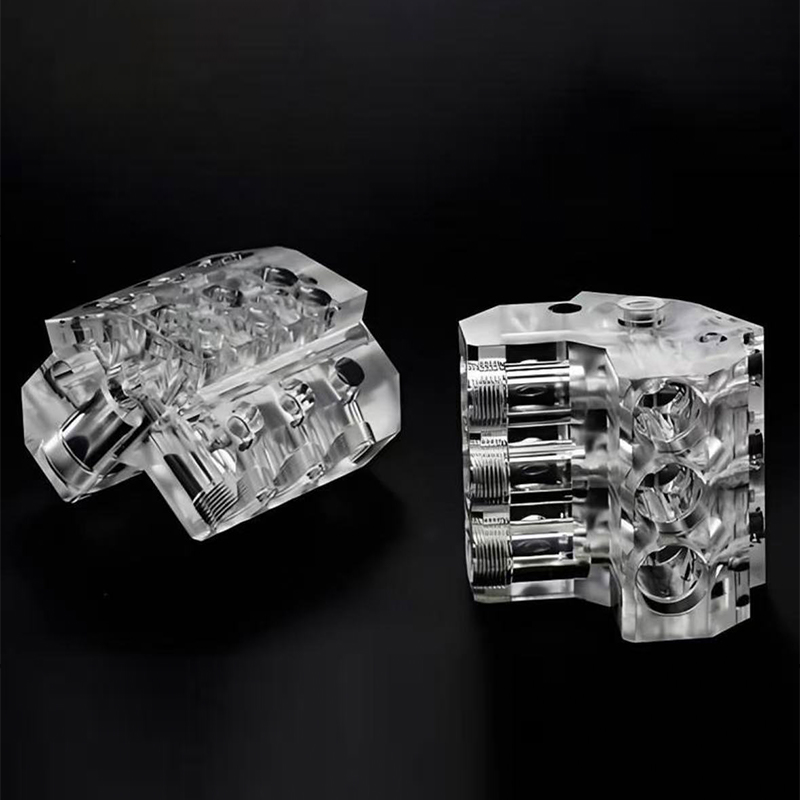
Pengeluar Tuangan Vakum Acuan Silikon China menyimpan pelbagai resin poliuretana yang direka bentuk untuk mensimulasikan plastik pengeluaran tertentu: gred seperti ABS tegar untuk penutup, gred seperti getah fleksibel untuk gasket dan genggaman, gred berisi kaca untuk kekakuan dan gred lutsinar untuk paip dan kanta ringan. Tuangan vakum poliuretana juga boleh membenamkan ciri yang sukar dalam bahagian pengeluaran acuan , seperti beberapa durometer yang dibuang ke dalam satu komponen melalui tuangan berurutan, atau sisipan logam yang diletakkan di dalam acuan sebelum resin diperkenalkan.
Bahagian silikon acuan mampatan sebagai laluan pelengkap
Apabila sesuatu bahagian adalah benar-benar komponen getah silikon dan bukannya simulasi plastik tegar, Pengeluar Bahagian Silikon Acuan Mampatan Tersuai China menggunakan proses yang berbeza sepenuhnya: getah silikon mentah diletakkan ke dalam rongga acuan logam yang dipanaskan dan diawetkan di bawah tekanan, menghasilkan gasket, pengedap, papan kekunci, cengkaman dan bahagian elastomer lain dengan sifat bahan silikon sebenar dan bukannya menyerupai resin semata-mata. Laluan ini biasanya dipilih apabila bahagian mesti melentur berulang kali dalam perkhidmatan, menahan julat suhu yang luas, atau menyediakan pengedap elastomerik tulen, aplikasi yang simulasi tuangan vakum poliuretana tidak akan bertahan dari semasa ke semasa.
Kecekapan Kos Merentas Saiz Kelompok: Paparan Carta Lajur
Carta lajur di bawah mengindeks usaha setiap bahagian relatif untuk FDM, pemesinan CNC dan tuangan vakum pada lima saiz kelompok, menggunakan skala indeks yang lebih rendah adalah lebih cekap, untuk menunjukkan cara laluan yang paling cekap berubah apabila volum meningkat.
Carta lajur ini menjadikan corak silang silang konkrit dan bukannya abstrak. Pada satu bahagian, FDM jelas merupakan laluan yang paling cekap kerana ia tidak memerlukan pengaturcaraan, tiada lekapan dan tiada pelaburan perkakas sama sekali. Dengan sepuluh keping ketiga-tiga laluan itu telah bertumpu dengan ketara, dengan tuangan vakum menutup sebahagian besar jurang apabila kos acuannya mula merebak ke lebih banyak bahagian. Pada tiga puluh keping tiga lajur duduk berdekatan, menandakan zon peralihan di mana pilihan yang betul lebih bergantung pada toleransi dan keperluan bahan daripada kecekapan mentah. Dengan seratus keping tuangan vakum telah menjadi jelas kurang cekap daripada FDM atau CNC untuk profil bahagian tertentu ini, peringatan bahawa titik silang beralih dengan saiz bahagian dan kerumitan dan bukannya mengikut satu nombor universal. Pada tiga ratus keping, pemesinan CNC dan FDM kekal berdaya maju manakala pemutus vakum untuk profil ini biasanya akan digantikan dengan perbualan perkakas pengeluaran , yang terletak di luar skop empat proses berbanding di sini.
Perbandingan Keupayaan Merentasi Semua Empat Laluan
Carta radar di bawah menjaringkan pencetakan plastik FDM, pengilangan CNC, putaran CNC dan tuangan vakum merentas lima kriteria yang berulang secara berterusan dalam perbualan sumber sebenar, pada skala satu hingga lima.
Empat bentuk bertindih menceritakan kisah yang koheren setelah dibaca sebelah menyebelah. FDM membentang paling jauh ke arah kelajuan sekeping tunggal dan kebebasan geometri, mengesahkan peranannya sebagai cara terpantas untuk memegang bentuk kompleks tanpa sebarang alatan. Pusingan CNC membentang dengan jelas ke arah kawalan toleransi, mencerminkan kelebihan semula jadinya pada ketepatan diametral untuk ciri putaran, sambil mengecut pada kebebasan geometri kerana ia pada asasnya terhad kepada bentuk yang boleh dihasilkan melalui putaran. Pengilangan CNC menempati jejak yang luas dan seimbang merentasi toleransi, kemasan permukaan dan julat bahan, itulah sebabnya ia kekal sebagai pilihan lalai untuk komponen ketepatan umum. Tuangan vakum menarik dengan kuat ke arah skalabiliti kelompok dan kemasan permukaan sambil menarik balik dengan mendadak pada kelajuan sekeping, memadankan identitinya sebagai proses pendaraban yang dibina di atas bahagian yang telah disahkan. Ketiadaan mana-mana bentuk dominan tunggal pada carta ini merupakan pengajaran utama bagi keseluruhan perbandingan : reka bentuk yang bermula sebagai model konsep FDM, bergerak melalui pengilangan CNC atau pusingan untuk pengesahan kefungsian, dan selesai sebagai kumpulan tuang vakum hanya mengikut laluan semula jadi yang setiap proses dibina.
Mengenai Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd.
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. ialah perintis dalam inovasi perindustrian dan pembuatan. Pasukan reka bentuk pakar kami mengubah idea pelanggan menjadi reka bentuk produk yang praktikal dan estetik. Kami menawarkan percetakan 3D dalam resin, nilon, logam dan bahan lain, dan mempunyai pemesinan termaju. Replikasi acuan silikon membolehkan pengeluaran kumpulan kecil berkos rendah dan berketepatan tinggi. Rawatan permukaan seperti mengecat meningkatkan penampilan produk. Dengan perkhidmatan sehenti kami, pelanggan boleh menyelesaikan proses reka bentuk kepada produk pada satu platform, menjimatkan masa dan kos. Kami menyasarkan untuk menjadi rakan kongsi jangka panjang yang boleh dipercayai untuk pembangunan perindustrian.
Dalam struktur itu, percetakan plastik FDM menyokong lelaran konsep terawal, pengilangan dan pemutaran CNC ketepatan yang mengesahkan dan menghasilkan komponen logam dan plastik yang berfungsi, tuangan vakum dan bahagian silikon acuan mampatan memanjangkan reka bentuk yang disahkan ke dalam kelompok kecil yang konsisten, dan kemasan permukaan menyampaikan setiap bahagian dalam keadaan yang diperlukan oleh aplikasi yang dimaksudkan. Setiap peringkat berjalan pada fail bahagian yang sama dan titik hubungan kejuruteraan yang sama , yang sebenarnya membezakan platform sehenti daripada koleksi vendor yang diurus secara berasingan.
Menyediakan Bahagian untuk Pengilangan, Memusing atau Menuang
Fail yang disediakan dengan baik memendekkan masa petikan dan mengurangkan risiko keperluan yang disalahtafsirkan. Senarai di bawah merangkumi butiran yang paling mempengaruhi secara langsung sama ada bahagian yang digiling, dipusing atau dituang kembali tepat seperti yang dimaksudkan.
- Sediakan fail asli atau STEP dan bukannya eksport mesh apabila ciri ketepatan terlibat.
- Sebutkan dua atau tiga ciri yang benar-benar mengawal kesesuaian atau fungsi, dan bukannya menandakan setiap dimensi sebagai kritikal.
- Nyatakan skema datum bahagian yang akan digunakan dalam pemasangan terakhirnya.
- Tentukan gred bahan dengan tepat, kerana aluminium 6061 dan 7075, atau tahan karat 303 dan 316, berkelakuan sangat berbeza di bawah laluan alat yang sama.
- Nyatakan kuantiti sekarang dan jangkaan kuantiti pada bulan-bulan berikutnya, kerana ini berubah sama ada pengilangan, pusingan atau tuangan vakum adalah laluan yang lebih cekap.
Pembekal yang menerima maklumat ini dalam mesej pertama lazimnya boleh memulangkan petikan yang bermakna dan ulasan kebolehkilangan pada hari yang sama, dan bukannya berbasikal melalui beberapa siri soalan penjelasan sebelum perbualan sebenar bermula.
Soalan Lazim
S1: Bilakah saya harus memilih percetakan FDM dan bukannya pemesinan CNC untuk prototaip?
Pilih FDM apabila keutamaan adalah kelajuan dan kerumitan geometri dan bukannya toleransi yang ketat atau bahan yang diperakui khusus. FDM cemerlang dalam rongga dalaman, bentuk organik dan lelaran reka bentuk pantas di mana satu bahagian mungkin berubah tiga kali dalam seminggu. Sebaik sahaja reka bentuk telah stabil dan bahagian tersebut memerlukan bahan kejuruteraan khusus, toleransi yang ketat, atau penampilan siap, pemesinan CNC menjadi laluan yang lebih sesuai.
S2: Apakah perbezaan antara pengilangan CNC tiga paksi dan lima paksi dalam amalan?
Pengilangan tiga paksi menggerakkan alat pemotong di sepanjang tiga arah linear dan mengendalikan kebanyakan geometri rata dan berpoket dengan cekap, tetapi ia memerlukan bahagian itu diubah kedudukannya untuk mencapai ciri pada muka lain. Pengilangan lima paksi menambah pergerakan putaran serentak, membolehkan alat mencapai sudut majmuk dan berbilang muka tanpa meletakkan semula bahagian tersebut. Faedah praktikal ialah ciri yang dimesin dalam satu tetapan lima paksi mengekalkan hubungan yang lebih rapat antara satu sama lain daripada ciri yang sama yang dimesin merentas beberapa persediaan tiga paksi.
S3: Mengapakah putaran CNC secara amnya lebih tepat daripada pengilangan untuk ciri silinder?
Memusingkan bahan kerja secara berterusan terhadap alat pemotong, yang menghasilkan permukaan sepusat yang seragam secara semula jadi tanpa segmen laluan alat diskret yang diperlukan untuk mengisar ciri bulat. Pendekatan pemotongan berterusan ini mengurangkan ralat kedudukan yang terkumpul apabila pemotong menghampiri permukaan melengkung dari pelbagai sudut, itulah sebabnya toleransi diametral pada bahagian yang dipusing biasanya lebih ketat daripada ciri giling yang setara.
S4: Bagaimanakah pemutus vakum berbeza daripada bahagian silikon acuan mampatan?
Tuangan vakum menuangkan resin poliuretana ke dalam acuan silikon untuk mensimulasikan penampilan dan tingkah laku mekanikal plastik pengeluaran seperti ABS atau polipropilena, dan ia dipilih apabila bahagian akhir sebenarnya akan dibuat daripada plastik tegar atau separa tegar. Bahagian silikon acuan mampatan menggunakan getah silikon tulen yang diawet di bawah haba dan tekanan dalam acuan logam, dan ia dipilih apabila bahagian itu sendiri perlu menjadi elastomer sebenar, seperti gasket, meterai atau cengkaman yang mesti melentur berulang kali dan menahan julat suhu yang luas.
S5: Berapa banyak persediaan yang diperlukan oleh bahagian mesin kompleks biasa?
Pada mesin tiga paksi standard, bahagian dengan ciri pada berbilang muka lazimnya memerlukan dua hingga empat persediaan berasingan, setiap satu melibatkan penempatan semula dan merujuk semula bahagian tersebut. Pada mesin lima paksi, banyak ciri yang sama boleh dicapai dalam satu persediaan, yang mengurangkan kedua-dua masa pemesinan yang berlalu dan ralat kedudukan terkumpul antara ciri. Bilangan tetapan yang betul untuk mana-mana bahagian bergantung pada geometri khususnya dan harus dibincangkan dengan pembekal sebelum sebut harga akhir.
S6: Apakah maklumat yang perlu saya sertakan semasa meminta sebut harga untuk pengilangan atau pemusingan?
Sertakan fail STEP, lukisan 2D yang menandakan dimensi kritikal dan toleransinya, gred bahan tepat yang diperlukan, kemasan permukaan yang diingini, dan kuantiti yang diperlukan sekarang bersama-sama dengan sebarang jumlah masa depan yang dijangkakan. Memperhatikan persekitaran operasi bahagian, termasuk pendedahan suhu dan sebarang sentuhan kimia, juga membantu pembekal mengesahkan pilihan bahan adalah sesuai sebelum pemesinan bermula dan bukannya selepas kumpulan pertama telah dipotong.
-
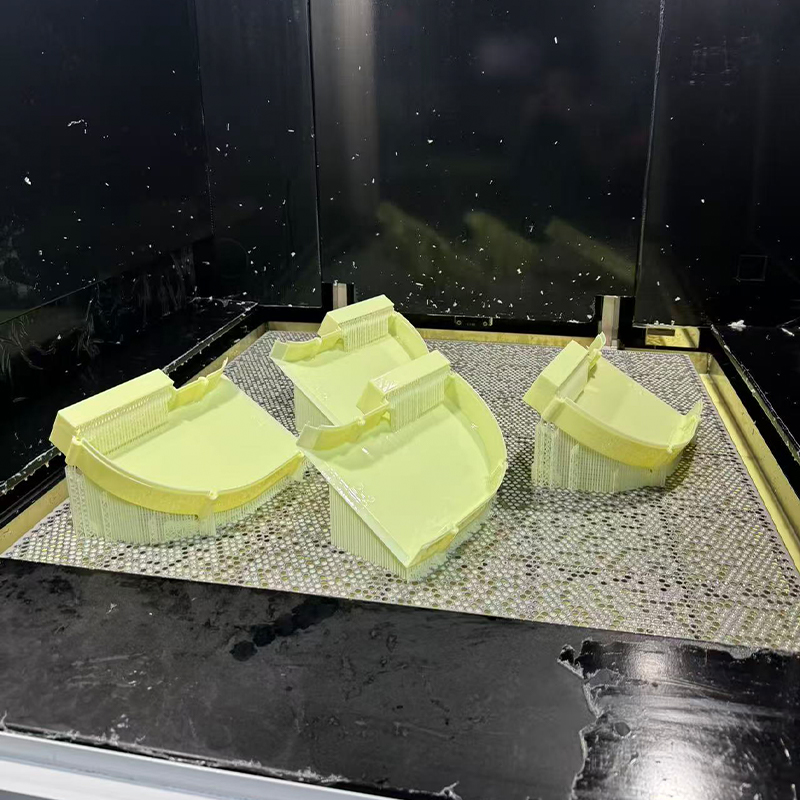 Perkhidmatan Percetakan 3D Resin Seperti ABS Kuning
-
 Perkhidmatan Percetakan 3D Aloi Aluminium AlSi10Mg
-
 Perkhidmatan Percetakan 3D Bahan Bertetulang Gentian Karbon PPS+CF
-
 Perkhidmatan Percetakan 3D Bahan PLA Suhu Tinggi HT-PLA
-
 Perkhidmatan Pencetakan 3D Bahan FDM Standard (PLA, PETG, ABS)
-
 Perkhidmatan Percetakan 3D Keluli Alat H13 / S136
Maklumat Hubungan
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
TAMBAH
-

Bangunan 7, No. 188, Seksyen Hongni Jalan Zha Wang, Mukim Danghu, Bandar Pinghu, Bandar Jiaxing, Wilayah Zhejiang, China
Hak Cipta © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Pengeluar Platform Pembuatan Pintar Bersepadu OEM/ODM
