- Perkhidmatan Percetakan 3D

- Perkhidmatan Pemesinan CNC

- Perkhidmatan Tuangan Vakum

- Perkhidmatan Kemasan Permukaan

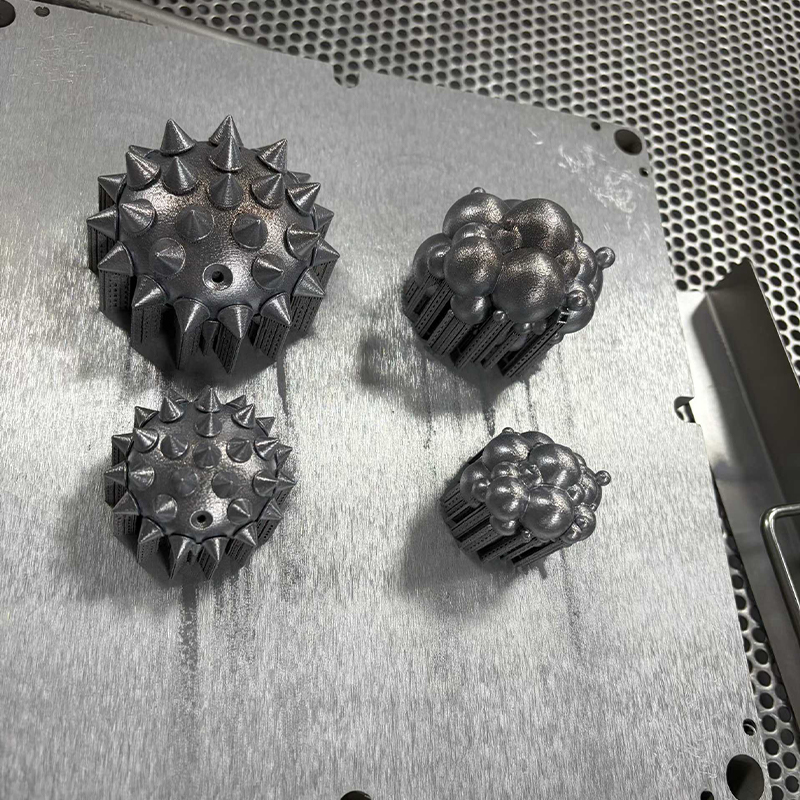
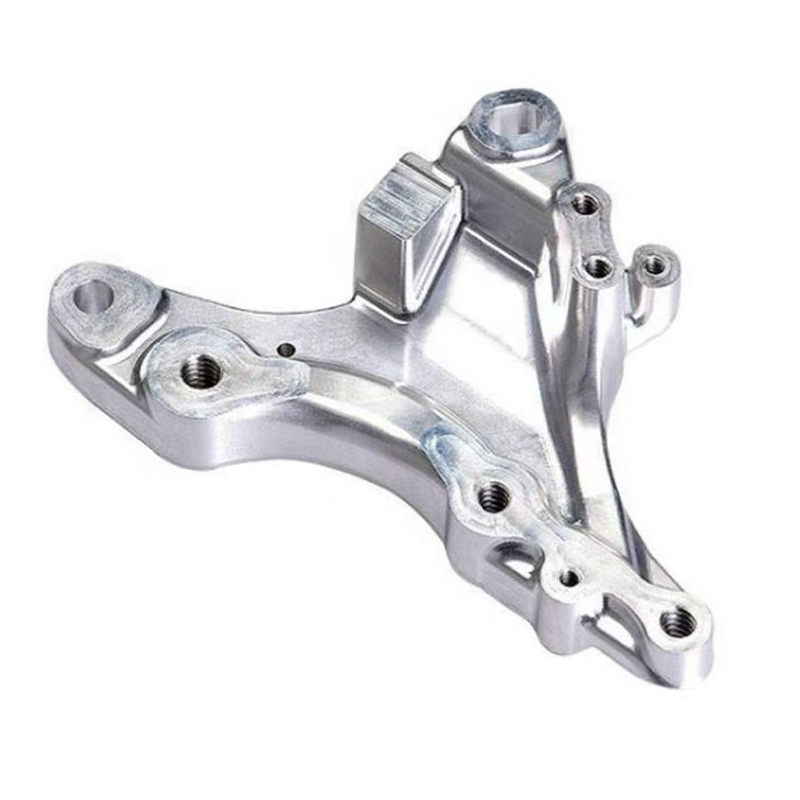
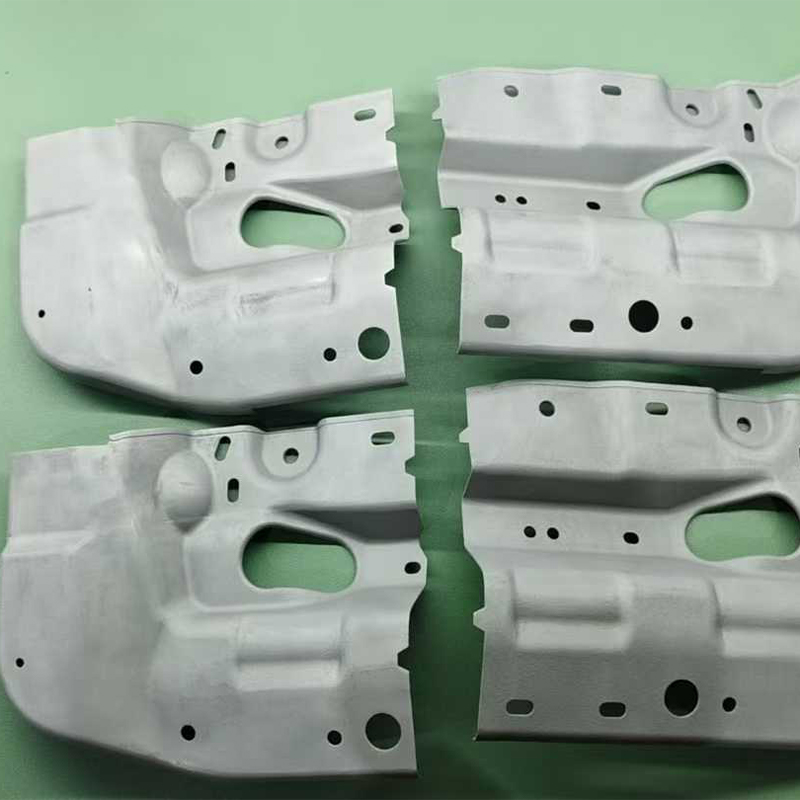
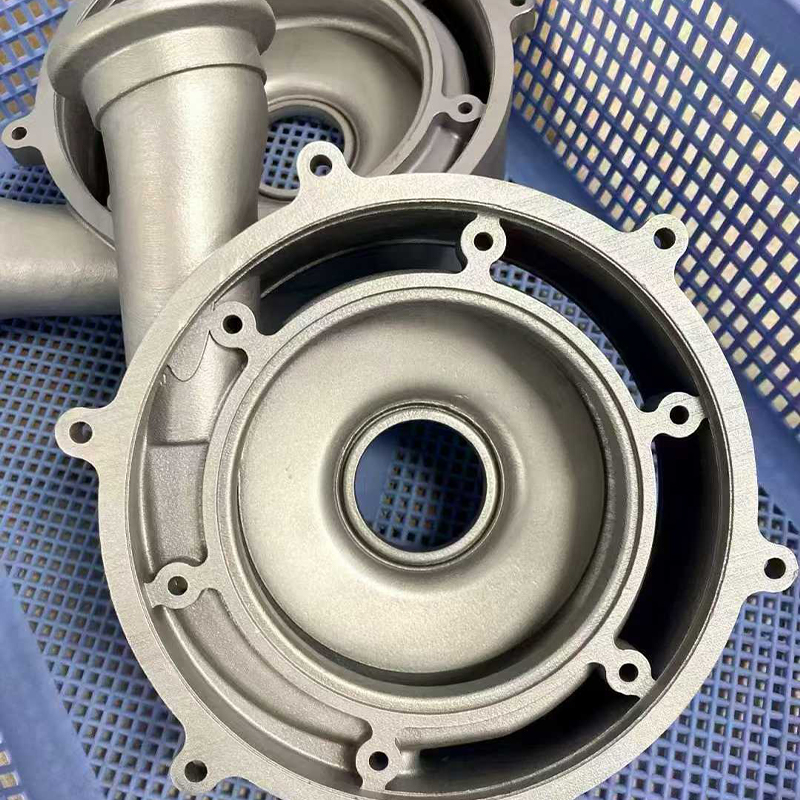
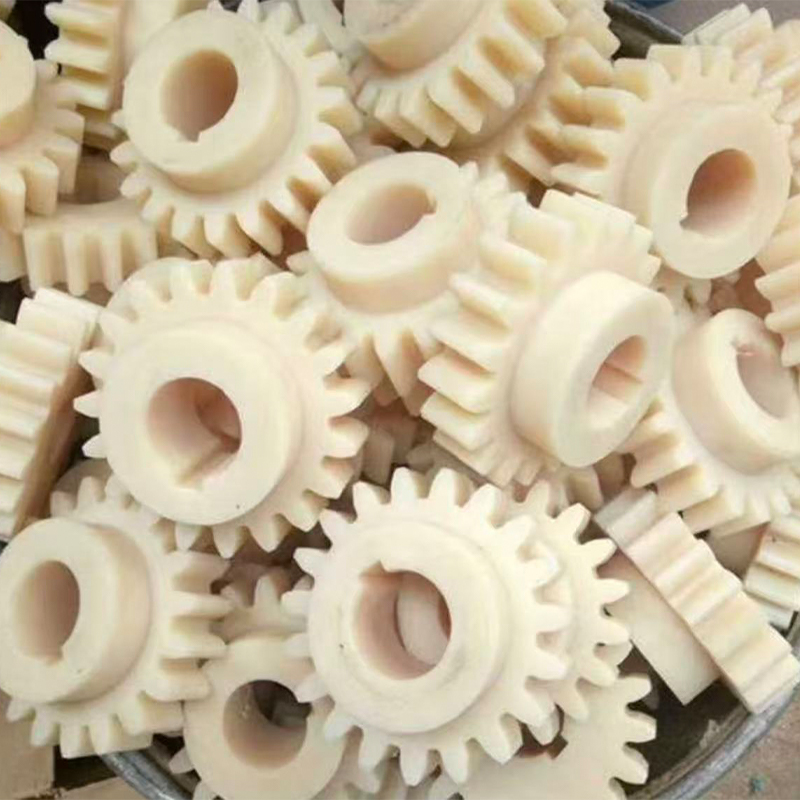
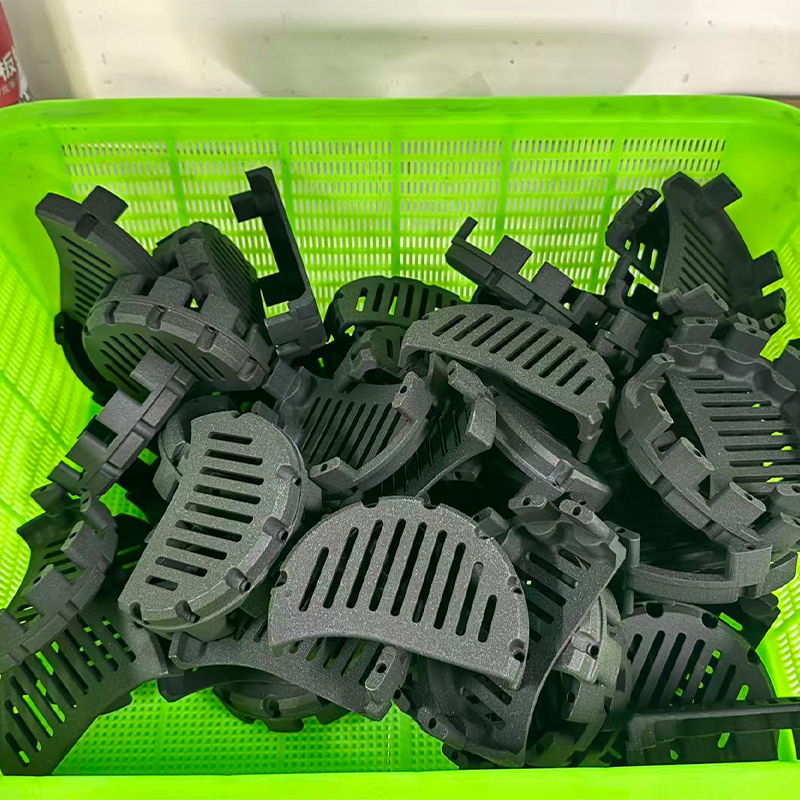
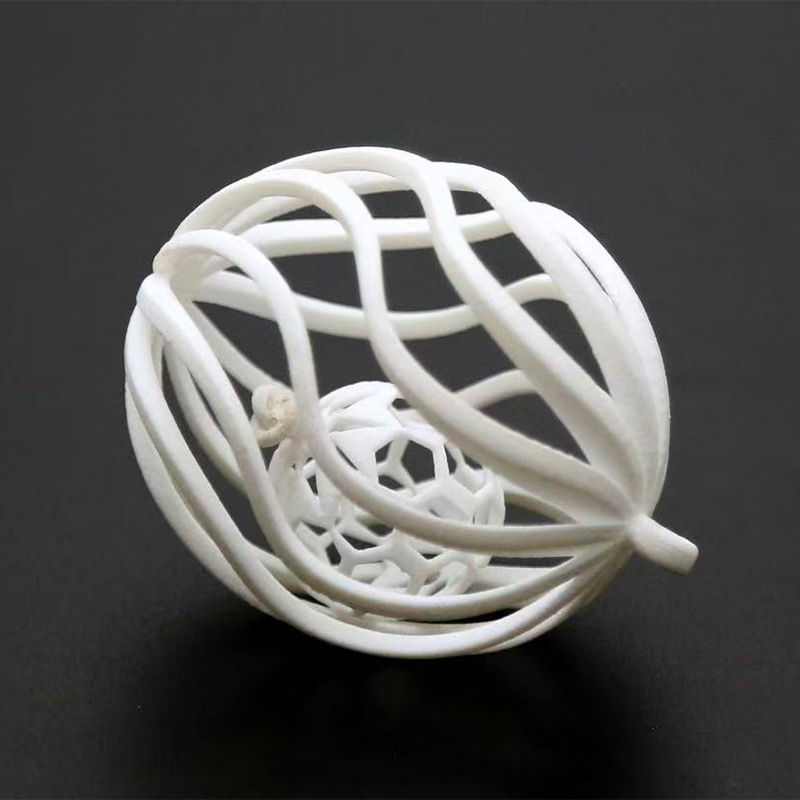
China SLA, DLP, SLS dan SLM 3D Printing and Vacuum Casting Factory
Jawapan Langsung: Memadankan Teknologi Cetakan dengan Keperluan Bahagian
Jika anda membandingkan SLA, DLP, SLS dan SLM sebelum membuat pesanan dengan Kilang Perkhidmatan Percetakan 3D Resin SLA China atau Kilang Pencetakan 3D Nylon SLS di China, keputusan dikurangkan kepada tiga soalan yang ditanya dalam tertib ini: apakah kemasan permukaan yang diperlukan oleh bahagian tersebut untuk meninggalkan mesin, apakah beban mekanikal yang sebenarnya akan dibawanya dan berapa banyak bahagian yang diperlukan bulan ini berbanding tahun ini. SLA dan proses resin DLP menang pada kelicinan permukaan dan kesetiaan dimensi, nilon SLS menang atas ketahanan berfungsi tanpa struktur sokongan, dan logam SLM menang pada bahagian yang mesti bertahan dengan beban mekanikal dan terma sebenar . Tuangan vakum berada di samping ketiga-tiganya sebagai jambatan kepada kumpulan dua puluh hingga dua ratus keping setelah corak induk telah disahkan, dan kemasan permukaan ialah langkah yang menukar mana-mana output ini menjadi bahagian yang kelihatan dan berprestasi seperti produk siap.
Jalan pintas yang berguna untuk spesifikasi kali pertama: pilih SLA atau DLP apabila bahagian itu akan dinilai oleh mata atau dipasang dengan kelegaan yang ketat, pilih nilon SLS apabila bahagian itu akan dikendalikan, diapit atau dipasang berulang kali, pilih logam SLM apabila bahagian itu melihat haba, tekanan atau beban struktur yang plastik tidak dapat bertahan, dan pilih tuangan vakum apabila satu master salinan yang sah perlu menjadi yang serupa. Pengeluar Percetakan 3D Resin SLA Tersuai China yang turut menjalankan DLP, SLS, SLM, tuangan vakum dan kemasan permukaan di bawah satu bumbung menghilangkan keperluan untuk mengimbangi vendor berasingan untuk setiap peringkat keputusan itu.
Selebihnya artikel ini berfungsi melalui setiap teknologi secara terperinci teknikal, membandingkannya pada kriteria yang sebenarnya mendorong keputusan penyumberan, dan menerangkan cara tuangan vakum dan kemasan permukaan melengkapkan laluan daripada prototaip bercetak tunggal kepada sekumpulan bahagian gred pengeluaran.
Pencetakan 3D Resin SLA: Piawaian untuk Prototaip Licin, Tepat
Stereolithography menyembuhkan resin cecair lapisan demi lapisan menggunakan laser yang dikesan merentasi kawasan binaan, yang menghasilkan beberapa permukaan terbina yang paling licin yang terdapat dalam mana-mana proses pencetakan 3D. Perkhidmatan pencetakan sla 3d biasanya merupakan hentian pertama untuk model penampilan, perumah lutsinar, penutup snap-fit dan corak induk yang bertujuan untuk tuangan vakum, kerana permukaan yang meninggalkan mesin sudah menghampiri kemasan yang hanya dicapai oleh proses lain selepas pengamplasan sekunder.
Di mana percetakan resin SLA mendapat tempatnya
Pembekal Perkhidmatan Percetakan 3D Resin SLA China biasanya menyimpan keluarga resin standard, lasak, telus dan tahan haba, masing-masing dirumus untuk tujuan hiliran yang berbeza. Resin standard mengutamakan perincian halus dan merupakan lalai untuk ulasan reka bentuk. Resin yang kuat dan tahan lama mengecilkan jurang dengan termoplastik kejuruteraan dan sut snap fit dan ujian kefungsian ringan. Resin lutsinar membolehkan ciri dalaman diperiksa tanpa membahagikan bahagian, yang berharga untuk reka bentuk bendalir dan pencahayaan. Gred tahan haba mengekalkan bentuknya dalam keadaan hangat dan merupakan pilihan biasa apabila bahagian resin mesti berfungsi ganda sebagai induk acuan jangka pendek, kerana induk perlu bertahan dalam kitaran tuangan silikon berulang tanpa melembutkan.
Ketinggian lapisan antara 0.025 mm dan 0.1 mm adalah rutin, dan bahagian SLA yang disiapkan dengan baik boleh diampelas dan disapu pada permukaan yang tidak dapat dibezakan daripada sampel acuan suntikan sebaik sahaja ia melalui kemasan permukaan. Inilah sebabnya mengapa percetakan resin sla sering dipasangkan dengan tuangan vakum: bahagian yang dicetak bukanlah produk akhir, ia adalah induk yang mentakrifkan setiap salinan yang berikut.
Percetakan 3D Resin DLP: Kelajuan dan Kebolehulangan untuk Larian Prototaip
Pemprosesan Cahaya Digital menyembuhkan keseluruhan keratan rentas resin dalam satu denyar cahaya unjuran dan bukannya menjejaki titik demi titik, yang memberikan Pengeluar Perkhidmatan Percetakan 3D Resin DLP China kelebihan kelajuan yang bermakna pada bahagian dengan tapak kecil dan ketinggian yang ketara. Oleh kerana setiap lapisan menyembuhkan dalam satu pendedahan tanpa mengira jumlah butiran yang terkandung di dalamnya, DLP amat cekap untuk komponen yang kecil dan kompleks secara geometri yang dihasilkan dalam kuantiti yang sederhana, itulah sebabnya ia berkait rapat dengan perkhidmatan prototaip percetakan 3d yang perlu mengubah lelaran reka bentuk dengan cepat.
DLP berkongsi kimia resin SLA dan oleh itu kebanyakan kualiti permukaannya, tetapi kedua-dua teknologi dioptimumkan untuk bentuk binaan yang berbeza: SLA berskala lebih anggun merentasi kawasan binaan rata yang besar, manakala DLP menskala lebih cekap dalam arah menegak untuk bahagian yang lebih kecil. Pembekal perkhidmatan prototaip 3d yang berkebolehan akan memberikan tugas kepada mana-mana dua mesin yang sesuai dengan geometrinya dan bukannya lalai kepada satu teknologi untuk setiap permintaan.
Aplikasi DLP biasa
- Perumah penyambung kecil dan klip yang memerlukan benang halus atau perincian snap-fit.
- Komponen pergigian, alat bantu pendengaran dan barang kemas yang bersebelahan memerlukan tekstur permukaan paras mikron.
- Kitaran reka bentuk berulang di mana beberapa semakan mesti dicetak dan dibandingkan dalam satu hari bekerja.
- Corak induk untuk komponen tuangan kecil yang akan direplikasi dengan tuangan vakum dalam kelompok.
Pembekal Prototaip Percetakan 3D Resin DLP China yang juga mesin dan kemasan bahagian boleh membawa induk DLP terus ke dalam tuangan vakum tanpa penyerahan, yang mana perkhidmatan prototaip pencetak 3d berhenti menjadi langkah kendiri dan menjadi sebahagian daripada laluan pengeluaran berterusan.
Membandingkan SLA dan DLP pada Metrik Yang Penting
Pembeli kerap bertanya sama ada SLA atau DLP adalah pilihan yang lebih baik tanpa menyedari kedua-duanya tergolong dalam keluarga pengawet resin yang sama dan berbeza terutamanya dalam cara cahaya digunakan. Carta bar di bawah menjaringkan kedua-dua teknologi merentas lima kriteria praktikal pada skala satu hingga sepuluh, berdasarkan prestasi biasa dalam persekitaran pengeluaran yang dikendalikan dengan baik.
Lima mata menonjol daripada perbandingan ini. Kelajuan kawasan rata yang besar memihak kepada SLA kerana lasernya boleh mengesan seluruh platform yang luas dalam satu laluan tanpa penalti resolusi yang dihadapi DLP apabila projektor tetapnya mesti merentasi medan yang besar. Kelajuan menegak bahagian kecil mengutamakan DLP kerana sebab yang bertentangan: jejak kecil bermakna setiap lapisan berkelip hampir serta-merta tanpa mengira ketinggian bahagian itu tumbuh. Perincian permukaan halus pada dasarnya terikat, kerana kedua-duanya dihadkan oleh kimia resin yang sama dan saiz titik atau piksel yang setanding pada tetapan biasa. Jumlah binaan yang besar jelas memihak kepada SLA, yang pendekatan berasaskan lasernya menskalakan ke platform yang lebih besar jauh lebih menjimatkan daripada sistem berasaskan projektor. Kebolehulangan kelompok sedikit memihak kepada DLP kerana bahagian-bahagian yang sama bersarang pada penawar medan unjuran tetap dengan variasi kedudukan yang kurang daripada laser yang menyapu kawasan yang luas. Kedua-dua teknologi tidak unggul secara kategori; pilihan yang tepat bergantung sepenuhnya pada saiz bahagian dan bentuk kelompok , itulah sebabnya kedai prototaip perkhidmatan percetakan 3d yang serius memastikan kedua-dua jenis mesin tersedia daripada memaksa setiap kerja melalui satu platform.
Pencetakan 3D Nylon SLS: Bahagian Berfungsi Tanpa Struktur Sokongan
Pensinteran Laser Terpilih menggabungkan nilon serbuk dengan laser di dalam katil serbuk yang dipanaskan, dan serbuk tidak bercantum di sekeliling setiap bahagian bertindak sebagai sokongan sendiri semasa pembinaan. Fakta tunggal itu mengubah segala-galanya tentang apa yang boleh dihasilkan oleh perkhidmatan percetakan 3d nilon: saluran dalaman, pemasangan saling mengunci, rusuk nipis dan engsel hidup boleh disarangkan dan dicetak bersama tanpa satu struktur sokongan untuk dialih keluar selepas itu.
Tingkah laku material yang penting untuk bahagian sebenar
PA12 kekal sebagai gred pekerja keras untuk percetakan nilon sls, menawarkan keseimbangan kekakuan, rintangan hentaman dan rintangan kimia yang baik untuk kegunaan fungsi umum. PA11 menawarkan pemanjangan yang lebih besar sebelum putus, yang sesuai dengan ciri-ciri snap-fit dan bahagian yang melentur berulang kali dalam perkhidmatan. Gred nilon berisi kaca dan karbon penuh meningkatkan kekukuhan dan kestabilan dimensi dengan ketara, yang penting untuk jig, lekapan dan kurungan yang mesti memegang datum yang tepat di bawah daya pengapit. Kerana Bahagian nilon 3d keluar dari mesin dengan sifat mekanikal yang cukup isotropik dalam kebanyakan pesawat , ia boleh dianggap sebagai prototaip berfungsi tulen dan bukannya sebagai model paparan, dengan syarat orientasi bahagian semasa binaan telah dipertimbangkan untuk beban yang sebenarnya akan dilihat.
Permukaan yang dibina mempunyai ciri tekstur matte sedikit berbutir daripada serbuk sekeliling. Untuk bahagian yang menuju ke arah kemasan dicat atau kosmetik, tekstur ini dikeluarkan semasa kemasan permukaan melalui letupan manik, pelicinan wap atau pengamplasan tangan sebelum sebarang salutan digunakan.
SLM Metal 3D Percetakan: Geometri Yang Tidak Dapat Dicapai oleh Pemesinan
Peleburan Laser Terpilih mencairkan sepenuhnya serbuk logam lapisan demi lapisan untuk menghasilkan bahagian logam yang padat dan berfungsi terus daripada fail digital. Operasi pencetakan 3d logam industri memperoleh geometri yang tidak dapat dicapai oleh alat pemotong secara fizikal: saluran penyejukan selaras yang mengikut kontur rongga acuan, struktur kekisi dalaman yang mengurangkan berat sambil mengekalkan kekakuan, dan laluan beban yang dioptimumkan topologi yang menghalakan bahan hanya di tempat yang dikatakan oleh analisis tegasan.
Bahan dan disiplin pasca pemprosesan
Kilang Perkhidmatan Percetakan 3D Logam SLM China biasanya memproses aloi aluminium untuk bahagian struktur ringan, gred keluli tahan karat untuk komponen tahan kakisan, keluli alat untuk sisipan acuan yang memerlukan penyejukan konformal dan titanium untuk aplikasi kekuatan tinggi dan berat rendah. Apa yang membezakan pencetakan 3d logam tersuai yang dilakukan dengan betul daripada keupayaan hiasan semata-mata ialah urutan yang mengikuti binaan: pelepasan tekanan semasa bahagian itu masih disambungkan pada plat binaan, penyingkiran wayar-EDM atau gergaji jalur yang berhati-hati daripada plat, penyingkiran sokongan dan pemesinan kemasan setiap muka pengedap, gerek bearing dan ciri berulir. Bahagian SLM yang belum selesai dimesin pada permukaan berfungsi tidak boleh dipasang sebagai komponen ketepatan , tidak kira seberapa tepat cetakan mentah itu muncul.
Untuk komponen yang lebih besar, pencetakan 3d logam besar biasanya didekati melalui orientasi bahagian yang teliti dan, jika perlu, pembahagian dan penyambungan, kerana ruang binaan katil serbuk logam sememangnya lebih kecil daripada sistem polimer. Syarikat percetakan 3d logam yang juga mengendalikan jabatan CNC boleh menyiapkan mesin pemasangan logam yang tersegmentasi kepada toleransi akhir dalam kemudahan yang sama yang mencetaknya, mengelakkan kaki pengangkutan kedua untuk bahagian logam yang separa siap dan mahal.
Empat Teknologi Percetakan Bersebelahan
Jadual di bawah meringkaskan sampul surat praktikal SLA, DLP, SLS dan SLM kerana ia biasanya dibekalkan, untuk menyokong pemilihan teknologi lulus pertama sebelum perancangan proses terperinci bermula.
| Teknologi | Ketinggian lapisan biasa | Permukaan terbina | Keluarga material | Penggunaan yang paling sesuai |
|---|---|---|---|---|
| SLA | 0.025–0.1 mm | Ra 3–6 µm | Resin standard, lasak, lutsinar, tahan panas | Model penampilan, induk acuan |
| DLP | 0.025–0.1 mm | Ra 3–6 µm | Resin standard dan kejuruteraan | Bahagian terperinci kecil, lelaran pantas |
| SLS | 0.06–0.12 mm | Ra 10–15 µm | PA12, PA11, nilon diisi | Bahagian berfungsi, pemasangan kompleks |
| SLM | 0.02–0.06 mm | Ra 8–20 µm | Aluminium, tahan karat, keluli alat, titanium | Bahagian galas beban dan tugas terma |
Corak merentasi jadual adalah konsisten: resolusi dan kualiti permukaan bergerak ke satu arah apabila bahan bergerak dari resin ke arah logam, manakala keupayaan berfungsi bergerak ke arah yang lain. SLA dan DLP terletak di hujung yang baik untuk kemasan tetapi hujung lembut untuk tugas mekanikal, SLS terletak di tengah dengan ketahanan berfungsi yang tulen, dan SLM duduk di bahagian paling hujung di mana proses plastik tidak dapat diikuti. Tiada teknologi tunggal dalam jadual ini mengatasi prestasi yang lain pada setiap lajur , itulah sebabnya Pembekal Perkhidmatan Percetakan 3D Perindustrian China yang mengendalikan keempat-empat memastikan setiap pilihan terbuka untuk pelanggan yang bahagiannya berubah daripada model semakan reka bentuk kepada komponen pengeluaran menanggung beban.
Tuangan Vakum: Mendarab Induk Menjadi Kelompok Sedia Pengeluaran
Tuangan vakum, juga dikenali sebagai replikasi acuan silikon, menduduki ruang antara prototaip tunggal yang disahkan dan alat pengeluaran penuh. Sebuah Kilang Perkhidmatan Tuangan Vakum China mengambil corak induk, paling kerap dihasilkan oleh percetakan SLA atau DLP atau dengan pemesinan ketepatan, dan membungkusnya dalam silikon cecair yang menyembuhkan setiap perincian permukaan. Acuan yang diawet dipotong di sepanjang garisan perpisahan yang dirancang, dan resin poliuretana yang direka bentuk untuk mensimulasikan ABS, polipropilena, getah atau akrilik lutsinar dituangkan di bawah vakum ke dalam rongga yang terhasil, menghilangkan udara terperangkap yang sebaliknya akan meninggalkan lompang dalam tuangan siap.
Carta garisan di bawah menjejaki purata bilangan salinan boleh guna yang tinggal apabila tuangan berturut-turut ditarik daripada satu acuan, menggambarkan sebab acuan biasanya dihentikan dan diganti dan bukannya ditolak selama-lamanya.
Keluk ini menerangkan peraturan perancangan standard yang digunakan di seluruh industri. Kesetiaan dimensi kekal sangat dekat dengan induk untuk sepuluh hingga lima belas tuangan pertama, itulah sebabnya salinan awal daripada acuan tidak dapat dibezakan daripada corak induk itu sendiri. Penurunan semakin ketara selepas tuangan kelima belas apabila silikon mula kehilangan keanjalan dan sudut dalaman yang tajam membulat sedikit dengan setiap kitaran pembongkaran. Dengan kira-kira dua puluh lima pemutus, kesetiaan lazimnya telah menurun cukup sehingga operasi yang mementingkan kualiti menghentikan acuan dan bukannya risiko bahagian yang tidak bertoleransi sampai kepada pelanggan. Inilah sebabnya mengapa pesanan seratus keping dirancang sekitar empat hingga lima acuan selari dan bukannya satu acuan habis. , kerana acuan berjalan secara selari mengekalkan setiap tuangan dalam kawasan kesetiaan tinggi lengkung ini. Pertimbangan praktikal untuk pembeli ialah petikan batch tuangan vakum harus menentukan bilangan acuan yang akan digunakan, bukan hanya jumlah kiraan bahagian, kerana butiran itu menentukan ketekalan dimensi kumpulan secara keseluruhan.
Perkhidmatan Kemasan Permukaan: Mengubah Bahagian Mentah Menjadi Produk Siap
Setiap proses yang diterangkan di atas meninggalkan bahagian dengan tekstur mentah yang berciri, dan tiada satu pun daripada mereka yang biasanya dihantar dalam keadaan mentah tersebut kepada pelanggan akhir. Pengeluar Perkhidmatan Kemasan Permukaan di China menukarkan kosong yang dicetak, tuang atau dimesin menjadi bahagian yang sepadan dengan penampilan yang dimaksudkan dan keperluan permukaan berfungsi, dan peringkat ini harus ditentukan dengan ketepatan yang sama seperti mana-mana toleransi dimensi.
Pilihan kemasan tersedia untuk bahagian bercetak, tuang dan mesin
- Mengempelas dan menggilap tangan untuk mengeluarkan garisan lapisan daripada bahagian SLA, DLP dan SLS sebelum menyalut.
- Peletupan manik dan pasir untuk tekstur matte seragam pada bahagian nilon dan logam.
- Pelicinan wap untuk bahagian nilon yang memerlukan permukaan geseran rendah yang tertutup.
- Lukisan semburan dipadankan dengan rujukan warna yang dibekalkan dalam sistem berkilat, satin, matte atau sentuhan lembut.
- Anodising untuk bahagian aluminium SLM yang memerlukan rintangan kakisan dan warna yang konsisten.
- Penyaduran elektrik dan pemekatan vakum untuk permukaan hiasan reflektif pada substrat plastik atau logam.
- Percetakan pad, percetakan skrin sutera dan penandaan laser untuk logo, legenda dan kod kebolehkesanan.
Pembekal Kemasan Permukaan Bahagian CNC China yang turut mengendalikan garisan percetakan, tuangan dan pemesinan boleh membawa bahagian melalui peringkat ini tanpa memindahkannya kepada vendor luar, yang paling penting untuk pemasangan kosmetik yang warna dan kilauan mesti sepadan dengan bahagian yang dihasilkan oleh proses yang berbeza. Menutup benang, lubang galas dan muka pengedap sebelum salutan adalah satu-satunya isu kualiti yang paling biasa dalam kemasan permukaan , memandangkan filem cat atau penyaduran biasa menambah ketebalan 30 hingga 60 mikron yang akan menutup kelegaan berfungsi jika ciri tersebut dibiarkan tanpa perlindungan.
Memilih Laluan mengikut Saiz Kelompok: Rangka Kerja Keputusan
Kelantangan selalunya merupakan faktor tunggal yang paling menentukan dalam memilih antara pencetakan langsung dan tuangan vakum, lebih daripada bahan atau geometri sahaja. Carta di bawah menggambarkan purata usaha bersamaan kos setiap bahagian, dinyatakan sebagai indeks relatif dan bukannya angka mata wang, berbanding saiz kelompok untuk empat teknologi percetakan dan tuangan vakum.
Corak silang dalam carta ini ialah satu-satunya maklumat yang paling berguna untuk keputusan saiz kelompok. Pada kumpulan satu, tuangan vakum berada di bahagian atas skala usaha kerana keseluruhan langkah membuat acuan dicaj pada satu bahagian, mengesahkan ia tidak boleh dipilih untuk sekali sahaja. Dengan kira-kira sepuluh keping keluk tuangan vakum telah jatuh dengan mendadak dan terus menurun lebih cepat daripada mana-mana teknologi percetakan apabila volum bertambah, melintasi bawah SLA dan cetakan resin DLP jauh sebelum tanda lima puluh keping. Logam SLM terletak secara konsisten di atas lengkung resin dan nilon pada setiap saiz kelompok yang ditunjukkan, mencerminkan pasca pemprosesan tambahan yang diperlukan setiap cetakan logam tanpa mengira kuantiti. Nilon SLS kekal sebagai lengkung paling rata dan paling rendah merentasi hampir keseluruhan julat, yang merupakan kelebihan komersial terasnya: usaha setiap bahagian yang boleh diramal tanpa pelaburan perkakas diperlukan pada sebarang volum. Titik silang antara pencetakan langsung dan tuangan vakum biasanya jatuh antara lima belas dan tiga puluh keping , iaitu julat di mana kebanyakan pembeli harus secara aktif membandingkan kedua-dua laluan dan bukannya lalai kepada mana-mana yang mereka gunakan kali terakhir.
Perbandingan Keupayaan Julat Penuh Merentas Semua Lima Laluan
Carta radar di bawah menskorkan resin SLA/DLP, nilon SLS, logam SLM dan tuangan vakum merentas lima kriteria yang berulang secara konsisten dalam perbualan sumber, pada skala satu hingga lima, untuk menyokong perbandingan sekali pandang merentas setiap laluan yang diliputi dalam artikel ini.
Tindanan ini menjadikan pertukaran merentas semua lima kriteria kelihatan serentak. SLA dan DLP membentuk bentuk yang diregangkan ke arah kemasan permukaan dan kelajuan sekeping tunggal, mengesahkan peranan mereka sebagai laluan terpantas kepada prototaip yang boleh dilihat tetapi paling lemah dalam tugas mekanikal. Logam SLM menarik dengan kuat ke arah tugas mekanikal dan julat bahan sambil menarik semula skalabiliti kelompok dan kelajuan sekeping, mencerminkan realiti bahawa setiap binaan logam membawa pemprosesan pasca tetap yang besar tanpa mengira betapa mudahnya bahagian itu. Nilon SLS menghasilkan poligon paling seimbang, bersaiz sederhana dalam kumpulan, yang konsisten dengan peranannya sebagai jalan tengah yang boleh dipercayai untuk bahagian berfungsi yang perlu dihasilkan berulang kali tanpa kerapuhan resin atau overhed logam. Tuangan vakum membentang dengan jelas ke arah skalabiliti kelompok dan kemasan permukaan sambil mengecut pada kelajuan sekeping, tepat padan dengan identitinya sebagai proses pendaraban dan bukannya proses binaan pertama. Tiada bentuk tunggal meliputi carta penuh , yang merupakan bukti paling jelas bahawa perhubungan pembekal yang benar-benar berguna bergantung pada akses kepada keempat-empat teknologi percetakan serta pemutus dan kemasan, dan bukannya kepakaran dalam hanya satu.
Mengenai Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd.
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. ialah perintis dalam inovasi perindustrian dan pembuatan. Pasukan reka bentuk pakar kami mengubah idea pelanggan menjadi reka bentuk produk yang praktikal dan estetik. Kami menawarkan percetakan 3D dalam resin, nilon, logam dan bahan lain, dan mempunyai pemesinan termaju. Replikasi acuan silikon membolehkan pengeluaran kumpulan kecil berkos rendah dan berketepatan tinggi. Rawatan permukaan seperti mengecat meningkatkan penampilan produk. Dengan perkhidmatan sehenti kami, pelanggan boleh menyelesaikan proses reka bentuk kepada produk pada satu platform, menjimatkan masa dan kos. Kami menyasarkan untuk menjadi rakan kongsi jangka panjang yang boleh dipercayai untuk pembangunan perindustrian.
Dalam struktur itu, pencetakan resin SLA dan DLP menyediakan perbualan reka bentuk terawal, nilon SLS membawa prototaip berfungsi dan bahagian penggunaan akhir volum rendah, logam SLM mengambil geometri dan kes beban yang tidak boleh dicapai oleh proses lain, tuangan vakum menggandakan induk yang disahkan menjadi kelompok sedia pengeluaran, dan kemasan permukaan memberikan setiap bahagian dalam keadaan yang dijangkakan oleh pasaran akhirnya. Setiap peringkat berkongsi fail bahagian yang sama, rekod kualiti yang sama dan titik hubungan kejuruteraan yang sama , yang merupakan maksud praktikal platform sehenti dan bukannya penerangan pemasaran satu.
Menentukan Pekerjaan Supaya Teknologi Yang Tepat Dipilih
Permintaan yang dinyatakan dengan baik mengalih keluar kebanyakan tekaan daripada pemilihan teknologi, dan urutan di bawah menggambarkan maklumat yang sebenarnya diperlukan oleh jurutera sebelum mengesyorkan SLA, DLP, SLS, SLM atau penghantaran vakum.
- Nyatakan tujuan bahagian itu dengan jelas: semakan visual, semakan kesesuaian, ujian berfungsi atau komponen penggunaan akhir.
- Nyatakan kuantiti yang diperlukan sekarang dan kuantiti yang mungkin diperlukan dalam tempoh enam bulan berikutnya.
- Kenal pasti sebarang ciri yang mesti kedap air, menanggung beban, telus atau terdedah kepada haba.
- Perhatikan sama ada bahagian itu mesti sepadan dengan standard warna, tekstur atau gloss sedia ada.
- Tandakan sebarang geometri dalaman, seperti saluran atau kekisi, yang tidak boleh diakses oleh alat pemotong.
- Sahkan persekitaran operasi, termasuk julat suhu dan pendedahan kepada bahan kimia atau cahaya matahari.
Kilang Percetakan 3D Resin DLP Tersuai China atau pembekal logam SLM yang menerima maklumat ini di hadapan boleh mengesyorkan laluan dengan yakin dan bukannya lalai kepada mana-mana mesin yang didapati percuma. Keputusan teknologi harus mengikut keperluan bahagian, bukan sebaliknya , dan pembekal yang bertanya soalan ini sebelum memetik menunjukkan dengan tepat disiplin itu.
Soalan Lazim
S1: Apakah perbezaan praktikal utama antara percetakan SLA dan DLP?
Kedua-duanya menyembuhkan resin cecair dan menghasilkan kualiti permukaan yang setanding, tetapi skalanya berbeza. SLA menggunakan laser yang mengesan setiap lapisan titik demi titik, yang berskala dengan cekap merentasi platform binaan rata yang besar. DLP menayangkan keseluruhan lapisan sekaligus, yang lebih pantas untuk bahagian kecil dengan ketinggian yang ketara kerana masa binaan bergantung pada bilangan lapisan dan bukannya jumlah butiran setiap lapisan. Dalam amalan, pilih SLA untuk bahagian yang lebih besar atau lebih luas dan DLP untuk komponen yang kecil dan terperinci yang dihasilkan dalam kelompok sederhana.
S2: Bolehkah bahagian nilon SLS digunakan sebagai komponen pengeluaran akhir, atau adakah ia hanya prototaip?
Bahagian nilon SLS secara rutin digunakan sebagai komponen pengeluaran akhir, terutamanya dalam gred berisi kaca atau karbon yang menambah kekukuhan dan kestabilan dimensi. Ia berfungsi dengan baik sebagai kurungan, perumah, saluran, jig dan lekapan merentasi banyak industri. Pertimbangan utama ialah tekstur permukaan, yang boleh diperhalusi melalui letupan manik atau pelicinan wap, dan pendedahan jangka panjang kepada cahaya ultraungu atau suhu tinggi yang berterusan, yang kedua-duanya harus disemak terhadap lembaran data bahan tertentu sebelum spesifikasi akhir.
S3: Mengapa bahagian logam SLM memerlukan pemesinan selepas ia keluar dari pencetak?
Percetakan logam terbina mencapai toleransi gred pemesinan yang baik tetapi tidak pada ciri-ciri fungsian, dan kemasan permukaannya, walaupun boleh diterima untuk banyak geometri, secara amnya terlalu kasar untuk menutup muka, gerek galas atau benang ketepatan. Selesai pemesinan selepas pelepasan tekanan dan penyingkiran sokongan membawa ciri khusus ini kepada toleransi dan kemasan permukaan yang sebenarnya diperlukan oleh aplikasi, sambil meninggalkan geometri dalaman yang kompleks sama seperti yang dicetak. Gabungan ini adalah sebab pembekal percetakan logam yang serius mengendalikan jabatan pemesinan dan bukannya menghantar bahagian terus dari plat binaan.
S4: Pada saiz kelompok apakah pemutus vakum menjadi lebih cekap daripada pencetakan langsung?
Crossover biasanya jatuh antara lima belas dan tiga puluh keping, bergantung pada saiz bahagian dan kerumitan geometri. Di bawah julat itu, usaha tetap membina acuan melebihi faedahnya. Di atasnya, kos acuan tersebar di bahagian yang mencukupi sehingga tuangan vakum menjadi laluan yang lebih cekap, dan kelebihannya terus berkembang apabila saiz kelompok meningkat ke arah titik di mana alat pengeluaran akhirnya akan dibenarkan.
S5: Berapa banyak bahagian yang boleh dihasilkan daripada acuan tuangan vakum tunggal sebelum kualiti jatuh?
Kesetiaan dimensi kekal dekat dengan induk asal untuk kira-kira lima belas tuangan pertama dan kemudian menurun apabila silikon secara beransur-ansur kehilangan keanjalan dan sudut dalaman yang tajam menjadi lembut. Kebanyakan operasi mementingkan kualiti menghentikan acuan sekitar dua puluh hingga dua puluh lima tanda tuangan dan bukannya bahagian berisiko jatuh di luar toleransi. Untuk pesanan yang lebih besar, beberapa acuan dihasilkan daripada induk yang sama dan dijalankan secara selari, memastikan setiap tuangan berada dalam bahagian kesetiaan tinggi lengkung itu.
S6: Adakah kemasan permukaan mengubah dimensi bahagian bercetak atau tuang?
Ya, dan ini adalah salah satu butiran yang paling sering diabaikan dalam spesifikasi. Mengempelas mengeluarkan sejumlah kecil bahan yang boleh dikawal secara amnya, manakala pengecatan semburan dan penyaduran menambah ketebalan bahan, biasanya dalam julat 30 hingga 60 mikron setiap permukaan bergantung pada sistem salutan. Mana-mana ciri dengan kelegaan fungsi yang ketat, seperti lubang galas, lubang berulir atau muka pengedap, harus ditutup sebelum menyalut atau dimesin selepas selesai, dan bukannya dibiarkan menyerap apa-apa ketebalan filem yang berlaku pada proses itu.
-
 Decal & Silk Screen Printing
-
 Perkhidmatan Pencetakan 3D Bahan FDM Standard (PLA, PETG, ABS)
-
 Perkhidmatan Percetakan 3D Resin Off-White
-
 Perkhidmatan Pencetakan 3D Bahan Bertetulang Gentian Karbon PAHT+CF Suhu Tinggi
-
 Perkhidmatan Percetakan 3D Bahan Bertetulang Gentian Karbon PPS+CF
-
 Perkhidmatan Percetakan 3D Bahan PLA Suhu Tinggi HT-PLA
Maklumat Hubungan
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
TAMBAH
-

Bangunan 7, No. 188, Seksyen Hongni Jalan Zha Wang, Mukim Danghu, Bandar Pinghu, Bandar Jiaxing, Wilayah Zhejiang, China
Hak Cipta © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Pengeluar Platform Pembuatan Pintar Bersepadu OEM/ODM
