- Perkhidmatan Percetakan 3D

- Perkhidmatan Pemesinan CNC

- Perkhidmatan Tuangan Vakum

- Perkhidmatan Kemasan Permukaan

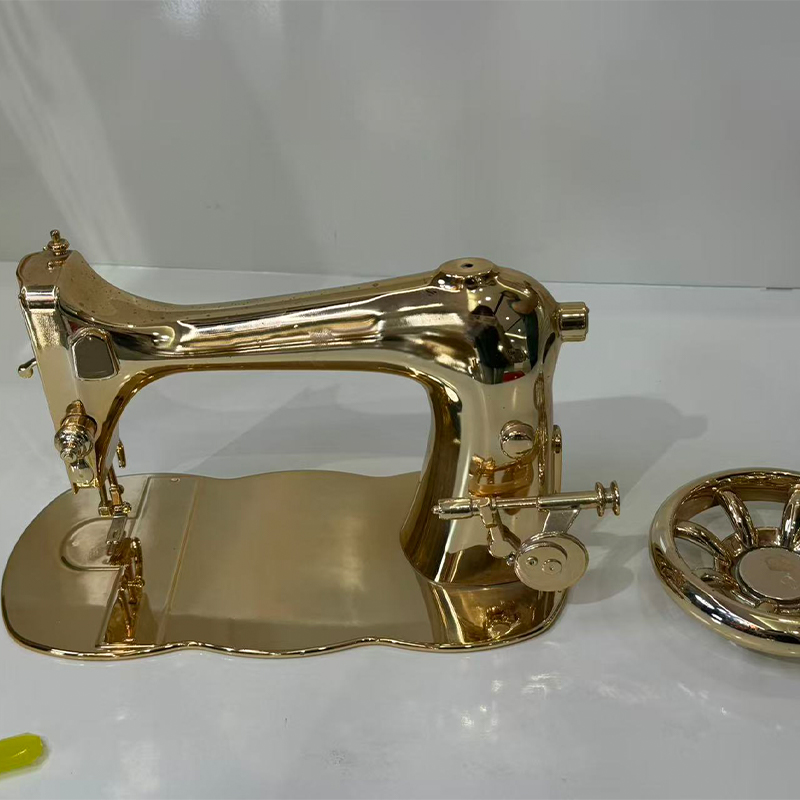
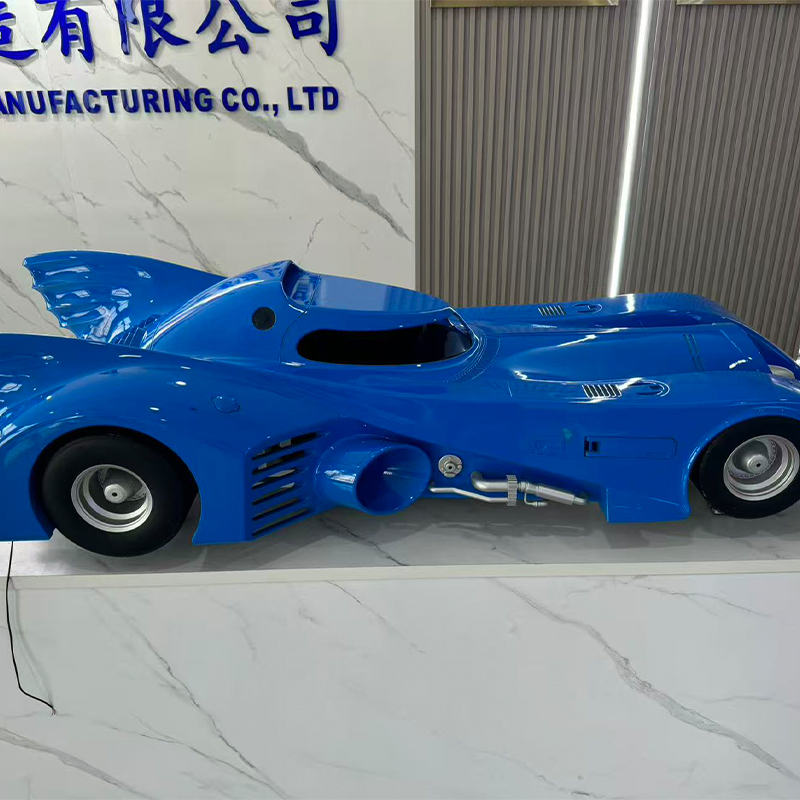
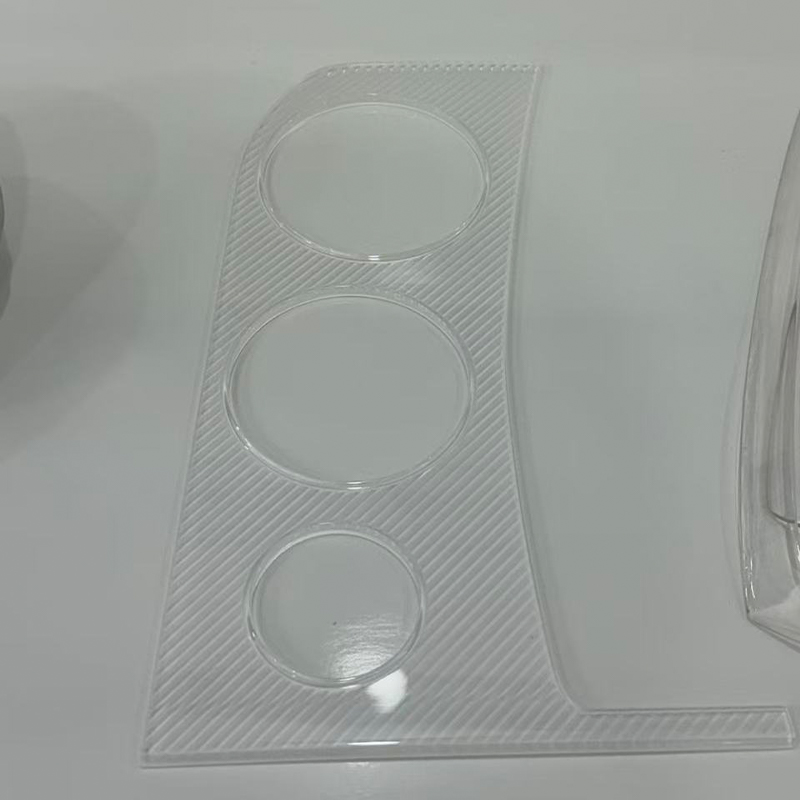
Perkhidmatan Pencetakan 3D Resin SLA: Cara Ia Berfungsi dan Di Mana Ia Sesuai
Perkhidmatan Percetakan 3D Resin SLA : Jawapan Ringkas untuk Bahagian Kritikal Terperinci
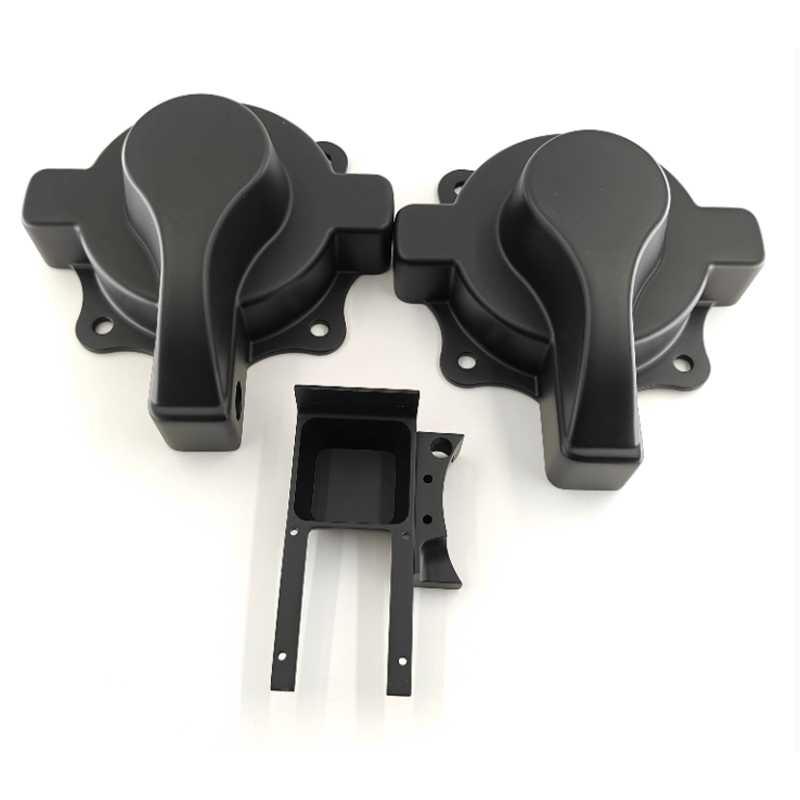
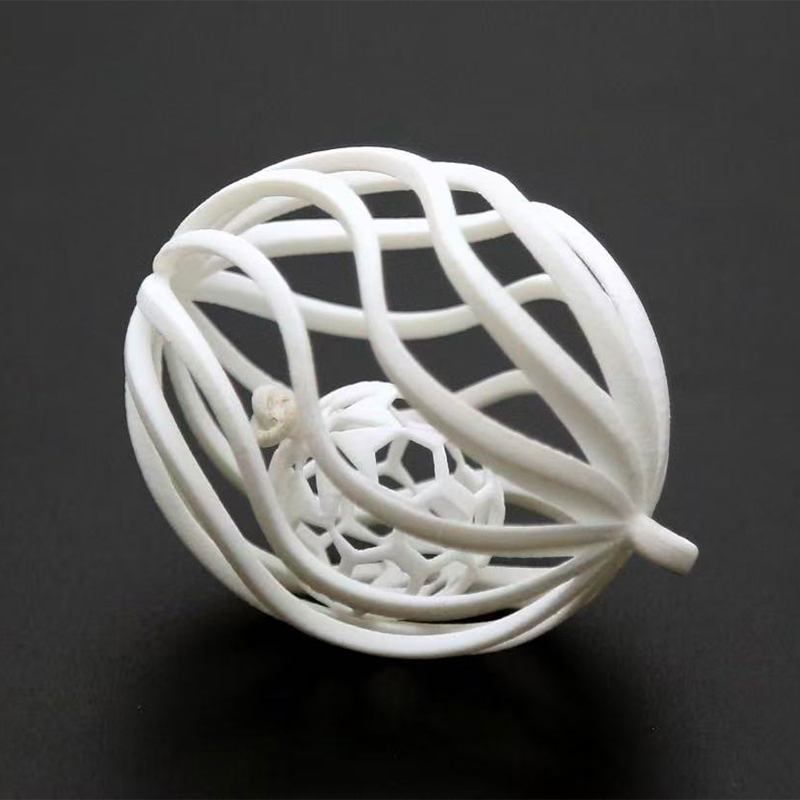
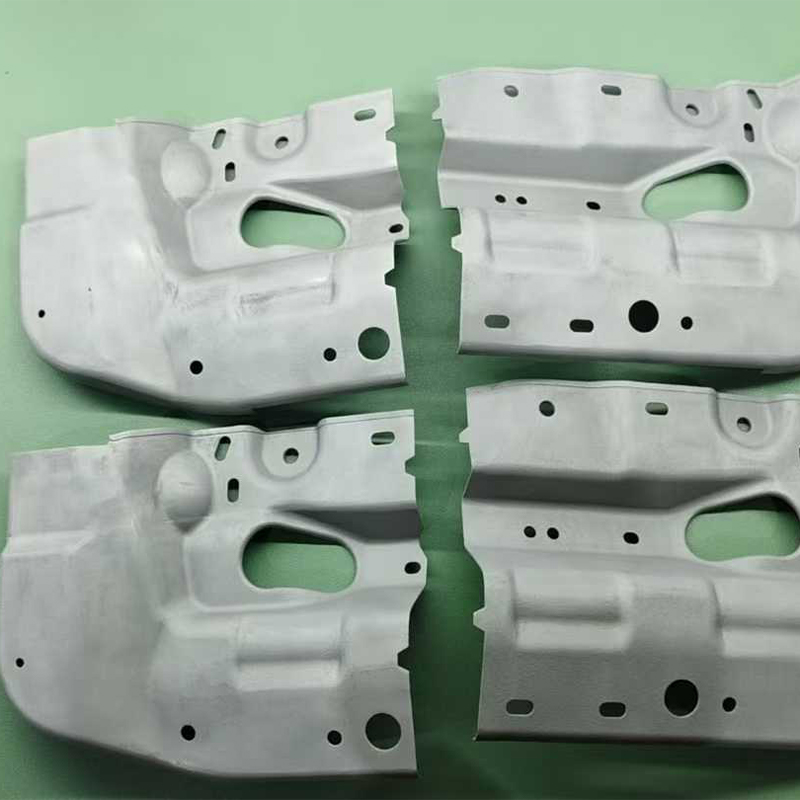
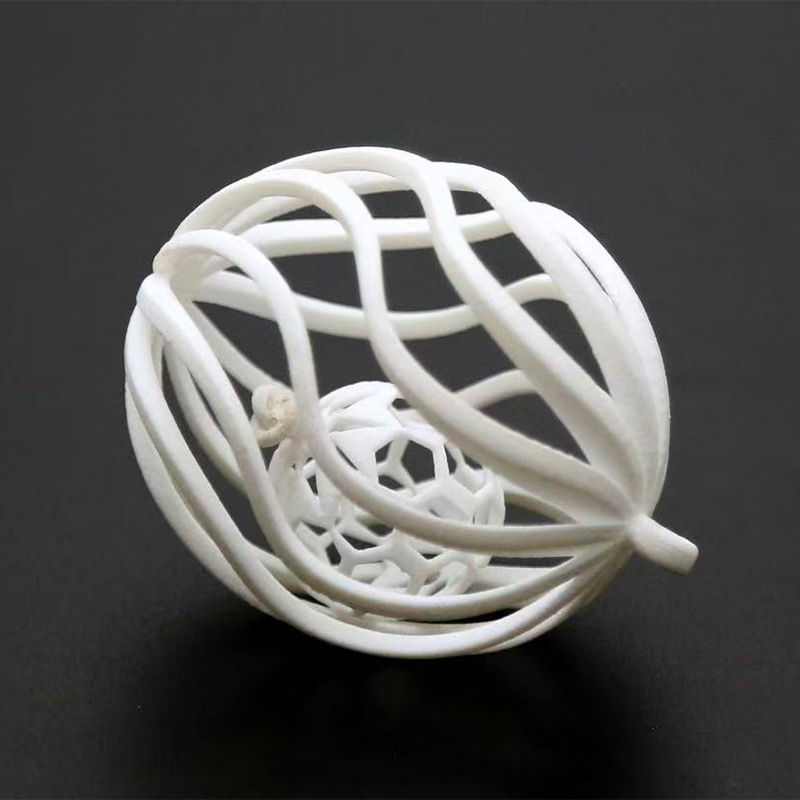
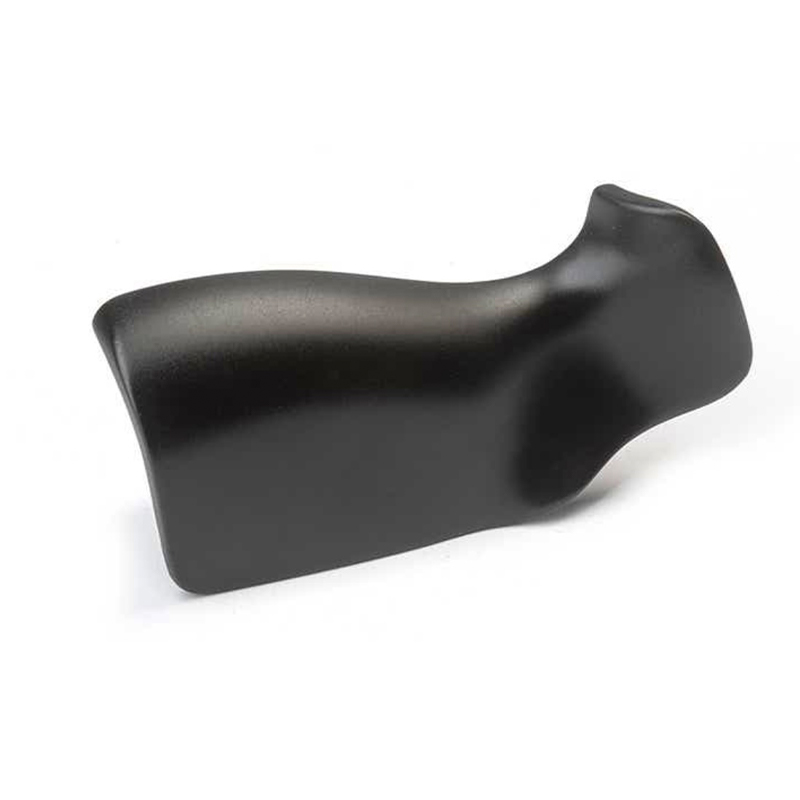
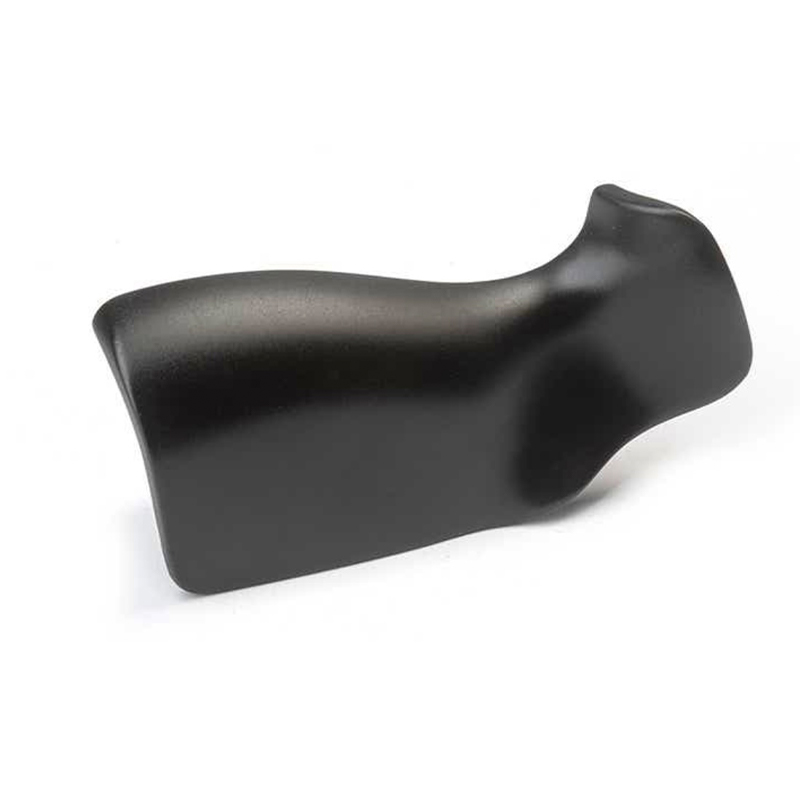
Katakan pasukan anda memerlukan enam perumah pegang tangan menjelang hari Jumaat, setiap satunya dilengkapi snap fit, tingkap kanta yang jelas dan permukaan yang cukup licin untuk diambil gambar untuk dek pelancaran. Mencetaknya dalam proses filamen akan meninggalkan garis lapisan yang kelihatan. Pemesinan mereka akan mengambil masa yang lebih lama dan tidak dapat dengan mudah mencapai ciri dalaman yang nipis. Perkhidmatan percetakan 3D resin SLA biasanya merupakan panggilan yang tepat di sini, kerana stereolitografi menyembuhkan resin cecair dengan laser, lapisan demi lapisan, dan memberikan permukaan licin, ciri kecil yang tajam dan ketepatan yang baik pada bahagian kecil dan sederhana.
Itulah keseluruhan cadangan dalam dua ayat. SLA sesuai dengan model penampilan, pemeriksaan kesesuaian, bahagian yang jelas, komponen mekanikal kecil dan corak induk untuk tuangan. Ia kurang sesuai untuk bahagian yang membawa beban berat, duduk di bawah cahaya matahari yang kuat untuk tempoh yang lama atau panas. Mengetahui di mana sempadan itu terletak adalah perkara yang memisahkan pesanan pertama yang lancar daripada yang mengecewakan, jadi kebanyakan panduan ini adalah mengenai sempadan: resin yang manakah untuk dipilih, cara mereka bentuk untuk proses itu, apakah kemasan yang patut dilakukan dan cara memberi taklimat kepada pengeluar pencetak 3D SLA.
Jawapan pantas sebelum butiran
- Baik untuk: prototaip terperinci, model paparan, bahagian jelas, bahagian berfungsi kecil dan induk tuangan.
- Kekuatan biasa: permukaan licin, perincian halus, ketepatan yang ketat pada bahagian kecil dan pelbagai sifat resin.
- Had biasa: resin standard boleh menjadi rapuh, bahagian perlu dibasuh dan diawetkan, dan pendedahan matahari yang lama boleh berubah warna.
- Langkah seterusnya biasa: kemasan, lukisan atau tuangan vakum apabila anda memerlukan warna, tekstur atau kumpulan kecil.
Panduan ini ditulis untuk jurutera, pengurus produk dan pasukan penyumberan yang mahukan bahagian yang berfungsi di bangku simpanan dan kelihatan betul-betul dalam mesyuarat. Ia mengelakkan teori buku teks dan berpegang kepada perkara yang mempengaruhi pesanan anda: pilihan bahan, peraturan reka bentuk, pasca pemprosesan, perbandingan dengan proses lain dan soalan pembekal. Jika anda mahukan gambaran bagaimana pembekal pencetak 3D resin SLA yang berpengalaman berfikir, bahagian di bawah mengikut susunan projek sebenar.
Pilih SLA apabila kualiti permukaan dan butiran ciri kecil lebih penting daripada pemuatan mekanikal yang berat.
Cara Pencetakan 3D Resin SLA Berfungsi: Prinsip dan Struktur Mesin
SLA bermaksud stereolitografi. Sebuah tangki, biasanya dipanggil tong, memegang resin fotopolimer cecair. Laser UV mengesan keratan rentas bahagian pada permukaan resin, dan di mana sahaja laser menyentuh, resin mengeras. Platform binaan kemudiannya bergerak mengikut ketebalan satu lapisan, dan lapisan seterusnya dikesan di atas. Mengulangi ini beribu-ribu kali menghasilkan bahagian pepejal yang dilekatkan pada platform oleh struktur sokongan nipis.
Elemen utama mesin SLA
Unsur optik dan gerakan
| Bahan dan elemen sokongan
|
Dari fail ke bahagian siap
- Semakan fail dan penyediaan binaan: jurutera memeriksa model 3D, memilih orientasi, menambah sokongan dan memilih ketebalan lapisan.
- Mencetak: laser menyembuhkan setiap lapisan sementara platform melangkah melalui binaan.
- Mencuci: bahagian yang dicetak dibersihkan dalam mandi pelarut untuk mengeluarkan resin yang tidak diawet.
- Penyingkiran sokongan: penyokong dipotong dan titik sesentuh dibersihkan sedikit.
- Selepas pengawetan: bahagian itu terdedah kepada cahaya UV, kadangkala dengan haba, supaya resin mencapai sifat terakhirnya.
- Kemasan dan pemeriksaan: mengampelas, menggilap, mengecat atau menyalut digunakan apabila diperlukan, dan bahagian itu diperiksa terhadap lukisan.
Ramai pembeli terkejut bahawa percetakan itu sendiri hanyalah sebahagian daripada jadual. Mencuci, mengawet dan menyudahkan mengambil bahagian sebenar masa, dan melangkaunya meninggalkan bahagian yang melekat, lemah atau bertanda. Carta di bawah memberikan garis masa ilustrasi untuk pesanan kecil supaya anda boleh melihat ke mana perginya hari-hari.
Garis masa adalah bantuan perancangan dan bukan petikan. Jadual sebenar bergantung pada saiz bahagian, kuantiti, resin dan tahap kemasan.
Garis masa menunjukkan bahawa pencetakan hanya menduduki sebahagian daripada jadual keseluruhan, dengan penyediaan sebelum dan rangkaian pembersihan, pengawetan dan kemasan selepasnya. Mencuci dan selepas pengawetan adalah singkat berbanding dengan pencetakan, namun ia adalah penting, kerana bahagian yang kurang pulih boleh terasa melekit atau berubah bentuk kemudian. Mengempelas dan mengemas mengambil peringkat paling lama selepas cetakan, itulah sebabnya bahagian cetakan biasa tiba lebih awal daripada bahagian yang dicat. Bagi pelanggan perkhidmatan pencetakan 3D resin SLA Jiaheng, corak ini membantu apabila memutuskan sama ada projek memerlukan bahagian cetakan mentah, bahagian yang telah siap dengan ringan atau bahagian yang dicat sepenuhnya. Apabila penamat dikendalikan pada platform yang sama, jadual tidak kehilangan masa untuk mengangkut dan memberi taklimat semula antara vendor.
Pencetakan hanya satu peringkat: mencuci, mengawet dan menyudahkan memutuskan bagaimana bahagian itu terasa, kelihatan dan tahan lama.
Jenis Resin SLA Biasa dan Cirinya
Memanggil sesuatu sebagai bahagian SLA tidak banyak menjelaskan tentang bagaimana ia berkelakuan, kerana resin melakukan kebanyakan bercakap. Resin dirumus untuk meniru plastik yang berbeza, dan setiap keluarga melibatkan pertukaran. Kad di bawah meringkaskan jenis yang biasanya ditawarkan oleh pembekal pencetak 3D resin SLA. Ketersediaan tepat berbeza-beza, jadi sahkan pilihan semasa sebelum anda mereka bentuk sekitar hartanah tertentu.
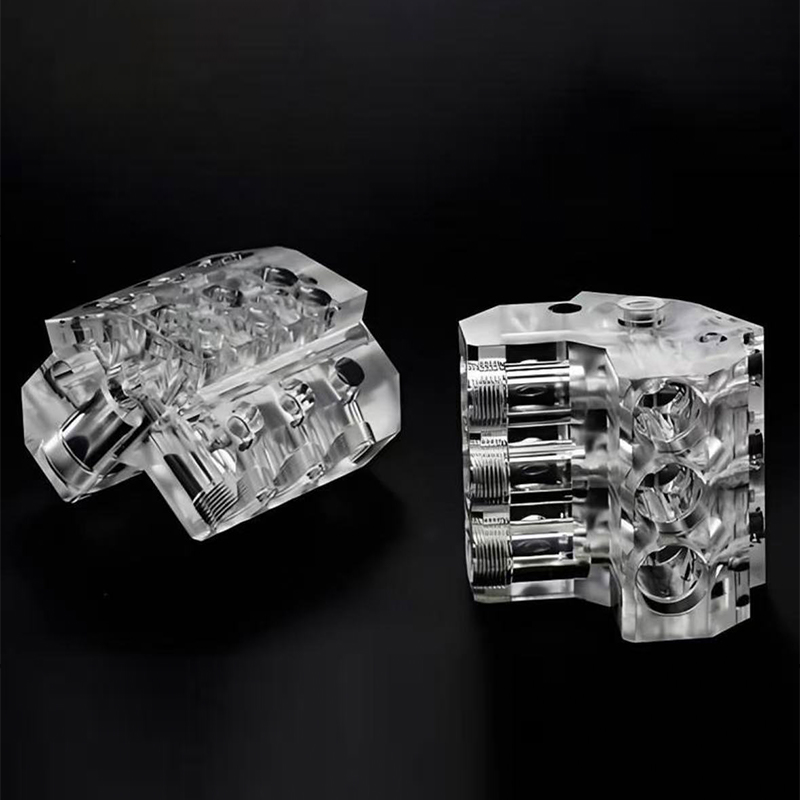
resin standard Perincian halus dan permukaan licin. Baik untuk model visual, kepingan paparan dan semakan konsep, walaupun ia boleh rapuh di bawah kesan. Damar yang keras atau seperti ABS Tingkah laku impak yang lebih baik dan rasa yang lebih teguh dan tahan lama. Sesuai untuk snap fit, perumahan dan prototaip berfungsi. Damar jernih atau lutsinar Cetakan dengan rupa lut sinar dan boleh digilap atau disalut untuk kejelasan. Digunakan untuk kanta, panduan cahaya dan model laluan bendalir. Resin suhu tinggi Mengekalkan kekakuan pada suhu tinggi. Dipilih untuk bahagian berhampiran sumber haba atau untuk perkakas dan lekapan. Resin fleksibel atau seperti getah Anjal dengan rasa lembut. Digunakan untuk pengedap, genggaman, gasket dan prototaip boleh pakai. Damar boleh tuang Terbakar dengan bersih untuk corak pemutus pelaburan. Digunakan untuk induk gaya perhiasan dan corak bahagian logam kecil.
| Keluarga resin | Tingkah laku | Kegunaan biasa | Perkara untuk ditonton |
|---|---|---|---|
| Standard | Tegar, licin, terperinci | Model visual, bahagian paparan | Boleh rapuh, bahagian nipis boleh pecah |
| Tegar atau seperti ABS | Tegas, tahan impak | Perumah, pasang snap, klip | Rendahkan sedikit ketajaman butiran halus |
| Jelas | Lutsinar, boleh digilap | Kanta, paip ringan, tingkap | Mungkin kuning dalam cahaya yang kuat dari masa ke masa |
| Suhu tinggi | Kaku apabila suam | Bahagian terdedah haba, lekapan | Selalunya lebih rapuh daripada resin yang sukar |
| Fleksibel | Sentuhan elastik dan lembut | Pengedap, cengkaman, kekunci lembut | Rintangan koyakan yang lebih rendah daripada getah acuan |
| Boleh dilemparkan | Kehausan abu yang rendah | Sarjana pemutus, corak kecil | Tangani perlahan-lahan sebelum tuang |
Cara praktikal untuk memilih adalah dengan bertanya apakah bahagian itu mesti bertahan. Jika ia hanya akan dilihat, resin standard sudah memadai. Jika ia akan dipasang dan dikendalikan, resin yang lebih keras biasanya lebih selamat. Jika ia mesti kekal kaku berhampiran lampu atau motor, lihat pada jenis suhu tinggi. Dan jika bahagian itu adalah induk untuk penduaan kemudian, nyatakan itu, kerana pembekal akan menyediakan permukaan untuk tuangan dan bukannya untuk paparan.
Warna adalah pilihan lain. Banyak resin dicetak dalam warna putih, kelabu, hitam atau lut sinar, dan ini boleh dicat atau dicelup selepas itu. Pembeli yang memerlukan warna atau tahap gloss yang tepat biasanya mencetak dalam resin neutral dan menyelesaikannya, yang memberikan lebih kawalan daripada bergantung pada warna resin sahaja.
Padankan resin dengan bahagian yang mesti bertahan: penampilan, pemasangan, haba, kejelasan atau fleksibiliti.
Aplikasi dan Titik Pemilihan untuk Pencetakan 3D Resin SLA
SLA muncul di mana-mana butiran kecil dan permukaan licin penting. Pasukan reka bentuk menggunakannya untuk menyemak bentuk dan kesesuaian, pasukan pemasaran menggunakannya untuk menunjukkan sampel, dan jurutera menggunakannya untuk membuat bahagian kecil yang berfungsi dan alat bantu. Lajur di bawah menggandingkan kegunaan biasa dengan soalan untuk ditanya apabila memutuskan sama ada SLA adalah proses yang betul.
Medan aplikasi biasa
| Titik pilihan untuk diperiksa
|
Jalan keputusan yang cepat
- Jika anda memerlukan segelintir bahagian terperinci dengan cepat, SLA ialah calon pertama yang kuat.
- Jika anda memerlukan bahagian yang lebih keras dalam plastik kejuruteraan sebenar, pertimbangkan percetakan nilon atau pemesinan.
- Jika anda memerlukan 10 hingga 30 bahagian yang sama dengan rupa pengeluaran, cetak induk dalam SLA dan gunakan tuangan vakum.
- Jika anda memerlukan bahagian logam, beralih ke percetakan logam atau pemesinan CNC.
Carta di bawah menilai SLA berbanding empat keperluan yang paling kerap disebut oleh pembeli. Markah adalah ilustrasi editorial kecenderungan umum, dan ia bukan hasil ujian.
Cincin yang lebih tinggi bermakna SLA secara amnya selesa dengan keperluan itu. Cincin yang lebih rendah menunjukkan kes di mana proses lain mungkin patut dilihat.
Cincin menunjukkan SLA pada kehalusan permukaan yang paling kuat dan perincian ciri yang halus, itulah sebabnya ia adalah pilihan biasa untuk model penampilan dan bahagian kecil yang tepat. Ketepatan dimensi pada bahagian kecil mengikuti rapat, dibantu oleh bintik laser halus dan lapisan nipis. Kekuatan beban berat adalah gelang paling rendah, kerana resin yang lebih keras berkelakuan berbeza daripada termoplastik kejuruteraan di bawah tekanan yang berterusan. Corak ini menerangkan sebab banyak projek menggandingkan SLA dengan laluan lain, menggunakannya untuk penampilan dan kesesuaian dan beralih kepada percetakan nilon atau pemesinan untuk ujian galas beban. Jiaheng menawarkan cetakan resin, nilon dan logam bersama-sama dengan pemesinan, jadi satu pasukan boleh membandingkan laluan pada satu platform dan bukannya mendapatkan setiap satu secara berasingan.
SLA cemerlang pada permukaan licin dan perincian halus, jadi gunakan proses lain di sampingnya apabila bahagian mesti membawa beban berat.
Perbandingan Terperinci: SLA lwn FDM, SLS dan Pemesinan CNC
Pembeli jarang membandingkan SLA dengan tiada. Soalan sebenar biasanya sama ada SLA mengalahkan laluan lain untuk tugas di hadapan mereka. Jadual di bawah menetapkan SLA di sebelah tiga alternatif biasa supaya perbezaannya mudah dilihat.
| Faktor | Percetakan resin SLA | Percetakan FDM | Percetakan nilon SLS | pemesinan CNC |
|---|---|---|---|---|
| Permukaan finish | Perincian halus dan halus | Garis lapisan yang boleh dilihat | Matte berbutir sedikit | Dimesin, tanda alat |
| Ciri yang baiks | sangat bagus | Terhad oleh muncung | bagus | Terhad mengikut saiz alat |
| kekuatan | Bergantung pada resin, selalunya rapuh | Sederhana | bagus, tough nylon | Bahan yang tinggi dan padat |
| Keperluan sokongan | Menyokong dengan tanda kenalan | Sokongan untuk overhang | Serbuk menyokong bahagian | Lekapan memegang bahagian itu |
| Bahagian tipikal | Bahagian kecil dan sederhana terperinci | Model konsep kasar | Bahagian tahan lama yang berfungsi | Bahagian logam dan plastik ketepatan |
| Penamat | Mengempelas dan mengecat berfungsi dengan baik | Lebih banyak pengamplasan diperlukan | Mewarna, meletup | Letupan, anodisasi, lukisan |
SLA menang apabila penampilan dan butiran halus dikira, itulah sebabnya ia sering menjadi pilihan pertama untuk model pertunjukan dan bahagian ketepatan kecil. FDM berguna untuk bentuk awal yang kasar tetapi menunjukkan garisan lapisan. Nilon SLS memberikan bahagian yang tahan lasak dan berfungsi tanpa tanda sokongan, yang sesuai dengan pemasangan snap dan kurungan yang akan dikendalikan. Pemesinan CNC menggunakan stok pepejal dan memberikan kekuatan dan toleransi yang pada umumnya tidak dapat dipadankan oleh percetakan, tetapi ia dihadkan oleh akses alat pada bentuk dalaman yang kompleks.
Bagaimana laluan berfungsi bersama
- Mulakan dengan SLA untuk pemeriksaan kesesuaian dan penampilan reka bentuk.
- Beralih ke nilon SLS atau pemesinan apabila bahagian tersebut memerlukan ujian mekanikal sebenar.
- Gunakan induk SLA dengan acuan silikon apabila anda memerlukan 10 hingga 30 bahagian dengan rupa pengeluaran.
- Selesai dengan mengecat atau menyalut untuk dipadankan dengan penampilan produk akhir.
Jiaheng menyifatkan ini sebagai pendekatan sehenti. Syarikat itu bekerja sebagai pengilang OEM dan ODM dengan pasukan reka bentuk dalaman, dan ia menyediakan percetakan 3D dalam resin, nilon dan logam bersama pemesinan termaju dan replikasi acuan silikon. Oleh itu, projek boleh bermula sebagai model penampilan SLA, diteruskan sebagai prototaip berfungsi yang dimesin dan selesai sebagai sekumpulan kecil bahagian tuang, tanpa disebut semula dan diterangkan semula pada setiap langkah.
SLA petunjuk pada permukaan dan perincian, SLS dan pemesinan petunjuk pada kekuatan, dan pelan berperingkat sering menggunakan lebih daripada satu.
Garis Panduan Reka Bentuk dan Toleransi untuk Bahagian Bercetak SLA
SLA banyak memaafkan, tetapi beberapa tabiat reka bentuk membuat perbezaan yang ketara. Garis panduan di bawah muncul dalam kebanyakan ulasan kebolehkilangan, dan mengikutinya mengurangkan kemungkinan binaan yang gagal atau bahagian yang memerlukan kerja semula.
Ketebalan dinding dan ciri kecil
Dinding yang terlalu nipis boleh meledingkan, pecah semasa pembersihan atau gagal mencetak. Banyak pembekal memetik minimum praktikal sekitar 0.8 hingga 1.0 mm untuk dinding yang disokong, dengan dinding yang lebih tebal untuk bahagian yang lebih besar. Teks halus dan lubang kecil mungkin, tetapi ciri yang sangat kecil mungkin perlu dibesarkan atau diperiksa dengan pembekal terlebih dahulu. Malah ketebalan dinding juga membantu mengurangkan tekanan dan herotan.
Bahagian berongga dan lubang longkang
Model berongga memerangkap resin cecair di dalam, yang boleh menyebabkan tekanan, sembuh tidak sekata atau bocor kemudian. Jika reka bentuk berongga diperlukan, tambah lubang saliran beberapa milimeter supaya resin yang tidak diawet boleh terlepas, dan nyatakan lubang itu kepada pembekal supaya ia diletakkan jauh dari muka kosmetik. Ramai pembeli memilih bahagian pepejal untuk kesederhanaan, walaupun pepejal yang lebih tebal mungkin mencetak lebih perlahan dan lebih mengecut.
Orientasi dan markah sokongan
Struktur sokongan memegang overhang di tempatnya dan meninggalkan kesan kecil di mana ia dikeluarkan. Jurutera memilih orientasi untuk menyembunyikan tanda tersebut pada muka yang kurang kelihatan dan untuk melindungi permukaan kritikal. Jika muka tertentu mesti licin sempurna, katakan demikian dalam ringkasan. Pembekal kemudiannya boleh mengorientasikan bahagian tersebut supaya muka tidak bersentuhan dengan penyokong.
Toleransi dan kesesuaian
Panduan umum untuk SLA selalunya menyebut toleransi dalam julat kira-kira tambah atau tolak 0.1 hingga 0.2 mm pada bahagian kecil, dengan bahagian yang lebih besar berbeza-beza secara berkadar. Bahagian juga terus mengecut sedikit semasa pengawetan, jadi ciri mengawan seperti pin dan lubang harus termasuk kelegaan. Jika kesesuaian adalah kritikal, banyak pembekal mencetak bahagian ujian atau mesin ciri tersebut selepas itu. Carta julat di bawah menunjukkan julat ketebalan lapisan yang biasanya dipadankan dengan tujuan yang berbeza.
Lapisan yang lebih nipis memberikan permukaan yang lebih licin dan perincian yang lebih halus, manakala lapisan yang lebih tebal mempercepatkan binaan dan sesuai dengan bahagian yang lebih besar atau draf. Julat adalah panduan umum dan mungkin berbeza mengikut mesin dan resin.
Carta julat menunjukkan bahawa model butiran halus dan bahagian kecil biasanya menggunakan lapisan paling nipis, yang memberikan permukaan melengkung yang lebih licin dan tepi yang lebih tajam. Prototaip standard jatuh ke dalam jalur tengah yang mengimbangi perincian dan masa binaan. Perumah dan penutup yang lebih besar selalunya menggunakan lapisan yang lebih tebal kerana kos masa tambahan bagi lapisan halus bertambah pada binaan besar. Draf pantas terletak di hujung tebal, di mana kelajuan lebih penting daripada kelicinan permukaan. Apabila anda meminta pengeluar pencetak 3D resin SLA untuk sebut harga, memberitahu mereka tujuan bahagian itu membolehkan mereka memilih ketebalan lapisan dengan sewajarnya, dan ia mengelakkan menghabiskan masa binaan pada perincian yang tidak akan dilihat oleh sesiapa pun.
| Ciri | Bimbingan praktikal | Sebab |
|---|---|---|
| Ketebalan dinding | Simpan sekitar 0.8 hingga 1.0 mm atau lebih | Mengurangkan pecah dan meleding |
| Bahagian berongga | Tambah lubang saliran beberapa milimeter | Biarkan resin yang tidak diawet melarikan diri |
| Muka kritikal | Beritahu pembekal yang mana muka mesti licin | Membenarkan orientasi untuk melindungi mereka |
| Ciri mengawan | Sertakan pelepasan untuk muat | Membolehkan untuk menyembuhkan pengecutan |
| Teks dan logo | Gunakan bentuk yang tebal, terangkat atau terukir | Memastikan butiran kecil boleh dibaca |
Malah dinding, lubang longkang dan nota yang jelas pada muka kosmetik menghalang kebanyakan masalah reka bentuk SLA.
Pasca Pemprosesan dan Kemasan Permukaan untuk Bahagian SLA
Bahagian SLA mentah sudah lebih licin daripada kebanyakan bahagian bercetak, tetapi ia belum selesai. Pemprosesan pasca mengubahnya daripada objek bercetak kepada sesuatu yang boleh anda susun, ambil gambar atau bentangkan. Kebanyakan pembekal termasuk membasuh dan mengawet sebagai standard, dan menawarkan kemasan tambahan sebagai pilihan.
Mencuci dan menyembuhkan
Selepas mencetak, bahagian dibasuh dalam mandi pelarut, biasanya isopropil alkohol, untuk mengeluarkan resin yang tidak diawet. Mereka kemudiannya disembuhkan di bawah cahaya UV, kadangkala dengan haba yang lembut. Basuh yang tidak dicuci meninggalkan permukaan yang melekat, dan pengawetan yang kurang boleh menyebabkan bahagian tersebut menjadi lebih lemah. Pencucian berlebihan dalam pelarut boleh melembutkan resin tertentu, itulah sebabnya pembekal mengawal masa dengan berhati-hati.
Menyokong penyingkiran dan pengamplasan
Sokongan dipotong, dan titik hubungan diampelas atau difailkan dengan lancar. Untuk bahagian paparan, pengamplasan diteruskan melalui pasir yang lebih halus sehingga permukaannya seragam. Ini juga merupakan langkah yang menghilangkan garisan lapisan samar pada lengkung cetek. Lebih halus kemasan yang diperlukan, lebih banyak kerja tangan yang terlibat.
Mengecat, menyalut dan menggilap
- Penyebuan dan pengecatan: memberikan warna terkawal dan tahap kilauan, dan menyembunyikan tanda yang tinggal.
- Salutan jelas: meningkatkan kejelasan pada bahagian lutsinar dan menambah lapisan pelindung.
- Menggilap: membawa bahagian yang jelas kepada penampilan seperti kaca apabila reka bentuk membenarkan.
- Tekstur dan penandaan: menambah corak cengkaman, logo atau pecahan warna mengikut keperluan.
Kerana Jiaheng juga menyediakan pengecatan dan rawatan permukaan lain, bahagian SLA boleh bergerak terus dari pencetak ke bangku penamat dalam projek yang sama. Ini penting untuk padanan warna dan untuk bahagian dengan beberapa warna, kerana penyudah tahu resin dan sejarah penyediaan. Jika induk akan digunakan untuk pengacuan silikon, beritahu pembekal lebih awal. Induk tuangan memerlukan permukaan yang sangat licin, kerana setiap kecacatan akan disalin ke dalam acuan.
Pencucian, pengawetan dan pengamplasan yang berhati-hati menjadikan bahagian SLA yang dicetak menjadi bahagian siap.
Pemeriksaan Kualiti dan Isu Pencetakan SLA Biasa
Pembekal yang baik menyemak kualiti sebelum, semasa dan selepas pembinaan. Mereka menyemak fail untuk dinding nipis dan volum terperangkap, memantau binaan, kemudian memeriksa bahagian siap untuk dimensi, tanda permukaan dan keadaan sembuh. Jadual di bawah menyenaraikan isu yang paling kerap muncul dan cara ia biasanya dicegah.
| Isu | Punca biasa | Pencegahan |
|---|---|---|
| Meledingkan atau herotan | Ketebalan dinding tidak sekata atau kawasan rata yang besar | Dinding sekata, orientasi yang baik, penempatan sokongan |
| Markah sokongan | Titik hubungan tempat sokongan telah dialih keluar | Orient untuk menyembunyikan tanda dan pasir selepas dialih keluar |
| Permukaan melekit atau melekat | Pencucian atau pengawetan yang tidak mencukupi | Masa mencuci dan menyembuhkan yang betul |
| Pecah rapuh | resin standard under impact or thin sections | Pilih resin yang lebih keras, tebalkan dinding |
| Menguning dari semasa ke semasa | Pendedahan UV dan cahaya, terutamanya pada bahagian yang jelas | Gunakan salutan dan hadkan cahaya matahari |
| Berdimensi drift | Pengecutan semasa pengawetan | Benarkan pelepasan dan sahkan dimensi kritikal |
| Damar terperangkap | Bahagian berongga without drain holes | Tambah lubang longkang dan bersihkan dengan teliti |
Pemeriksaan biasanya meliputi dimensi pada ciri kritikal, keadaan visual, kesempurnaan penawar dan tahap penamat yang diminta. Untuk satu kelompok, bahagian pertama diperiksa sebelum selebihnya dikeluarkan. Jika anda mempunyai standard penampilan yang ketat, kongsi foto rujukan atau sampel dan bersetuju tentang tahap tanda sokongan yang boleh dilihat atau garis lapisan yang boleh diterima. Jangkaan bertulis menghalang perselisihan faham dengan lebih dipercayai daripada lisan.
Pembungkusan juga penting. Bahagian yang baru dicetak dan diawet boleh tercalar dengan sentuhan, dan ciri nipis boleh snap semasa transit. Bahagian biasanya dibalut secara individu dan disokong dalam kotak supaya butiran kecil tiba dengan utuh.
Bersetuju tentang dimensi kritikal dan tanda permukaan yang boleh diterima secara bertulis sebelum binaan bermula.
Penyelenggaraan dan Penjagaan Bahagian Resin SLA
Bahagian resin bercetak tidak bebas penyelenggaraan. Cahaya, haba, lembapan dan bahan kimia semuanya mempengaruhinya dari semasa ke semasa, dan sedikit penjagaan memastikan prototaip dalam keadaan baik untuk semakan, ujian dan penyimpanan. Panduan di bawah juga merangkumi beberapa perkara pengendalian untuk sesiapa sahaja yang bekerja dengan resin secara langsung.
| Pendedahan | Kesan | Nasihat penjagaan |
|---|---|---|
| Cahaya matahari langsung | Boleh menyebabkan kekuningan dan kerapuhan dari semasa ke semasa | Simpan jauh dari UV, gunakan salutan untuk bahagian paparan |
| Panas | Sesetengah resin melembutkan berhampiran had haba mereka | Jauhkan dari permukaan panas dan kenderaan yang diletakkan |
| Pelarut dan pembersih | Boleh melembutkan atau mengaburkan beberapa resin | Gunakan sabun dan air yang lembut, uji pembersih yang kuat terlebih dahulu |
| Kelembapan dan kelembapan | Perubahan dimensi kecil dalam beberapa resin | Simpan kering, simpan tertutup untuk penyimpanan jangka panjang |
| Kesan dan tekanan | Ciri nipis mungkin retak | Kendalikan perlahan-lahan, elakkan pembebanan tajam pada bahagian nipis |
Tabiat penyimpanan dan pengendalian
- Simpan bahagian di tempat yang sejuk dan kering dan elakkan tempoh yang lama dalam cahaya terang.
- Balut bahagian yang jelas secara berasingan supaya tidak tercalar.
- Jauhkan bahagian yang dicat supaya permukaan tidak melekat atau bergesel.
- Elakkan mengapit ciri nipis dengan ketat, kerana resin boleh retak di bawah tekanan titik.
- Labelkan bahagian dengan semakan dan jenis resin supaya susunan semula sepadan dengan asal.
Resin dan pengendalian peralatan
Resin cecair yang tidak dirawat boleh merengsakan kulit, jadi pembekal dan pengguna memakai sarung tangan dan mengelakkan sentuhan langsung. Pelarut pencuci hendaklah digunakan di kawasan pengudaraan dan dijauhkan daripada sumber haba. Di bahagian mesin, kemudahan yang dikendalikan dengan baik memastikan tong bersih, menapis resin untuk mengeluarkan serpihan yang diawet, memeriksa laser dan optik secara berkala dan menyimpan resin dari cahaya. Rutin ini membantu memastikan kualiti binaan stabil dari satu pesanan ke pesanan seterusnya, itulah sebabnya pelanggan berulang sering melihat hasil yang konsisten daripada pembekal yang sama.
Jauhkan bahagian resin daripada cahaya yang kuat, haba dan pelarut yang keras, dan kendalikan ciri nipis dengan berhati-hati.
Bekerja dengan Pengeluar dan Pembekal Percetakan SLA Resin 3D
Percetakan adalah bahagian yang mudah untuk ditentukan. Apa yang menjadikan projek berjalan lancar ialah cara pembekal mengendalikan segala-galanya di sekelilingnya: semakan fail, nasihat resin, kemasan dan komunikasi. Soalan ini membantu anda menilai sama ada pembekal pencetak 3D SLA disediakan untuk itu.
- Keluarga resin manakah yang anda tawarkan, dan bolehkah anda menerangkan tingkah laku masing-masing?
- Adakah anda menyemak fail untuk ketebalan dinding, lubang saliran dan orientasi sebelum mencetak?
- Apakah toleransi biasa untuk saiz bahagian saya, dan bagaimana anda menyemaknya?
- Langkah penamat yang manakah terdapat di dalam rumah, seperti mengampelas, mengecat dan menggilap?
- Bolehkah anda menyokong kumpulan kecil dengan menggabungkan induk SLA dengan replikasi acuan silikon?
- Bagaimanakah anda mengemas bahagian berciri nipis untuk penghantaran?
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. mendekati soalan ini sebagai pengeluar OEM dan ODM yang berpangkalan di China. Pasukan reka bentuknya menukar idea pelanggan kepada reka bentuk produk yang praktikal dan menarik, dan keupayaannya merentangi resin, nilon dan percetakan 3D logam, pemesinan lanjutan, replikasi acuan silikon dan rawatan permukaan seperti mengecat. Pelanggan boleh melengkapkan perjalanan dari reka bentuk ke produk pada satu platform, yang menjimatkan masa penyelarasan dan mengekalkan tanggungjawab di satu tempat.
Bagaimana untuk menyediakan siasatan yang berguna
- Model 3D dalam format neutral biasa, serta lukisan yang menandakan dimensi kritikal.
- Tujuan penggunaan bahagian dan persekitaran yang akan dihadapinya.
- Keluarga resin yang anda fikirkan, atau penerangan tentang sifat yang anda perlukan.
- Tahap penamat: dicetak mentah, diampelas, disemai atau dicat sepenuhnya, dengan sebarang rujukan warna.
- Kuantiti, tetingkap penghantaran sasaran dan sebarang keperluan pembungkusan.
Dengan maklumat itu, pembekal boleh mencadangkan resin, orientasi, ketebalan lapisan dan pelan kemasan dalam balasan pertama. Ia juga memberi anda rekod yang jelas untuk dirujuk semula jika pesanan semula atau semakan diperlukan. Untuk program jangka panjang, bekerja dengan pengeluar pencetak 3D resin SLA yang sama membina sejarah fail, tetapan dan nota penamat yang dikongsi, yang menjadikan kumpulan kemudiannya lebih konsisten.
Beritahu pembekal anda bagaimana bahagian itu akan digunakan, dan mereka boleh memilih resin, orientasi dan kemasan dengan lebih bijak.
Teroka Perkhidmatan Percetakan 3D Resin SLA Jiaheng
Jika reka bentuk anda memerlukan permukaan yang licin, butiran halus dan pemulihan yang cepat, anda boleh menyemak resin, proses dan langkah projek yang tersedia pada halaman khusus untuk Perkhidmatan Percetakan 3D Resin SLA dari Jiaheng. Pasukan ini menyokong projek OEM dan ODM dan boleh menyelaraskan percetakan dengan kemasan, pemesinan dan replikasi acuan silikon pada satu platform.
Hantar fail 3D anda, kegunaan yang dimaksudkan dan keperluan tamat untuk memulakan perbualan dengan pasukan Jiaheng.
Soalan Lazim Perkhidmatan Percetakan 3D Resin SLA
Apakah perkhidmatan percetakan 3D resin SLA?Ia adalah perkhidmatan pembuatan di mana laser UV menyembuhkan resin fotopolimer cecair lapisan demi lapisan untuk membina bahagian daripada model digital. Perkhidmatan ini biasanya termasuk semakan fail, pencetakan, pencucian, pengawetan, penyingkiran sokongan dan kemasan pilihan. Ia dinilai untuk permukaan licin, perincian halus dan ketepatan yang baik pada bahagian kecil dan sederhana. |
Apakah kebaikan SLA berbanding kaedah pencetakan 3D yang lain?SLA ialah pilihan yang kukuh untuk model penampilan, bahagian yang jelas, komponen ketepatan kecil dan induk tuangan. Kaedah lain seperti pencetakan atau pemesinan nilon SLS mungkin lebih disukai apabila bahagian perlu membawa beban yang lebih berat atau menahan penggunaan yang lebih keras. Banyak projek menggunakan SLA dahulu dan beralih ke laluan lain untuk ujian berfungsi. |
Sejauh manakah tepat bahagian cetakan SLA?Panduan umum selalunya menyebut kira-kira tambah atau tolak 0.1 hingga 0.2 mm pada bahagian kecil, dengan bahagian yang lebih besar berbeza-beza secara berkadar. Ketepatan bergantung pada resin, geometri, orientasi dan pengawetan. Untuk kesesuaian kritikal, pembekal sering mencetak bahagian ujian atau mesin ciri selepas mencetak. |
Apakah resin yang tersedia untuk percetakan SLA?Keluarga biasa termasuk resin standard, resin keras atau seperti ABS, resin jernih, resin suhu tinggi, resin fleksibel dan resin boleh tuang. Masing-masing mengimbangi perincian, kekuatan, kejelasan dan tingkah laku haba secara berbeza. Pembekal anda boleh mengesyorkan resin sebaik sahaja mereka mengetahui cara bahagian itu akan digunakan. |
Bolehkah bahagian bercetak SLA dicat atau digilap?ya. Bahagian biasanya diampelas, disemai dan dicat, dan bahagian yang jelas boleh digilap dan disalut untuk meningkatkan ketelusan. Oleh kerana permukaan SLA sudah licin, ia adalah asas yang baik untuk kemasan berkualiti tinggi. Beritahu pembekal sasaran warna dan kilauan anda sebelum binaan supaya permukaan disediakan dengan sewajarnya. |
Adakah bahagian resin SLA cukup kuat untuk ujian berfungsi?Ia bergantung kepada resin dan ujian. Resin yang lebih keras boleh mengendalikan pemasangan snap dan pemasangan ringan, manakala resin standard mungkin retak akibat hentakan. Untuk beban berat, tegasan jangka panjang atau haba tinggi, proses atau bahan lain biasanya lebih sesuai. Terangkan ujian kepada pembekal anda supaya mereka boleh menasihati. |
Bolehkah saya mendapatkan kumpulan kecil daripada induk SLA?ya. Laluan biasa ialah mencetak master dalam SLA, menyelesaikannya dengan berhati-hati, membuat acuan silikon dan membuang salinan poliuretana, biasanya sekitar 10 hingga 30 keping setiap acuan. Ini memberikan rupa seperti pengeluaran tanpa perkakasan keras. Jiaheng menawarkan pencetakan SLA dan replikasi acuan silikon pada satu platform. |
Apakah yang perlu saya sertakan semasa meminta sebut harga SLA?Sertakan model 3D, lukisan yang menandakan dimensi kritikal, kuantiti, resin pilihan atau sifat yang diperlukan, tahap penamat dan tetingkap penghantaran anda. Nota ringkas tentang bagaimana bahagian itu akan digunakan dan persekitaran yang akan dihadapinya sangat membantu. Maklumat lengkap memendekkan balasan pertama dan mengurangkan perubahan kemudian. |
Penggunaan yang jelas, resin yang sesuai dan tahap kemasan yang ditentukan adalah tiga input yang paling meningkatkan projek SLA.
Maklumat Hubungan
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
TAMBAH
-

Bangunan 7, No. 188, Seksyen Hongni Jalan Zha Wang, Mukim Danghu, Bandar Pinghu, Bandar Jiaxing, Wilayah Zhejiang, China
Hak Cipta © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Pengeluar Platform Pembuatan Pintar Bersepadu OEM/ODM
