- Perkhidmatan Percetakan 3D

- Perkhidmatan Pemesinan CNC

- Perkhidmatan Tuangan Vakum

- Perkhidmatan Kemasan Permukaan

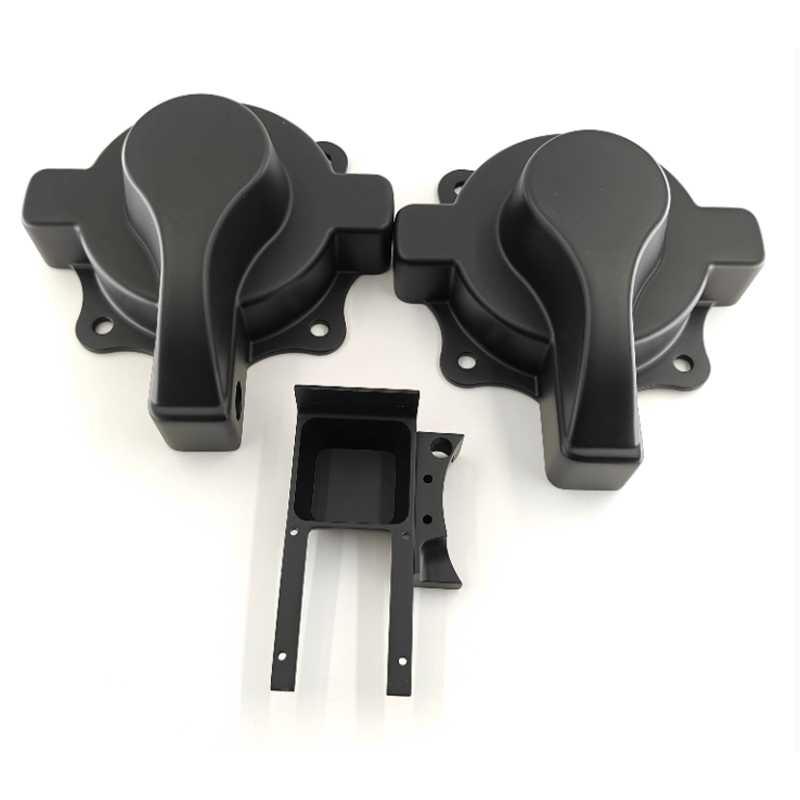
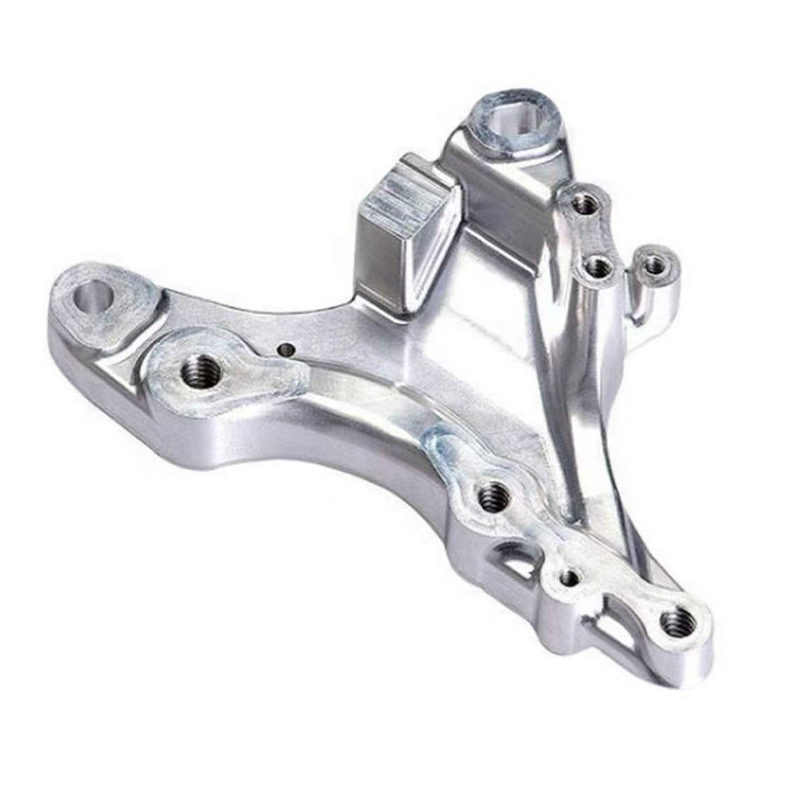
Perkhidmatan Kemasan Permukaan: Cara Memilih Kemasan yang Betul
Perkhidmatan Kemasan Permukaan : Jawapan Ringkas untuk Pembeli Prototaip dan Pengeluaran
Anda mungkin pernah melihatnya berlaku: perumah aluminium mesin CNC kelihatan tajam dalam pemaparan CAD, datang dengan tanda alat yang boleh dilihat dan tepi tajam, dan mengambil cap jari apabila seseorang mengendalikannya. Tiada yang salah dengan pemesinan. Bahagian itu tidak pernah menerima kemasan yang diperlukan. Perkhidmatan kemasan permukaan menentukan rupa sesuatu bahagian, bagaimana ia dirasai di tangan dan sejauh mana ia bertahan digunakan, dan pilihan yang tepat bergantung pertama pada fungsi dan kemudian pada penampilan.
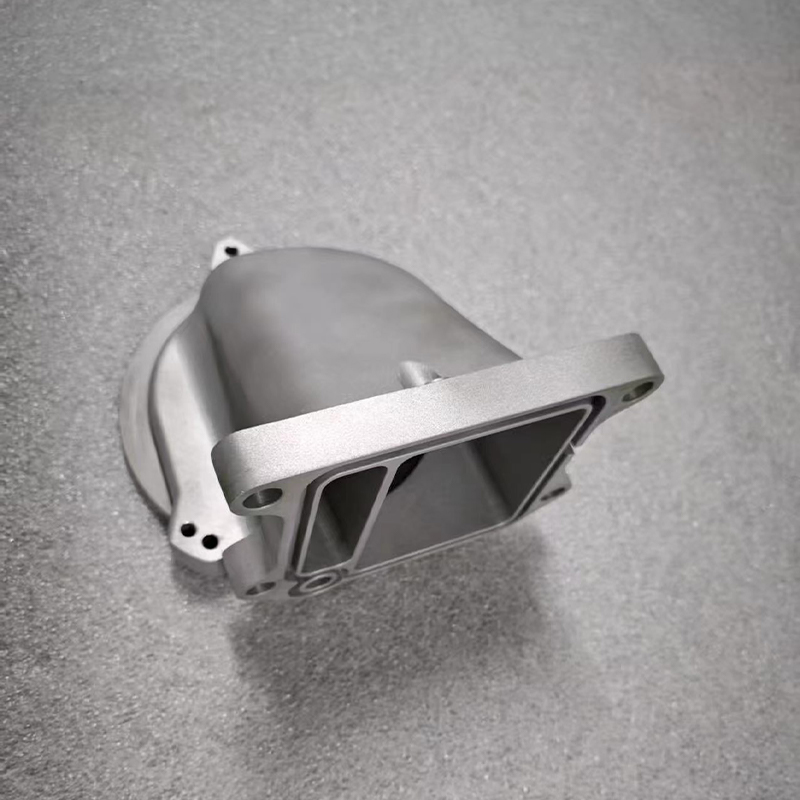
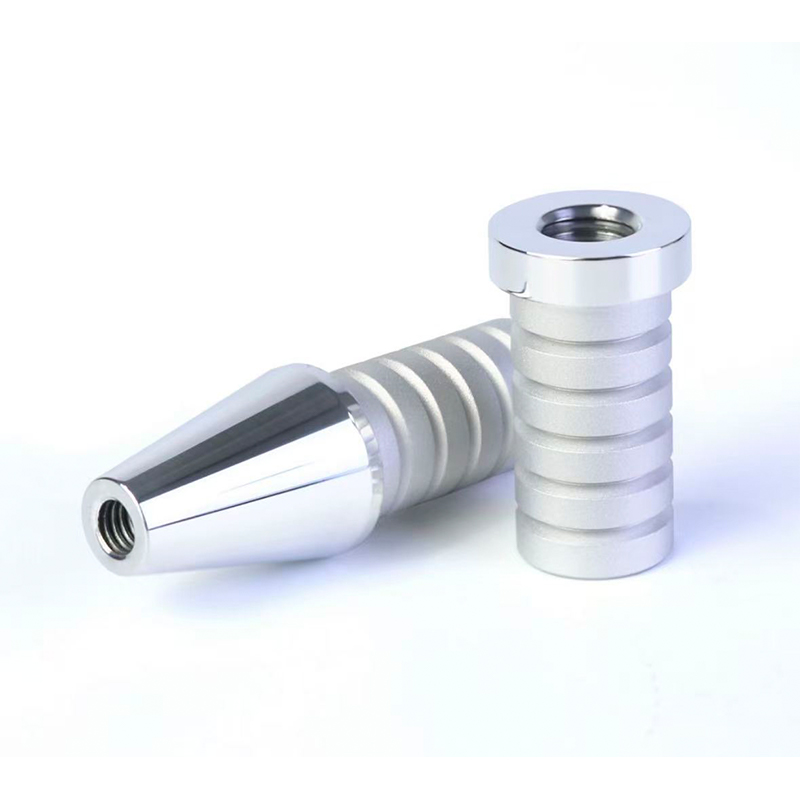
Untuk kebanyakan projek prototaip dan kumpulan kecil, jawapan praktikal adalah urutan pendek, bukan satu rawatan. Nyahburkan bahagian tepi, tekstur atau licinkan permukaan ke tahap yang dikehendaki reka bentuk, kemudian tambah salutan atau warna jika bahagian itu kelihatan atau terdedah. Peletupan manik sesuai dengan rupa matte seragam, sut lukisan padanan warna dan jenama, sut anodisasi aluminium yang mesti tahan haus, dan sut menggilap bahagian yang memerlukan permukaan berkilat atau jelas. Pengeluar kemasan permukaan yang mengendalikan beberapa daripada ini di satu tempat boleh mengesyorkan gabungan itu, dan bukannya meninggalkan anda untuk menyelaraskan vendor.
Panduan ini ditulis untuk jurutera, pengurus produk dan pasukan penyumberan yang memerlukan bahagian yang sedia untuk dipasang, mengambil gambar, menguji atau menghantar. Ia merangkumi jenis kemasan utama, cara setiap proses berfungsi, cara memadankan kemasan dengan bahan, cara membandingkan pilihan, perkara yang perlu dinyatakan pada lukisan dan cara menjaga bahagian siap. Ia juga menyenaraikan soalan yang patut ditanya kepada pembekal kemasan permukaan sebelum anda membuat komitmen.
Permintaan penamat yang biasanya diperlukan
- Sejarah bahan dan proses: resin bercetak, nilon, logam bermesin atau poliuretana tuang semuanya bertindak balas secara berbeza.
- Tujuan: model paparan, bahagian ujian berfungsi, produk yang dikendalikan atau komponen luaran yang terdedah.
- Lihat dan rasa: rujukan warna, tahap gloss, tekstur dan sebarang logo atau tanda.
- Dimensi kritikal: permukaan yang mesti kekal dalam toleransi selepas salutan digunakan.
Perkara terakhir ialah perkara yang paling kerap diabaikan oleh pembeli. Salutan menambah ketebalan, letupan mengeluarkan sedikit bahan dan penggilap menukar tepi, jadi kemasan tidak pernah neutral dari segi dimensi. Mempersetujui wajah mana yang kosmetik dan mana yang berfungsi sebelum kerja bermula menghalang kebanyakan pertikaian kemudian.
Pilih kemasan mengikut perkara yang mesti dilakukan oleh bahagian itu dahulu, kemudian mengikut rupa yang sepatutnya, dan ingat toleransi dari awal.
Jenis Kemasan Permukaan Biasa dan Ciri-cirinya
Kemasan adalah satu keluarga rawatan, dan setiap satu menyelesaikan masalah yang berbeza. Ada yang menghilangkan tanda, ada yang menambah lapisan, dan ada yang mengubah kimia permukaan. Kad di bawah memberikan orientasi cepat, dan jadual yang mengikutinya membariskannya untuk perbandingan. Ketersediaan bergantung pada bahan asas, jadi sentiasa sahkan pilihan untuk bahagian khusus anda dengan pembekal.
Deburring dan pengamplasan Mengeluarkan tepi tajam, tanda alat, sisa sokongan dan garisan perpisahan. Ini adalah langkah asas untuk hampir setiap kemasan lain. Manik atau letupan pasir Media halus menyentuh permukaan untuk menghasilkan tekstur matte yang seragam dan menyembunyikan kesan kecil. Biasa pada logam dan beberapa plastik. Mengecat dan menyalut Primer, warna dan lapisan jernih menambah penampilan dan sedikit perlindungan. Kesan matte, berkilat dan sentuhan lembut adalah mungkin. Menggilap Pelelas yang lebih halus secara progresif menghasilkan permukaan licin, reflektif atau jelas. Digunakan secara meluas untuk bahagian telus dan logam hiasan. Anodizing Lapisan elektrokimia pada aluminium yang meningkatkan kekerasan permukaan dan membolehkan warna dicelup. Sesuai untuk perumahan dan trim. Penyaduran dan salutan serbuk Penyaduran logam atau lapisan serbuk bakar untuk kehausan dan kelakuan kakisan pada bahan asas yang sesuai.
| Selesai | Apa yang dilakukannya | Bahan asas biasa | Lihat dan rasa |
|---|---|---|---|
| Deburring dan pengamplasan | Menghilangkan tepi dan tanda | Logam, plastik, damar | Lancar, neutral |
| Peletupan manik | Mencipta tekstur matte yang seragam | Aluminium, keluli, beberapa plastik | Matte halus, menyembunyikan tanda |
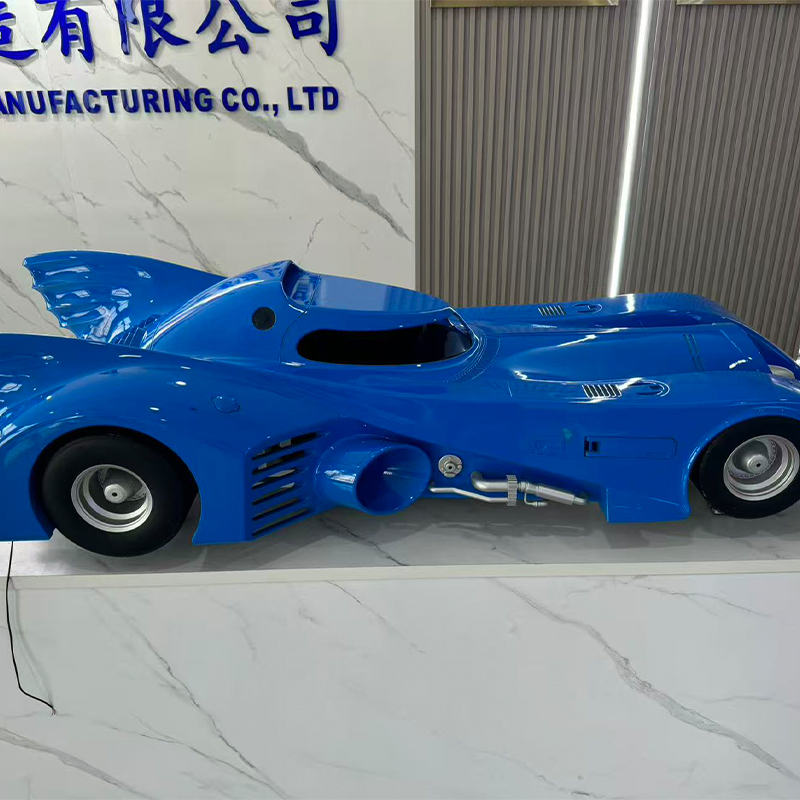
| Melukis | Menambah warna dan lapisan pelindung | Plastik, resin, logam | Matte, satin, berkilat atau sentuhan lembut |
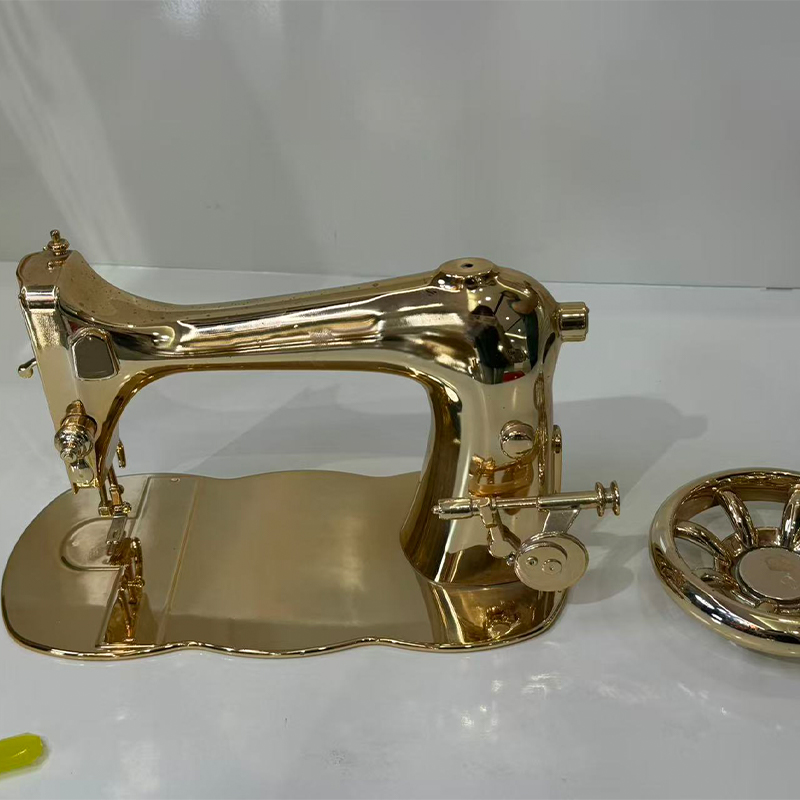
| Menggilap | Permukaan licin kepada reflektif atau jelas | Logam, akrilik, resin jernih | Berkilat, jelas |
| Anodizing | Membina lapisan oksida pada aluminium | Aloi aluminium | Satin logam, warna dicelup |
| Penyaduran | Menambah lapisan logam | Permukaan konduktif atau disediakan | Logam terang atau satin |
| Salutan serbuk | Bakar lapisan berwarna tahan lama | Bahagian logam | Seragam, bertekstur sedikit |
Banyak kemasan berlapis-lapis. Bahagian plastik yang dicat selalunya melalui pengamplasan, penyebuan, lapisan warna dan lapisan jernih. Bahagian aluminium teranod mungkin diletupkan manik terlebih dahulu untuk menyatukan permukaan dan kemudian dianodkan untuk warna dan kekerasan. Memahami urutan membantu anda membaca petikan dan melihat mengapa kemasan yang kelihatan mudah mengambil beberapa langkah.
Kebanyakan kemasan adalah urutan, dengan langkah penyediaan yang penting sama seperti salutan akhir.
Cara Kemasan Permukaan Berfungsi: Aliran Proses dan Prinsip
Walau apa pun penamat, prosesnya mengikut logik yang sama. Permukaan disediakan, dirawat, dilindungi di mana perlu dan diperiksa. Melangkau atau penyediaan tergesa-gesa adalah satu-satunya sebab yang paling biasa untuk salutan yang mengelupas, menunjukkan tanda atau kelihatan tidak sekata.
- Pemeriksaan dan penyediaan: pembekal memeriksa bahagian masuk untuk kerosakan, tanda sokongan, garisan perpisahan dan pencemaran, kemudian deburrs dan pasir ke tahap yang diperlukan.
- Pembersihan dan penyahgris: minyak, agen pelepas dan habuk dikeluarkan, kerana filem ringan pun boleh menyebabkan kecacatan salutan.
- Bertopeng: kawasan yang mesti kekal tidak bersalut, seperti muka mengawan, benang atau permukaan sentuhan, dilindungi.
- Rawatan atau salutan: peletupan media, penyebuan, pengecatan, anodisasi atau rawatan lain digunakan dalam keadaan terkawal.
- Pengawetan atau pengeringan: salutan diawet pada suhu dan masa yang sesuai supaya ia mengeras dengan betul.
- Pemeriksaan akhir dan pembungkusan: rupa, warna, gloss dan dimensi kritikal diperiksa, dan bahagian dibungkus untuk melindungi permukaan baharu.
Mengempelas ialah peringkat yang paling jelas membentuk hasil akhir. Setiap langkah dalam kersik menghilangkan calar yang ditinggalkan oleh yang sebelumnya, dan cat hanya boleh menyembunyikan calar yang lebih halus daripada ketebalan salutan. Itulah sebabnya bahagian yang disediakan dengan baik boleh kelihatan lebih baik dengan kot nipis daripada bahagian yang kurang disediakan kelihatan dengan beberapa lapisan.
Carta di bawah menunjukkan gambaran ilustrasi tentang cara kekasaran permukaan menurun pada jujukan lukisan biasa. Kekasaran dinyatakan sebagai indeks supaya trend mudah dibaca, dan ia bukan nilai yang diukur untuk mana-mana bahagian tertentu.
Carta kawasan menunjukkan bahawa kejatuhan terbesar dalam kekasaran berlaku lebih awal, semasa pengamplasan kasar dan halus, iaitu tempat tanda alat, garisan lapisan dan garisan pemisah dikeluarkan. Primer dan pengisi kemudian turunkan permukaan dengan lebih jauh dengan mengisi calar mikroskopik, supaya lapisan warna terletak pada tapak yang seragam. Warna dan kot jernih meneruskan aliran menurun, tetapi keuntungan adalah lebih kecil, yang menjelaskan mengapa perhatian kepada peringkat awal memberi lebih banyak hasil daripada kot tambahan pada penghujungnya. Bagi pelanggan yang menggunakan perkhidmatan rawatan permukaan dan pengecatan Jiaheng pada bahagian yang dicetak, dimesin atau tuang, ini juga sebab ringkasan penamat harus menyatakan rupa sasaran sebelum penyediaan bermula. Kemasan berkilat memerlukan asas yang lebih licin daripada yang matte, jadi tahap penyediaan dipilih untuk disesuaikan dengan penampilan akhir.
Penyediaan menetapkan siling untuk sebarang salutan, jadi asas yang licin dan bersih lebih penting daripada bilangan lapisan.
Memadankan Kemasan Permukaan dengan Bahan Berbeza
Kemasan yang berfungsi dengan baik pada satu bahan boleh gagal pada bahan lain, jadi bahan adalah penapis pertama apabila memilih rawatan. Bahagian bercetak, bahagian mesin dan bahagian tuang masing-masing membawa keadaan permukaannya sendiri dan risikonya sendiri.
Bahagian resin dan nilon bercetak 3D
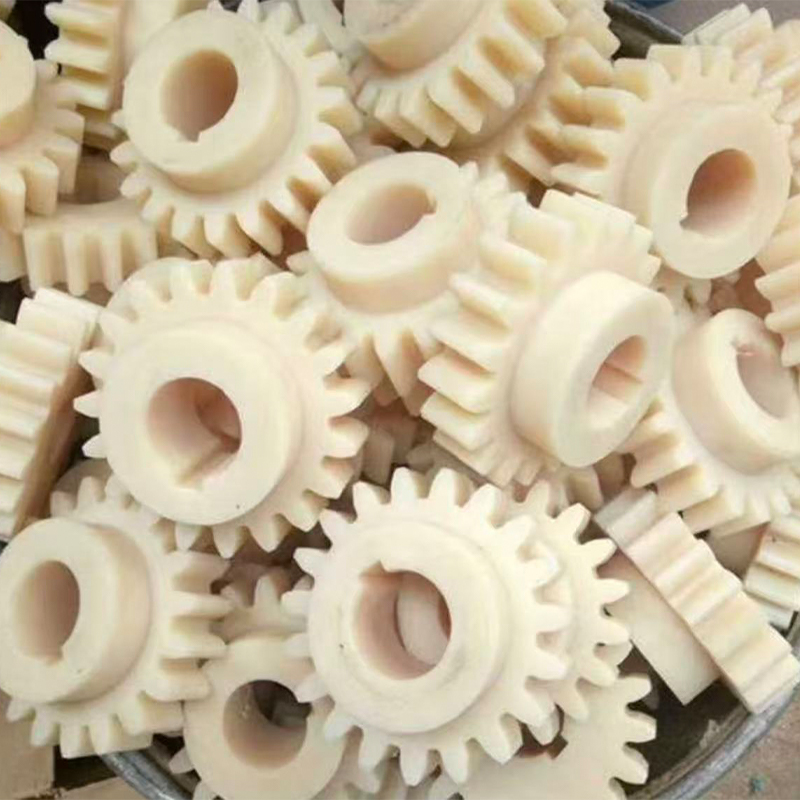
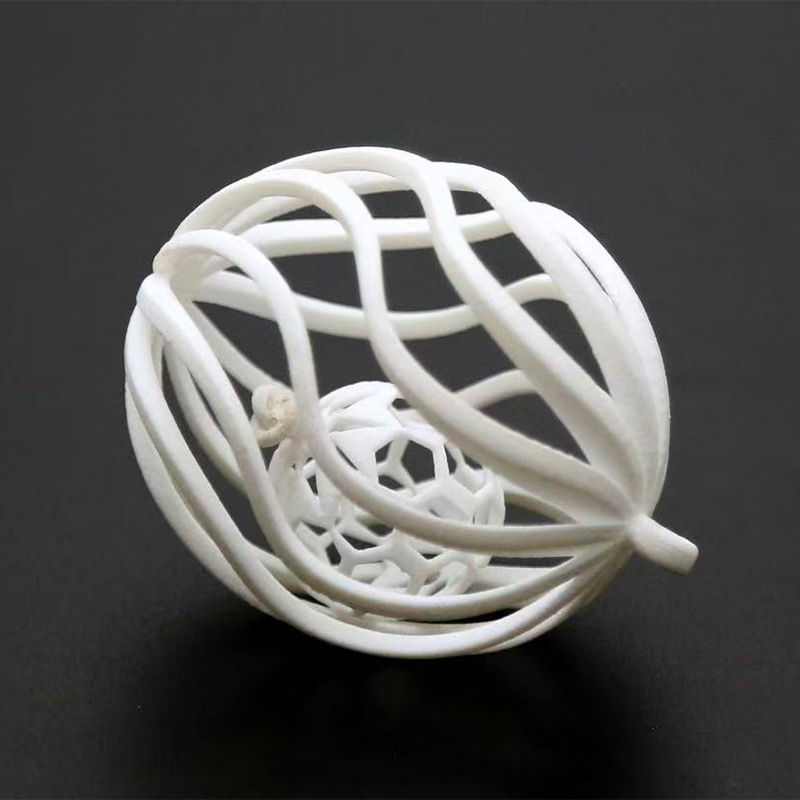
Cetakan resin sering menunjukkan garisan lapisan halus dan tanda sokongan yang memerlukan pengamplasan berhati-hati sebelum mengecat. Bahagian nilon mempunyai permukaan yang sedikit berbutir secara semula jadi, yang boleh dilicinkan, dicelup atau disalut. Oleh kerana bahagian yang dicetak berliang pada tahap mikroskopik, primer biasanya penting sebelum lapisan warna, kerana ia membantu mengelak permukaan dan meningkatkan lekatan.
Logam dan plastik mesin CNC
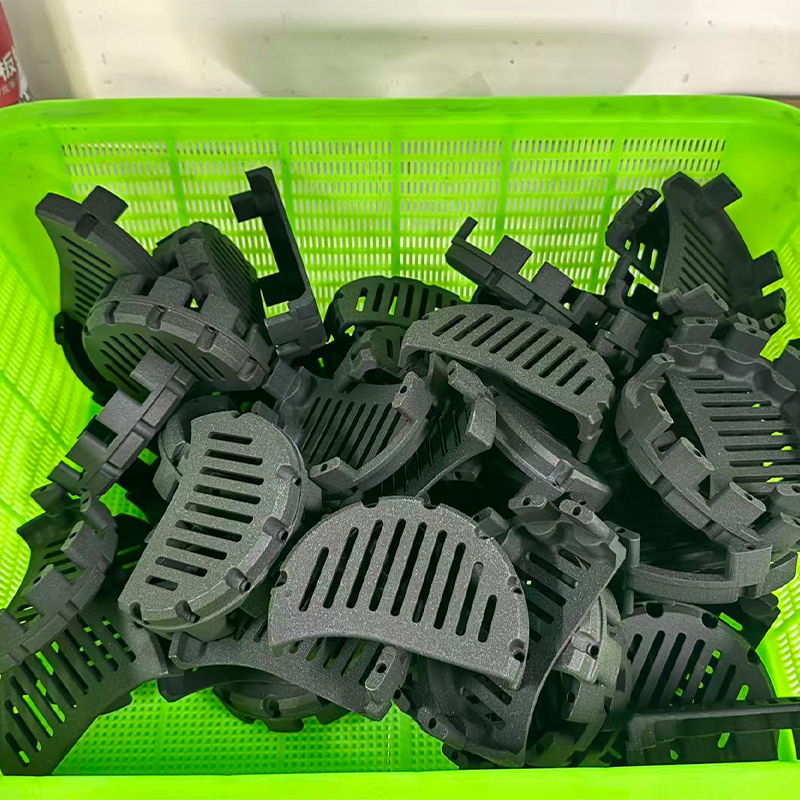
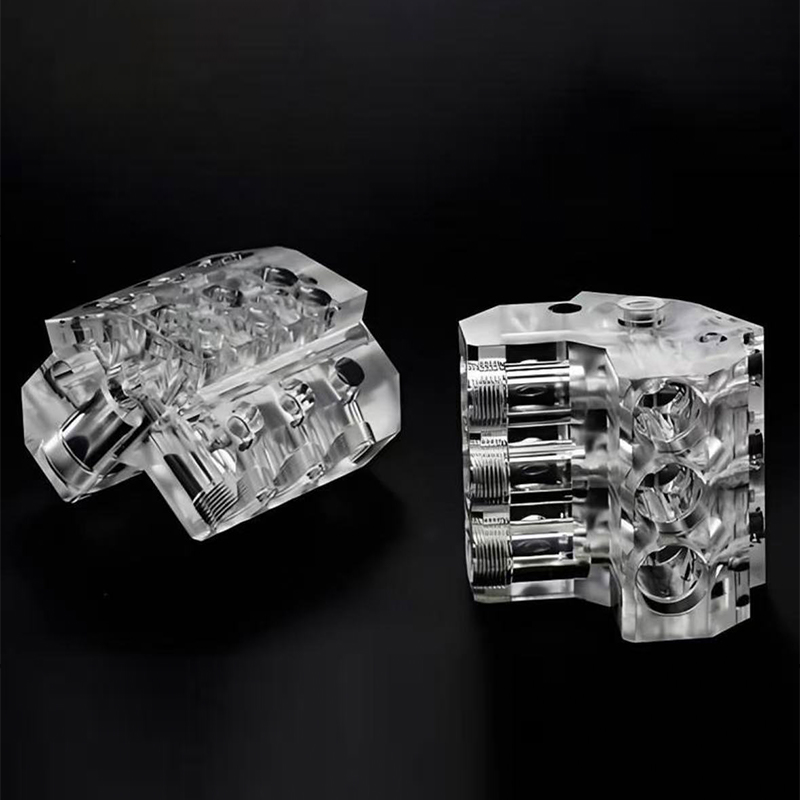
Aluminium bermesin adalah calon popular untuk letupan manik dan anodisasi, yang bersama-sama memberikan rupa satin seragam dan tingkah laku haus yang lebih baik. Bahagian keluli boleh diletupkan, disalut atau disalut bergantung pada persekitaran. Plastik bermesin seperti akrilik boleh digilap sehingga kemasan yang jelas, manakala plastik lain dicat atau bertekstur.
Bahagian poliuretana tuang vakum
Bahagian tuangan menyalin permukaan induk, jadi kemasannya bermula dengan kualiti induk. Mereka menerima pengamplasan, penyebuan dan pengecatan dengan baik, dan tekstur boleh dibina ke dalam acuan. Warna juga boleh ditambah pada resin sebelum tuang, yang boleh digabungkan dengan lukisan untuk kawasan tertentu.
| Bahan asas | Kemasan biasa | Mata untuk ditonton |
|---|---|---|
| Damar bercetak | Mengempelas, menyebu, mengecat, menggilap | Garisan lapisan, tanda sokongan, lekatan primer |
| Nilon bercetak | Peletupan, pencelupan, lukisan | Permukaan berliang, keseragaman warna |
| Aluminium bermesin | Peletupan manik, anodizing, painting | Benang topeng, ketebalan salutan |
| Keluli bermesin | Letupan, salutan, penyaduran | Perlindungan kakisan, liputan tepi |
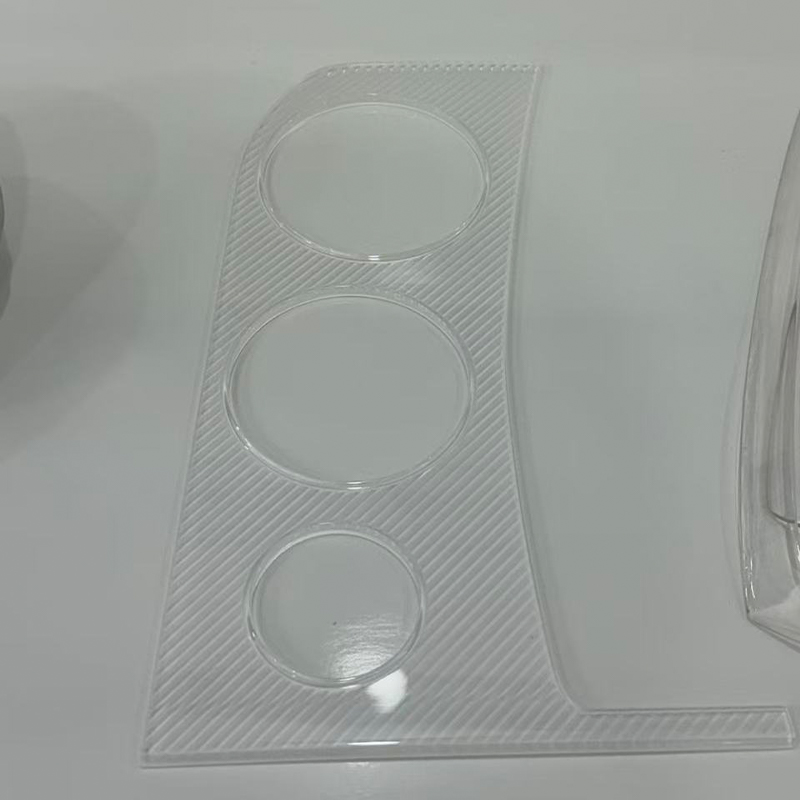
| Akrilik jernih | Menggilap, clear coating | Calar, sensitiviti pelarut |
| Tuangkan poliuretana | Mengempelas, mengecat, mentekstur | Garis perpisahan, sisa keluaran acuan |
Jika bahagian menggabungkan bahan, seperti sisipan logam dalam perumah plastik, beritahu pasukan penamat di hadapan. Bahan yang berbeza mungkin memerlukan penyediaan yang berbeza, dan salutan yang sesuai dengan satu boleh menyerang yang lain. Nota lukisan ringkas tentang permukaan mana yang plastik dan yang mana logam selalunya adalah yang diperlukan.
Mulakan dengan bahan asas, kerana pilihan lekatan, penyediaan dan kemasan semuanya bergantung padanya.
Aplikasi dan Titik Pemilihan untuk Perkhidmatan Kemasan Permukaan
Kemasan permukaan muncul dalam hampir setiap kategori produk, tetapi sebab untuk kemasan berubah dengan aplikasi. Perumahan peranti perubatan memerlukan permukaan yang boleh dibersihkan, cangkerang robotik memerlukan rintangan calar, dan sampel elektronik pengguna memerlukan rupa dan rasa yang meyakinkan. Dua lajur di bawah menggandingkan aplikasi biasa dengan mata yang membimbing pemilihan.
Medan aplikasi biasa
| Titik pilihan untuk diperiksa
|
Di mana setiap kemasan cenderung sesuai
Carta taburan di bawah meletakkan pilihan kemasan biasa mengikut penampilan dan rasa yang baik serta ketahanannya terhadap haus. Ia adalah ilustrasi editorial yang bertujuan untuk membimbing perbincangan, bukan hasil ujian. Bacanya sebagai peta pertukaran dan bukannya kedudukan.
Carta taburan menunjukkan bahawa tiada kemasan terletak di penjuru kanan sebelah atas untuk setiap keperluan, itulah sebabnya pemilihan melibatkan pertukaran. Kelompok anodizing, penyaduran dan salutan serbuk di bahagian atas kerana ia menambah permukaan yang lebih keras atau lebih tahan lama, walaupun ia digunakan pada set bahan asas yang lebih sempit. Lukisan terletak di tengah pada haus dan ke arah kanan pada penampilan, yang mencerminkan kekuatannya dalam fleksibiliti warna dan kesesuaiannya untuk bahagian plastik, resin dan logam. Salutan pengilat dan sentuhan lembut memihak kepada rasa dan melihat ke atas rintangan lelasan, jadi ia sesuai dengan paparan dan bahagian yang dikendalikan dengan lebih baik daripada bahagian yang dimuatkan dengan berat. Untuk projek yang disokong oleh perkhidmatan mengecat dan rawatan permukaan Jiaheng, peta ini merupakan titik permulaan yang berguna untuk perbualan tentang sama ada keutamaan ialah penampilan, ketahanan atau keseimbangan kedua-duanya.
Tentukan sama ada penampilan atau rintangan haus lebih penting, kemudian biarkan pembekal mencadangkan kemasan yang sesuai dengan bahan anda.
Perbandingan Terperinci: Lukisan lwn Anodizing lwn Salutan Serbuk lwn Letupan Manik
Apabila pembeli bertanya kemasan yang hendak digunakan, mereka sering memilih antara empat ini. Mereka bertindih dalam beberapa kegunaan dan menyimpang secara mendadak dalam yang lain, jadi pandangan sebelah menyebelah membantu. Jadual di bawah meringkaskan perbezaan utama dalam istilah biasa.
| Faktor | Melukis | Anodizing | Salutan serbuk | Peletupan manik |
|---|---|---|---|---|
| Bahan asass | Plastik, resin, logam | Aloi aluminium mainly | Logam, terutamanya keluli dan aluminium | Logam dan beberapa plastik |
| Pilihan warna | Sangat lebar, padanan warna mungkin | Julat pewarna terhad | Julat yang luas | Tiada, tona bahan semula jadi |
| Ketahanan pakai | Sederhana, bergantung kepada sistem | Kekerasan permukaan yang tinggi | Lapisan yang baik dan tahan lama | Rendah, tekstur sahaja |
| Kesan dimensi | Menambah lapisan nipis | Pertumbuhan sedikit dan perubahan permukaan | Menambah lapisan yang lebih tebal | Mengeluarkan sejumlah kecil bahan |
| Penampilan | Matte, satin, berkilat, sentuhan lembut | Satin logam | Seragam, bertekstur sedikit | Matte halus |
| Penggunaan biasa | Prototaip, produk berjenama, perumahan | Perumah aluminium, trim | Bingkai, kurungan, penutup | Permukaan bersatu, pra-rawatan |
Lukisan ialah laluan paling fleksibel kerana ia berfungsi merentasi plastik, resin dan logam, dan kerana warna boleh dipadankan dengan rujukan. Hadnya ialah rintangan haus bergantung pada sistem salutan dan cara bahagian itu digunakan. Anodizing ialah pilihan kuat untuk aluminium yang akan dikendalikan atau dicalar, tetapi ia terhad kepada aloi yang sesuai dan menawarkan julat warna yang lebih sempit. Salutan serbuk cenderung menghasilkan lapisan yang lebih tebal dan tahan lama pada logam, yang sesuai dengan bingkai dan penutup daripada bahagian terperinci halus. Peletupan manik adalah lebih kepada tekstur dan langkah penyediaan daripada salutan, dan ia sering digabungkan dengan kemasan lain.
Berapa banyak usaha yang diperlukan setiap langkah
Satu lagi cara untuk membandingkan kemasan adalah dengan usaha yang mereka terlibat. Lebih banyak langkah biasanya bermakna lebih banyak masa dan lebih banyak pengendalian. Carta lajur di bawah menunjukkan indeks usaha relatif untuk langkah biasa. Ia adalah ilustrasi, bertujuan untuk menerangkan corak penjadualan dan bukannya untuk memetik projek.
Carta lajur menunjukkan bahawa deburring dan letupan manik terletak di hujung bawah skala usaha, itulah sebabnya ia adalah langkah lalai biasa untuk bahagian mesin. Pengamplasan dan penyebuan meningkat dengan ketara kerana ia melibatkan kerja tangan yang teliti dan masa pengeringan, dan ia menyediakan semua yang berikut. Lukisan satu warna menambah salutan dan pengawetan di atas penyediaan itu. Lukisan bertopeng pelbagai warna mencapai usaha tertinggi kerana setiap warna memerlukan kitaran pelekat, aplikasi dan pengawetannya sendiri. Menggilap hingga berkilat tinggi juga berada pada kedudukan yang tinggi, kerana ia memerlukan kemajuan pesakit melalui pelelas yang lebih halus. Pelanggan yang mahukan jadual yang boleh diramal boleh menggunakan corak ini untuk menentukan bahagian reka bentuk yang benar-benar memerlukan kemasan premium dan yang boleh menggunakan rawatan yang lebih mudah.
Pengecatan ialah kemasan yang paling fleksibel, anodizing dan salutan serbuk menambah ketahanan pada logam, dan kerja letupan sebagai tekstur atau penyediaan.
Reka bentuk untuk Kemasan: Toleransi, Tepi dan Masking
Kemasan yang baik bermula pada peringkat lukisan. Beberapa keputusan kecil tentang toleransi, tepi dan pelekat boleh menyimpan semakan dan memastikan bahagian siap dalam spesifikasi. Titik di bawah adalah perkara yang paling kerap dibangkitkan oleh pengeluar kemasan permukaan.
Benarkan ketebalan salutan
Salutan menambah ketebalan, dan jumlahnya berbeza mengikut proses. Sebagai panduan umum, sistem cat selalunya menambah beberapa puluh mikron merentasi lapisan primer, warna dan jelas, manakala anodisasi mengubah permukaan dan dimensi sedikit apabila lapisan oksida terbentuk. Pada muat akhbar, benang, permukaan gelongsor dan tempat duduk galas, pembentukan kecil pun boleh menjadi masalah. Tandai muka tersebut sebagai bertopeng atau beritahu pembekal supaya tidak bersalut.
Rawat tepi dan sudut dengan sengaja
Tepi yang tajam adalah titik lemah untuk salutan kerana cat cenderung untuk menarik nipis pada sudut dan serpihan terlebih dahulu. Jejari kecil atau pecah tepi meningkatkan liputan dan menjadikan bahagian lebih selamat untuk dikendalikan. Jika anda memerlukan tepi yang tajam untuk penampilan, bincangkan cara memeliharanya sambil masih melindungi permukaannya.
Rancang kawasan topeng dan pelbagai warna
Masking mengasingkan kawasan siap daripada yang tidak disentuh, tetapi ia berfungsi dengan baik apabila sempadan mengikut langkah atau alur semula jadi dalam reka bentuk. Pecah warna pada permukaan rata dan tidak bertanda adalah lebih sukar untuk dibersihkan. Jika reka bentuk memerlukan dua warna, menambah alur kecil atau langkah pada sempadan memberikan pasukan penamat garisan yang jelas untuk diikuti.
Nyatakan perkara yang penting pada lukisan itu
- Rujukan warna seperti kod warna standard atau sampel fizikal.
- Tahap gloss: matte, satin atau gloss.
- Permukaan yang mesti kekal tidak bersalut atau bertopeng.
- Arah atau corak tekstur jika berkaitan.
- Logo, tanda atau label dan penempatannya.
- Dimensi kritikal yang mesti diukur selepas selesai.
Warna adalah item yang paling mungkin menyebabkan perselisihan faham, kerana ia kelihatan berbeza di bawah cahaya yang berbeza. Sampel fizikal mengalahkan penerangan digital, dan melihat kedua-duanya di bawah sumber cahaya yang sama mengelakkan kejutan. Jika warna mesti sepadan dengan semua bahagian yang dibuat oleh proses yang berbeza, seperti penutup bercetak dan tapak mesin, bincangkannya lebih awal supaya pelan kemasan boleh disesuaikan.
Rancang untuk ketebalan salutan, lembutkan tepi dan tentukan kawasan bertopeng pada lukisan untuk mengelakkan masalah kesesuaian dan penampilan.
Kawalan Kualiti dan Kecacatan Kemasan Biasa
Kualiti penamat dinilai dengan mata dan tangan sama seperti instrumen. Pembekal yang boleh dipercayai menyemak setiap peringkat, bukan sahaja yang terakhir, dan menyimpan sampel rujukan untuk dibandingkan. Jadual di bawah menyenaraikan kecacatan yang paling kerap muncul dan cara ia biasanya dicegah.
| Kecacatan | Punca biasa | Pencegahan |
|---|---|---|
| Tekstur kulit oren | Keadaan semburan atau ketebalan salutan tidak seimbang | Kawal aplikasi dan benarkan aliran yang betul |
| Mata ikan atau kawah | Pencemaran minyak, silikon atau habuk | Pembersihan menyeluruh dan nyahgris |
| Berlari dan melorot | Terlalu banyak salutan digunakan dalam satu laluan | Lapisan nipis dengan masa kilat terkawal |
| Mengelupas atau lekatan yang lemah | Penyediaan yang lemah atau buku asas yang tidak serasi | Pengamplasan, pembersihan dan pemilihan primer yang betul |
| Warna tidak padan | Warna cahaya, kelompok atau substrat yang berbeza | Gunakan sampel rujukan dan pencahayaan yang dikongsi |
| Garis lapisan atau tanda alat yang boleh dilihat | Pengamplasan yang tidak mencukupi sebelum salutan | Lanjutkan penyediaan sebelum primer |
| Tekstur letupan tidak sekata | Media, tekanan atau sudut yang tidak konsisten | Seragamkan tetapan dan tutup seluruh permukaan |
Pemeriksaan biasanya meliputi penampilan di bawah pencahayaan standard, tahap gloss, konsistensi warna, liputan salutan dan dimensi kritikal. Untuk kelompok, sampel pertama selalunya diluluskan sebelum selebihnya selesai, yang mengelakkan masalah berulang di setiap bahagian. Jika projek anda mempunyai standard penampilan yang ketat, minta pembekal menerangkan cara mereka menilai variasi yang boleh diterima, dan bersetuju dengan rujukan bertulis.
Pembungkusan tergolong dalam kualiti juga. Permukaan yang baru siap boleh ditanda dengan sentuhan, jadi bahagian biasanya diasingkan, dibalut dan disokong untuk melindunginya semasa transit. Sesetengah salutan juga terus mengeras untuk satu tempoh selepas meninggalkan ketuhar, jadi pengendalian yang lembut semasa hari pertama membantu.
Luluskan sampel pertama terhadap rujukan bertulis, kerana kebanyakan pertikaian penampilan datang daripada jangkaan yang tidak jelas.
Penyelenggaraan dan Penjagaan Bahagian Siap
Kemasan tahan lebih lama apabila ia dibersihkan dan disimpan dengan bijak. Nasihat penjagaan berbeza mengikut jenis kemasan, tetapi tabiat asas dikongsi: gunakan pembersih lembut, elakkan pad yang melelas dan jauhkan bahagian daripada haba dan pelarut yang kuat melainkan ia direka untuk keadaan tersebut.
| Selesai type | Pembersihan | elakkan | Nota |
|---|---|---|---|
| Permukaan dicat | Kain lembut dengan sabun lembut dan air | Pad yang melelas dan pelarut yang kuat | Sentuhan boleh dilakukan untuk cip kecil |
| Sentuhan lembut coating | Kain lembap, lap lembut | Minyak, krim tangan dan kain lap berat alkohol | Boleh menunjukkan haus lebih cepat dengan pengendalian yang kerap |
| Aluminium anodized | Detergen lembut dan air | Pembersih alkali yang kuat | Warna yang dicelup boleh pudar dalam cahaya matahari yang kuat |
| Permukaan yang digilap atau jernih | Kain mikrofiber tanpa lin | Lap kering dengan kain kasar | Balut secara berasingan untuk mengelakkan calar |
| Logam yang diletupkan | Pembersih lembut dan berus lembut | Pengendalian berminyak dari semasa ke semasa | Cap jari mungkin ditunjukkan pada permukaan kosong |
| Bersalut atau bersalut serbuk | Kain lembap | Alat menggaru yang memecahkan lapisan | Lindungi bahagian tepi yang terdedah |
Tabiat penyimpanan dan pengendalian
- Simpan bahagian dalam persekitaran yang kering, sederhana, jauh dari cahaya matahari langsung dan sumber haba.
- Asingkan bahagian siap dengan pembungkusan lembut, jangan sekali-kali susun terus pada permukaan kosmetik.
- Pakai sarung tangan bersih apabila memasang bahagian berkilat, jelas atau gelap untuk mengelakkan cap jari.
- Simpan sampel ganti atau rujukan warna supaya kumpulan masa depan boleh dipadankan dengan pasti.
- Catatkan kod warna, laluan proses dan nota pembekal untuk pesanan berulang.
Touch-up adalah realiti praktikal untuk prototaip yang sering dikendalikan. Serpihan kecil pada bahagian yang dicat biasanya boleh dibaiki dengan cat yang sepadan, manakala calar pada bahagian anod atau bersalut lebih sukar untuk disembunyikan. Jika bahagian akan digunakan dalam persekitaran yang mencabar, bincangkan haus yang dimaksudkan pada peringkat sebut harga supaya pembekal boleh mengesyorkan sistem salutan yang sesuai dengannya.
Pembersihan lembut, penyimpanan yang teliti dan rujukan warna yang disimpan memastikan bahagian siap kelihatan konsisten dari semasa ke semasa.
Bekerjasama dengan Pengeluar dan Pembekal Kemasan Permukaan
Penamat selalunya merupakan langkah terakhir sebelum sesuatu bahagian diambil gambar, diuji atau dihantar, yang menjadikannya tempat yang tertekan untuk kejutan. Pembekal kemasan permukaan yang berkebolehan menjadikan proses itu boleh diramal dengan bertanya soalan lebih awal dan mendokumentasikan jawapan. Ini adalah soalan yang berguna untuk dikemukakan kepada mana-mana calon.
- Bahan asas dan saiz bahagian manakah yang anda selalu siapkan, dan kemasan yang manakah dilakukan di rumah?
- Bagaimanakah anda menyediakan permukaan sebelum mengecat atau menyalut?
- Bolehkah anda memadankan warna daripada sampel fizikal, dan bagaimana anda mengesahkan padanan itu?
- Bagaimanakah anda mengendalikan topeng, bahagian berbilang warna dan logo?
- Apakah yang anda periksa, dan bagaimana anda mengendalikan kelulusan sampel pertama untuk satu kelompok?
- Bolehkah kemasan diselaraskan dengan percetakan, pemesinan atau tuangan yang menghasilkan bahagian tersebut?
Soalan terakhir ialah di mana pendekatan bersepadu membuahkan hasil. Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. berfungsi sebagai pengilang OEM dan ODM dengan pasukan reka bentuk dalaman dan aliran kerja sehenti. Perkhidmatannya meliputi percetakan 3D dalam resin, nilon dan logam, pemesinan termaju, replikasi acuan silikon untuk pengeluaran kumpulan kecil yang cekap, dan rawatan permukaan seperti mengecat yang meningkatkan penampilan produk. Oleh kerana bahagian dan kemasannya dikendalikan pada satu platform, pembekal mengetahui cara bahagian itu dibuat dan boleh menyediakan permukaan dengan sewajarnya, yang cenderung mengurangkan kerja semula antara langkah.
Bagaimana untuk menyediakan siasatan yang berguna
- Model dan lukisan 3D yang menandakan muka kosmetik, kawasan bertopeng dan dimensi kritikal.
- Bahan asas dan cara bahagian itu dibuat, seperti dicetak, dimesin atau tuang.
- Kod warna atau sampel fizikal, serta tahap gloss dan tekstur sasaran.
- Kuantiti, tetingkap penghantaran dan sebarang keperluan pembungkusan.
- Nota ringkas tentang bagaimana bahagian itu akan digunakan, dikendalikan atau dipaparkan.
Dengan maklumat ini, pembekal boleh mencadangkan laluan penamat dalam balasan pertama dan menandakan sebarang risiko, seperti lubang toleransi ketat yang memerlukan penyamaran. Ia juga memberikan kedua-dua pihak rujukan bersama jika sesuatu perlu diselaraskan kemudian. Untuk pesanan berulang, mengekalkan pembekal yang sama dan spesifikasi bertulis yang sama adalah cara paling mudah untuk mengekalkan penampilan yang konsisten merentas kelompok.
Pilih pembekal yang menyelaraskan penamat dengan cara bahagian itu dibuat, dan berikan mereka sasaran yang jelas untuk warna, berkilat dan kawasan bertopeng.
Terokai Perkhidmatan Kemasan Permukaan Jiaheng
Jika bahagian anda sedia untuk mengecat, mewarna atau kerja permukaan lain, anda boleh menyemak pilihan yang tersedia dan proses projek pada halaman khusus untuk Perkhidmatan Kemasan Permukaan dari Jiaheng. Pasukan ini menyokong projek OEM dan ODM dan boleh menyelaraskan kemasan dengan pencetakan, pemesinan dan replikasi acuan silikon pada satu platform.
Hantar fail bahagian anda, rujukan warna dan keperluan kemasan untuk memulakan perbualan dengan pasukan Jiaheng.
Soalan Lazim Perkhidmatan Kemasan Permukaan
Apakah perkhidmatan kemasan permukaan?Perkhidmatan kemasan permukaan ialah rawatan yang digunakan selepas bahagian dibuat untuk menambah baik rupa, rasa atau ketahanannya. Ia termasuk deburring, pengamplasan, letupan, penggilap, pengecatan, anodisasi dan salutan. Pengeluar kemasan permukaan biasanya menggabungkan beberapa langkah dan menyesuaikannya dengan bahan asas dan penggunaan bahagian yang dimaksudkan. |
Kemasan permukaan manakah yang sesuai dengan prototaip yang akan diambil gambar atau ditunjukkan kepada pelanggan?Melukis is a common choice because it allows color matching and gloss control on plastic, resin and metal parts. Good preparation, including sanding and primer, matters as much as the color coat. For clear parts, polishing is often used. The right answer depends on the material and the look you want to present. |
Bolehkah bahagian bercetak 3D dicat dan siap?ya. Bahagian resin dan nilon yang dicetak biasanya diampelas, disemai dan dicat, dan nilon juga boleh diletupkan atau dicelup. Kerana permukaan bercetak boleh menunjukkan garisan lapisan, peringkat penyediaan adalah penting. Pembekal yang juga mengendalikan percetakan boleh menyediakan permukaan dengan mengambil kira proses itu. |
Adakah kemasan permukaan mengubah dimensi bahagian?Ia boleh. Salutan menambah lapisan nipis, anodisasi mengubah permukaan sedikit, dan letupan atau penggilap menghilangkan sejumlah kecil bahan. Untuk muat, benang atau permukaan gelongsor, beritahu pembekal muka mana yang mesti berada dalam toleransi supaya ia boleh ditutup atau dilaraskan. Panduan umum adalah untuk mengesahkan dimensi kritikal selepas selesai. |
Apakah perbezaan antara anodizing dan lukisan?Anodizing membina lapisan oksida keras pada aluminium dan menawarkan rangkaian warna yang dicelup yang terhad. Lukisan menggunakan salutan yang boleh digunakan pada plastik, resin dan logam serta menyokong julat warna yang luas. Anodisasi cenderung untuk menyesuaikan perumah aluminium dengan penggunaan pengendalian, manakala pengecatan sesuai dengan keperluan warna dan penjenamaan yang fleksibel. |
Bagaimanakah cara saya memastikan warna sepadan dengan rujukan saya?Sediakan kod warna standard atau sampel fizikal, dan minta pembekal membandingkan di bawah pencahayaan yang sama. Kelulusan sampel pertama sebelum keseluruhan kumpulan selesai membantu menangkap perbezaan lebih awal. Warna boleh kelihatan berbeza pada bahan asas yang berbeza, jadi nyatakan jika bahagian dibuat daripada lebih daripada satu. |
Bolehkah penamat digabungkan dengan pemesinan, percetakan atau tuangan vakum?Ya, dan menggabungkannya selalunya praktikal. Pembekal yang mengendalikan pembuatan dan kemasan boleh menyediakan permukaan dan merancang pelekat dengan pengetahuan penuh tentang bahagian tersebut. Jiaheng menawarkan percetakan, pemesinan, replikasi acuan silikon dan rawatan permukaan pada satu platform, yang memastikan projek dalam satu aliran kerja. |
Apakah yang perlu saya sertakan apabila meminta sebut harga kemasan permukaan?Sertakan model atau lukisan 3D, bahan asas, kuantiti, rujukan warna, tahap gloss, tekstur, kawasan bertopeng dan dimensi kritikal. Tambah nota ringkas tentang cara bahagian itu akan digunakan dan bila anda memerlukannya. Maklumat lengkap memendekkan balasan pertama dan mengurangkan perubahan kemudian. |
Sasaran warna yang jelas, kawasan bertopeng yang jelas dan permukaan yang disediakan dengan licin adalah kunci kepada kemasan yang sepadan dengan jangkaan.
-
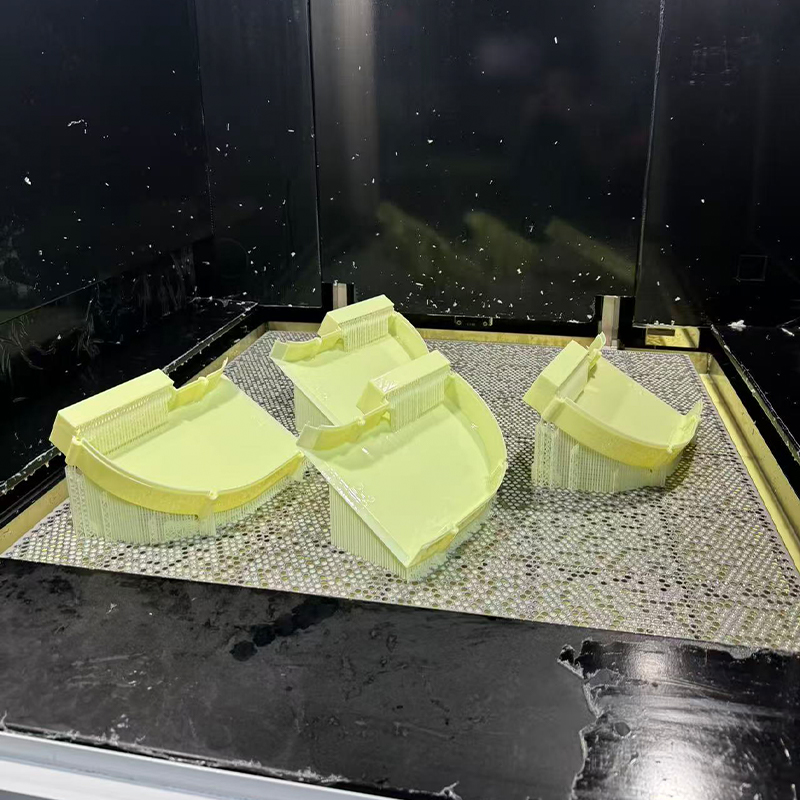 Perkhidmatan Percetakan 3D Resin Seperti ABS Kuning
-
 Perkhidmatan Percetakan 3D Aloi Aluminium AlSi10Mg
-
 Perkhidmatan Pencetakan 3D Bahan Bertetulang Gentian Karbon PAHT+CF Suhu Tinggi
-
 Perkhidmatan Percetakan 3D Bahan Bertetulang Gentian Karbon PPS+CF
-
 Perkhidmatan Percetakan 3D Bahan PLA Suhu Tinggi HT-PLA
-
 Perkhidmatan Pencetakan 3D Bahan FDM Standard (PLA, PETG, ABS)
Maklumat Hubungan
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
TAMBAH
-

Bangunan 7, No. 188, Seksyen Hongni Jalan Zha Wang, Mukim Danghu, Bandar Pinghu, Bandar Jiaxing, Wilayah Zhejiang, China
Hak Cipta © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Pengeluar Platform Pembuatan Pintar Bersepadu OEM/ODM
