- Perkhidmatan Percetakan 3D

- Perkhidmatan Pemesinan CNC

- Perkhidmatan Tuangan Vakum

- Perkhidmatan Kemasan Permukaan

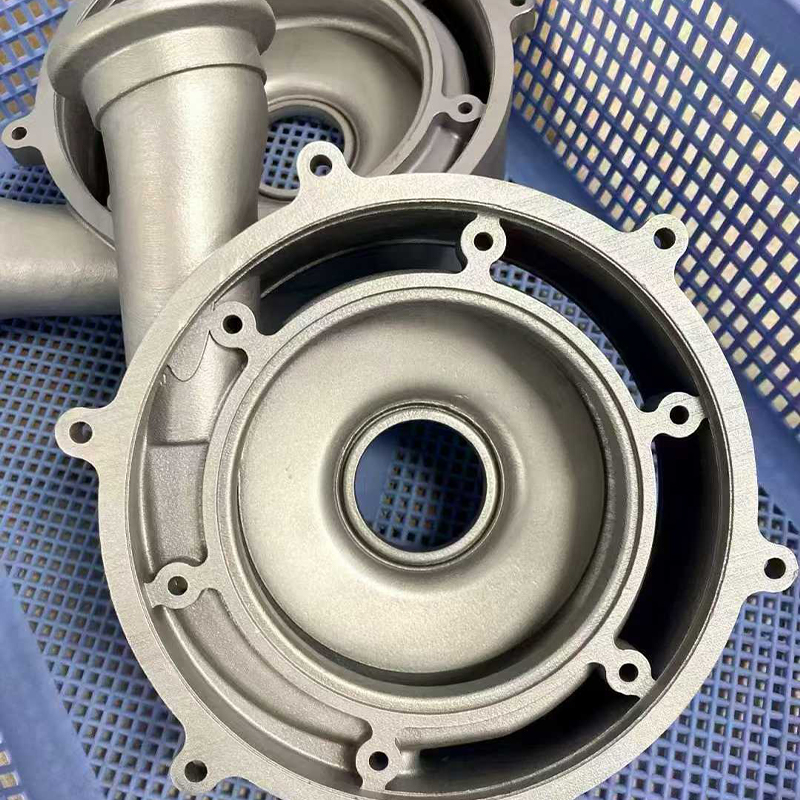
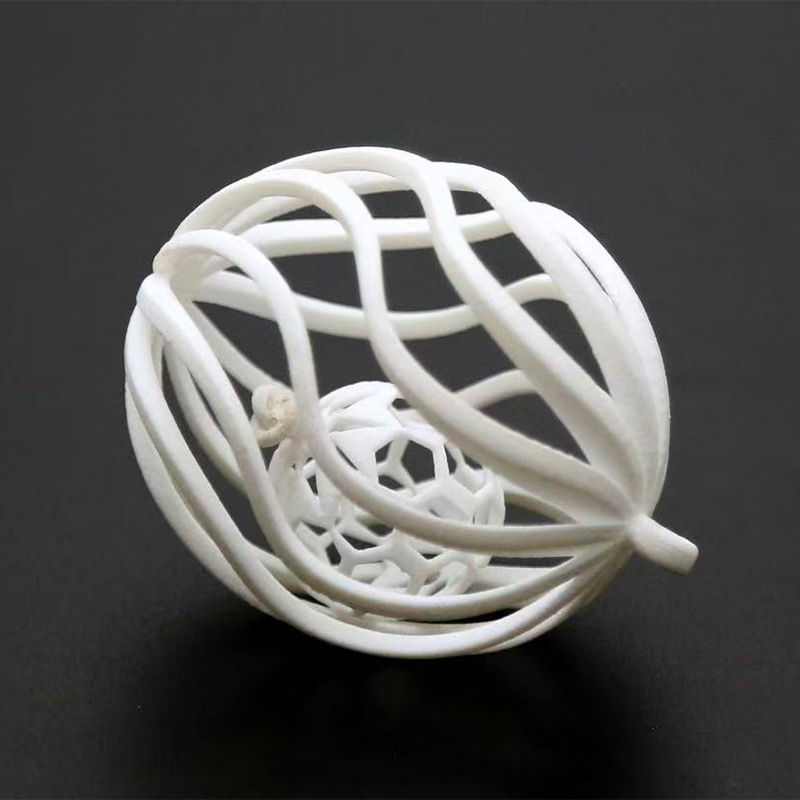
Perkhidmatan Pengecoran Vakum: Cara Ia Berfungsi dan Bila Untuk Menggunakannya
Perkhidmatan Tuangan Vakum : Jawapan Ringkas untuk Prototaip dan Pembeli Kelompok Kecil
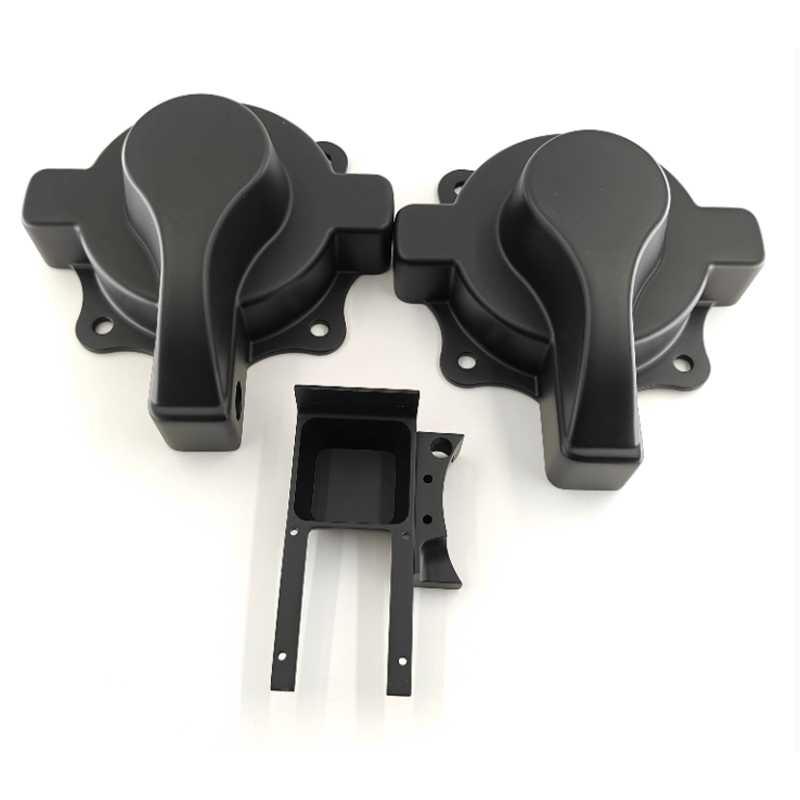
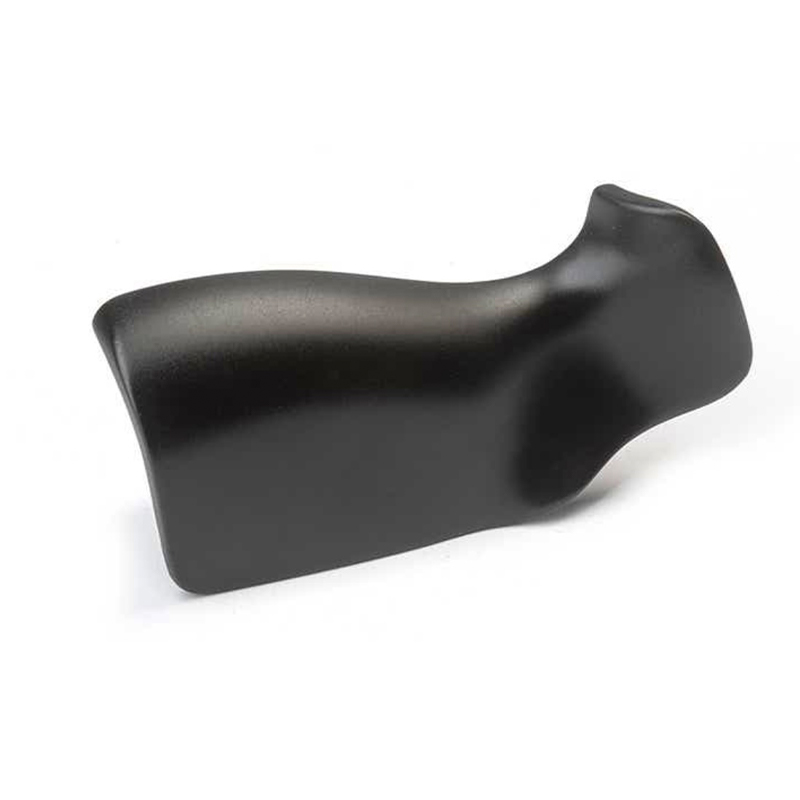
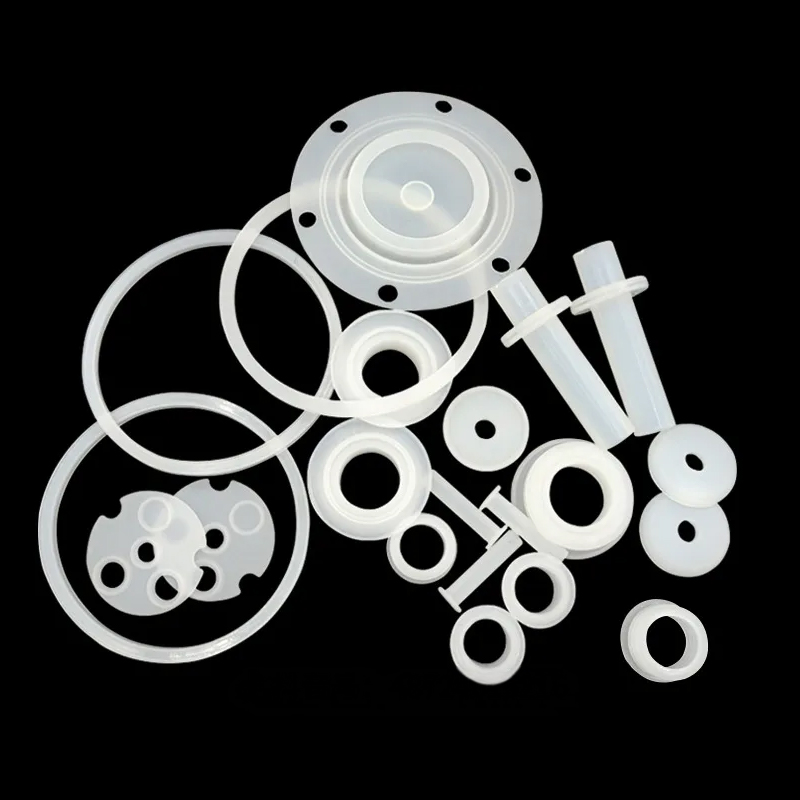
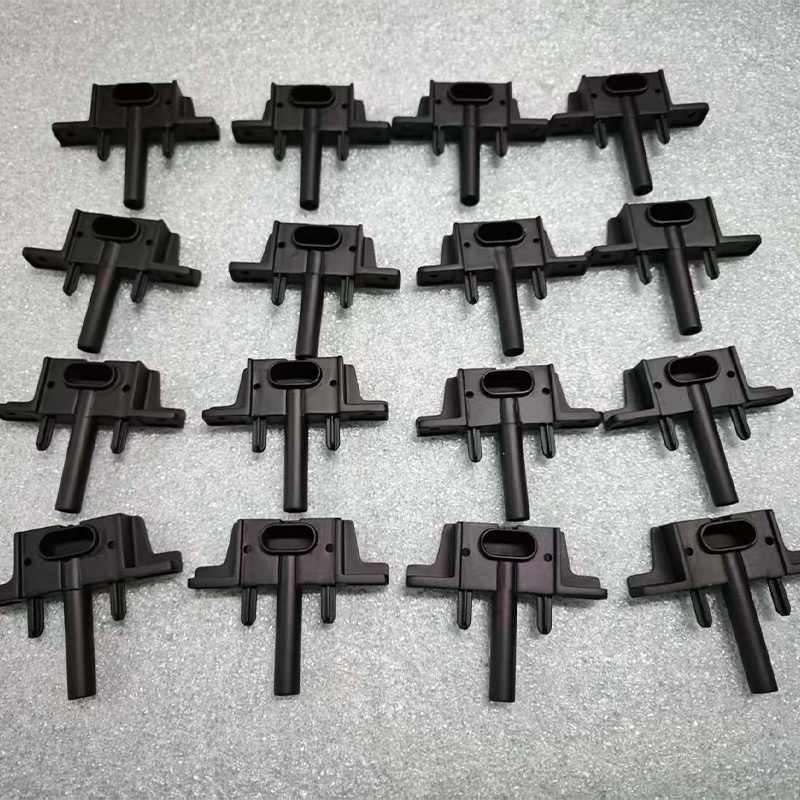
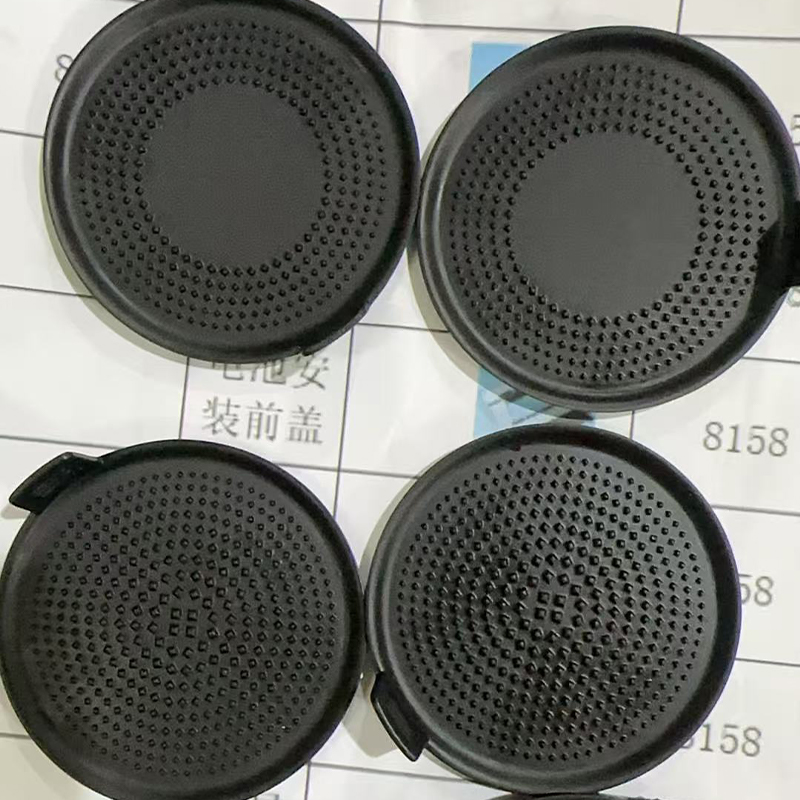
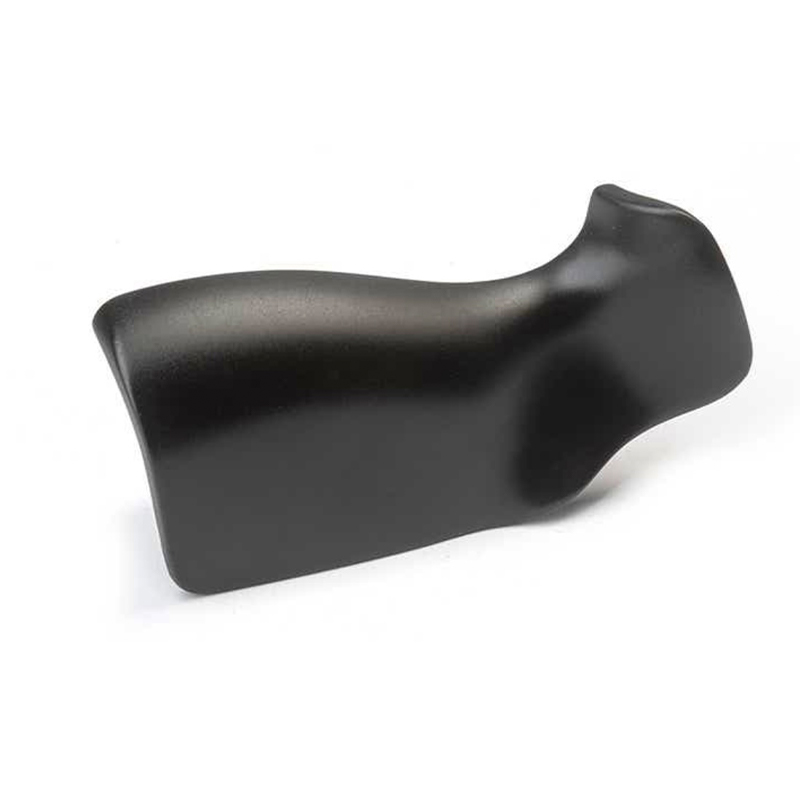
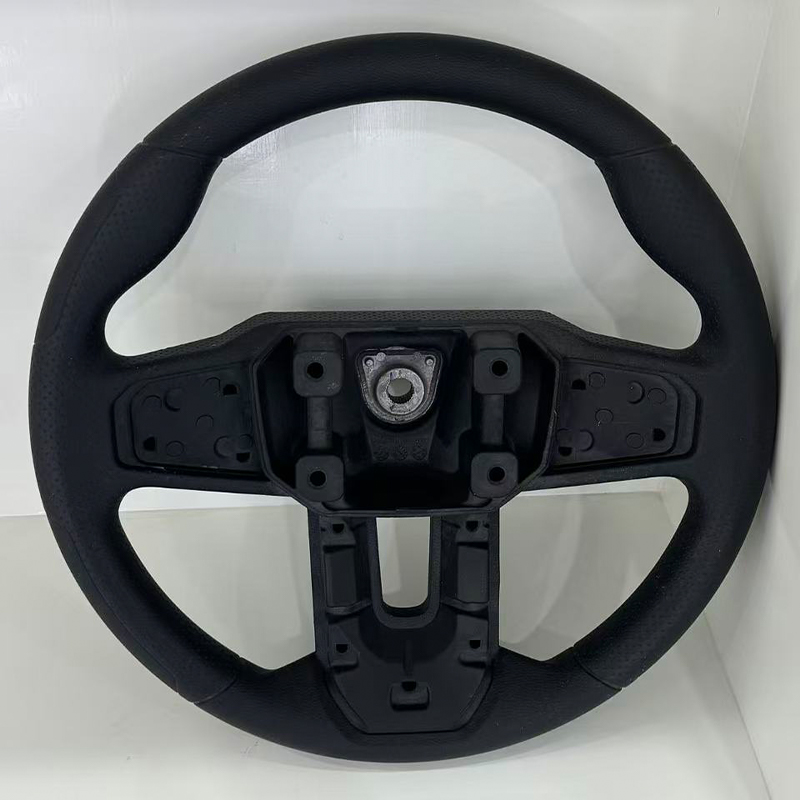
Bayangkan ini: pasukan anda mempunyai master cetakan 3D yang akhirnya kelihatan betul, semakan reka bentuk dalam masa tiga minggu dan keperluan untuk dua puluh perumahan yang berasa dan berkelakuan seperti bahagian pengeluaran. Mencetak dua puluh salinan akan mengambil masa terlalu lama dan masih kelihatan seperti cetakan, dan perkakasan keras akan menjadi pramatang. Perkhidmatan tuangan vakum menyelesaikan jurang ini dengan tepat. Pembekal membina acuan silikon di sekeliling tuan anda, menuang damar poliuretana ke dalamnya di bawah vakum dan menyembuhkan salinan dalam ketuhar yang hangat. Hasilnya ialah kumpulan kecil, biasanya sekitar 10 hingga 30 keping setiap acuan, dengan perincian permukaan halus dan pilihan damar yang meniru ABS, polipropilena, getah atau plastik jernih.
Satu ayat itulah kesimpulannya. Selebihnya panduan ini menerangkan sebab ia berfungsi, tempat ia berhenti berfungsi, dan cara memberi taklimat kepada pengeluar tuangan vakum supaya kumpulan pertama boleh digunakan dan bukannya latihan pembelajaran. Kami memastikan bahasa itu praktikal: apakah proses itu bagus, perkara yang perlu diperhatikan pada lukisan, dan soalan yang perlu ditanya kepada pembekal sebelum anda menghantar fail.
Untuk siapa panduan ini
- Pembangun produk yang memerlukan bahagian gred penampilan atau gred fungsi untuk semakan, ujian dan binaan perintis.
- Pasukan perolehan dan penyumberan membandingkan pembekal tuangan vakum dengan percetakan atau pemesinan untuk jangka pendek.
- Syarikat baru menyediakan sampel pemasaran dan demo pelabur sebelum melakukan acuan suntikan.
- Jurutera yang ingin mengesahkan kesesuaian, pemasangan dan ergonomik dengan bahagian yang kelihatan dan terasa hampir muktamad.
Tuangan vakum kadangkala dipanggil tuangan uretana atau tuangan poliuretana. Ketiga-tiga nama menggambarkan keluarga kerja yang sama: alat silikon fleksibel, damar cecair dua bahagian dan ruang vakum yang mengeluarkan udara yang terperangkap. Oleh kerana alat itu adalah silikon dan bukan keluli, masa utama untuk alat adalah pendek dan perubahan reka bentuk lebih mudah diserap. Fleksibiliti itu ialah sebab utama pembeli mencari pengeluar tuangan vakum apabila mereka berada di antara prototaip dan pengeluaran penuh.
Beberapa jangkaan pantas membantu menetapkan nada. Tuangan vakum menyalin permukaan induk, jadi induk sangat penting. Acuan mempunyai hayat terhad, itulah sebabnya proses itu sesuai untuk jangka pendek. Resin meniru plastik biasa tetapi tidak sama dengannya, jadi sebarang ujian yang bergantung pada data bahan yang tepat harus dirancang dengan mengambil kira perkara itu. Dan proses itu memberi ganjaran kepada perbualan awal dengan pembekal tentang ketebalan dinding, garis pemisah dan kemasan.
Tuangan vakum menukarkan seorang tuan yang baik kepada kumpulan kecil bahagian seperti pengeluaran tanpa masa dan usaha perkakas acuan keluli.
Cara Tuangan Vakum Berfungsi Langkah demi Langkah
Sebaik sahaja anda melihat urutan, kebanyakan soalan petikan menjawab sendiri. Proses ini mempunyai lima peringkat, dan setiap peringkat mempunyai cara biasa untuk melakukan kesilapan. Mengetahui mereka membantu anda membaca jadual pembekal dan melihat di mana permintaan perubahan akan memakan masa.
- Persediaan induk: induk biasanya dicetak 3D atau dimesin CNC, kemudian diampelas, disemai dan digilap. Setiap calar pada induk akan muncul pada setiap tuangan, jadi peringkat ini menetapkan siling kualiti.
- Kotak acuan dan pelan perpisahan: master digantung di dalam kotak dengan pintu pagar dan bolong diletakkan di mana resin harus masuk dan udara harus keluar. Garis perpisahan dipilih untuk menyembunyikan jahitan pada muka yang tidak kritikal.
- Penuangan dan pengawetan silikon: silikon cecair dituangkan ke atas master, biasanya di bawah vakum, dan diawetkan dalam ketuhar. Blok itu kemudiannya dipotong terbuka di sepanjang garis perpisahan yang dirancang dan induk dikeluarkan.
- Tuangan resin di bawah vakum: kedua-dua komponen resin ditimbang, dicampur, dinyahgas dan dituangkan ke dalam acuan tertutup di dalam kebuk vakum. Vakum menarik udara dari rongga supaya resin boleh mencapai dinding nipis dan tekstur halus.
- Pengawetan, pembongkaran dan kemasan: acuan masuk ke dalam ketuhar yang hangat, biasanya dalam julat 60 hingga 70 darjah Celsius selama beberapa jam. Bahagian kemudiannya dirobohkan, dipangkas, diampelas, dicat atau bertekstur mengikut keperluan projek.
Vakum ialah butiran yang memberikan nama proses dan kelebihannya. Tanpanya, poket udara kecil kekal terperangkap di sudut dan di bawah tulang rusuk, meninggalkan buih dan isian pendek. Dengan itu, resin mengalir lebih sekata ke dalam rongga, itulah sebabnya bahagian tuangan vakum sering menunjukkan permukaan yang lebih bersih dan tekstur yang lebih tajam daripada tuangan terbuka yang mudah.
Apakah rupa peralatan tersebut
Alat yang membentuk acuan
| Alat yang membuat bahagian
|
Ke mana masa projek pergi
Pembeli sering bertanya mengapa satu kumpulan lima bahagian masih mengambil masa beberapa hari bekerja. Sebabnya ialah kerja tetap, menyediakan induk dan membuat acuan, tidak mengecut dengan kuantiti. Carta di bawah menunjukkan pembahagian ilustrasi masa projek untuk tiga saiz kelompok.
Apabila kumpulan berkembang, tuangan dan pengawetan mengambil bahagian yang lebih besar manakala penyediaan induk mengambil bahagian yang lebih kecil. Anggap nombor sebagai bantuan perancangan dan bukan sebagai statistik industri yang diukur.
Carta menunjukkan bahawa untuk kumpulan yang sangat kecil, menyediakan induk dan acuan adalah bahagian terbesar jadual, yang menjelaskan mengapa permintaan lima keping jarang lima kali lebih cepat daripada permintaan dua puluh keping. Apabila kuantiti meningkat, kitaran penuangan dan pengawetan mengambil lebih banyak kalendar kerana setiap tuangan memenuhi satu set rongga dan kemudian menunggu di dalam ketuhar. Pada kelompok terbesar dalam carta, acuan kedua diandaikan supaya dua tuangan boleh dijalankan secara selari, yang mengekalkan bahagian pengawetan daripada terus berkembang. Kemasan dan pemeriksaan kekal pada kira-kira satu perlima daripada usaha merentas ketiga-tiga kes, peringatan bahawa mengecat, memangkas dan menyemak adalah bahagian tetap daripada penghantaran. Bagi pembeli yang bekerja dengan perkhidmatan replikasi acuan silikon Jiaheng, corak ini berguna apabila memutuskan sama ada untuk memesan beberapa keping tambahan dalam kumpulan pertama, kerana kerja tetap telah dilakukan.
Kerja tetap induk dan acuan mendominasi kelompok kecil, jadi memesan beberapa keping tambahan dalam larian pertama biasanya cekap.
Jenis Biasa Resin Tuangan Vakum dan Ciri-cirinya
Tuangan vakum tidak menggunakan termoplastik yang sama seperti pengacuan suntikan. Ia menggunakan sistem poliuretana dua bahagian yang dirumus untuk menirunya. Padanan itu cukup baik untuk banyak pemeriksaan kesesuaian, rasa dan fungsi, walaupun tidak sama dalam setiap harta. Kad di bawah meringkaskan keluarga yang biasanya ditawarkan oleh pembekal pemutus vakum.
resin tegar seperti ABS Kaku, dimensi stabil dan mudah dicat. Pilihan biasa untuk perumah, kurungan dan penutup yang memerlukan rasa yang kukuh. resin separa fleksibel seperti PP Sedikit fleksibel dengan tingkah laku keletihan yang baik. Sesuai untuk snap fit, ciri gaya engsel hidup dan klip fleksibel. Damar seperti getah Tersedia merentasi julat nilai kekerasan Shore A. Digunakan untuk pengedap, genggaman, gasket dan permukaan sentuhan lembut. Resin lutsinar Air jernih atau berwarna, selalunya digilap selepas dibongkar. Digunakan untuk kanta, panduan cahaya, penutup dan tingkap paparan. Resin suhu tinggi Mengekalkan kekakuan pada suhu perkhidmatan yang lebih tinggi. Dipilih untuk bahagian berhampiran motor, lampu atau pemasangan yang dipanaskan. Resin kalis api Diformulasikan untuk memperlahankan pembakaran untuk penutup elektronik dan unit demonstrasi yang menghadapi pemeriksaan dalaman yang lebih ketat.
Warna biasanya dikendalikan dengan menambahkan pigmen pada resin sebelum dituangkan, yang memberikan warna pepejal sepanjang bahagian. Itu berguna untuk bahagian yang akan dikendalikan atau tercalar semasa ujian, kerana cip tidak mendedahkan warna yang berbeza di bawahnya. Untuk rupa berkilat atau metalik, kemasan yang dicat biasanya ditambah selepas tuangan.
| Keluarga resin | Perasaan dan tingkah laku | Kegunaan biasa | Pilihan penamat |
|---|---|---|---|
| tegar seperti ABS | Teguh, stabil, perincian yang baik | Perumahan, penutup, sampel struktur | Mengempelas, mengecat, mentekstur |
| separa fleksibel seperti PP | Keras, bengkok tanpa retak | Klip, pasang snap, penutup fleksibel | Mengempelas ringan, mengecat dengan primer |
| macam getah | Lembut hingga anjal teguh | Pengedap, cengkaman, gasket, kunci lembut | Melukis dengan salutan fleksibel |
| Telus | Jelas, boleh digilap | Kanta, paip ringan, tingkap | Menggilap, salutan jelas |
| Suhu tinggi | Kaku pada suhu tinggi | Bahagian berhampiran sumber haba | Pengecatan, pemesinan ciri-ciri kecil |
Memadankan resin dengan aplikasi
Memilih resin bermula dengan persoalan tentang apa yang perlu dibuktikan oleh bahagian itu. Jika ujian adalah pemasangan snap-fit, resin separa fleksibel selalunya lebih bermaklumat daripada yang tegar. Jika sampel adalah untuk pameran perdagangan, resin tegar dengan kemasan dicat mungkin kelihatan lebih hampir kepada produk akhir daripada yang mentah. Peta haba di bawah memberikan pandangan editorial tentang keluarga yang biasanya sesuai dengan tugasan.
Sel yang lebih gelap menunjukkan kesesuaian umum yang lebih kuat. Penilaian adalah titik permulaan untuk perbualan dengan pembekal anda, bukan penggantian data material pada gred tertentu.
Peta haba menunjukkan bahawa resin seperti ABS tegar meliputi pelbagai tugas harian yang paling luas, termasuk perumah, ujian kesesuaian dan model penampilan, itulah sebabnya ia merupakan titik permulaan biasa dalam banyak projek. Resin seperti getah menonjol dalam lajur pengedap dan cengkaman, di mana fleksibiliti adalah titik keseluruhan bahagian tersebut. Resin lutsinar ialah pilihan yang jelas untuk kanta dan panduan cahaya, dan ia juga berprestasi baik untuk model pemasaran di mana kesan visual penting. Resin suhu tinggi dan separa fleksibel kedua-duanya sesuai dengan ujian kefungsian, walaupun atas sebab yang berbeza: satu untuk pendedahan haba dan satu lagi untuk lenturan berulang. Apabila sesuatu bahagian mempunyai dua keperluan yang bersaing, seperti badan tegar dan pengedap lembut, pembekal boleh membuangnya secara berasingan atau menggunakan teknik overmolding, yang merupakan salah satu sebab untuk membincangkan pemasangan awal dengan pengeluar tuangan vakum.
Pilih resin mengikut soalan bahagian mesti menjawab: kekakuan, fleksibiliti, kejelasan, rintangan haba atau penampilan.
Aplikasi dan Titik Pemilihan untuk Perkhidmatan Tuangan Vakum
Pemutus vakum muncul dalam lebih banyak industri daripada jangkaan kebanyakan pembeli, terutamanya kerana corak keperluan adalah sama di mana-mana: segelintir bahagian seperti pengeluaran, tidak lama lagi, daripada reka bentuk yang mungkin masih berubah. Dua lajur di bawah menggandingkan medan aplikasi biasa dengan titik pemilihan yang menentukan sama ada penghantaran vakum adalah panggilan yang betul.
Medan aplikasi biasa
| Titik pilihan untuk diperiksa
|
Jalan keputusan yang cepat
- Jika anda memerlukan satu atau dua bahagian sahaja, pencetakan atau pemesinan terus biasanya lebih cepat daripada membuat acuan.
- Jika anda memerlukan kira-kira 10 hingga 30 bahagian dengan rupa pengeluaran, tuangan vakum biasanya patut dilihat dengan teliti.
- Jika anda memerlukan beratus-ratus bahagian atau data termoplastik yang tepat, rancang untuk perkakas keras atau laluan lain.
- Jika reka bentuk masih berubah, pastikan induk fleksibel dan tuangkan kelompok kecil pertama sebelum memotong keluli.
Pasukan kadangkala bertanya sama ada tuangan vakum boleh menggantikan pengeluaran volum rendah sama sekali. Ia boleh untuk produk tertentu, seperti peralatan khusus dengan permintaan tahunan yang sangat rendah, tetapi hayat acuan dan perbezaan resin bermakna ia lebih kerap menjadi jambatan daripada destinasi. Anggap ia sebagai peringkat yang membolehkan anda menguji, menjual sampel dan mengumpul maklum balas semasa alat pengeluaran sedang dibina.
Tuangan vakum sesuai dengan pertengahan perjalanan produk: lebih banyak bahagian daripada pencetakan masuk akal, kurang daripada keperluan perkakas keras.
Perbandingan Terperinci: Tuangan Vakum lwn Percetakan 3D, Pemesinan CNC dan Pengacuan Suntikan
Kebanyakan projek menggunakan beberapa proses dalam urutan, jadi perbandingan di bawah adalah kurang tentang memilih pemenang dan lebih banyak tentang memilih peringkat. Setiap laluan mempunyai julat kuantiti di mana ia selesa dan titik di mana ia mula bergelut.
| Faktor | Pemutus vakum | Percetakan 3D | pemesinan CNC | Pengacuan suntikan |
|---|---|---|---|---|
| Kuantiti biasa | Kira-kira 10 hingga 30 setiap acuan | 1 kepada beberapa | 1 untuk mengulangi kumpulan | Beratus-ratus dan ke atas |
| Usaha perkakas | Acuan silikon, pendek | tiada | Jadual dan program | Acuan keras atau aluminium, lebih lama |
| Perincian permukaan | Sangat bagus, salinan tuan | Garis lapisan mungkin | Kemasan bermesin | Cemerlang, ditentukan alat |
| bahan | Resin poliuretana tiruan | Resin, nilon, beberapa logam | Logam dan plastik sebenar | Pengeluaran termoplastik |
| Perubahan reka bentuk | Tuan baru, acuan baru | serta merta | Program baru | Pengubahsuaian alat yang mahal |
| Peranan biasa | Bahagian perintis seperti pengeluaran | Model konsep awal | Berfungsi metal parts | Pengeluaran volum |
Dalam amalan jadual menunjukkan urutan yang wajar. Cetak konsep pertama untuk menyemak bentuk, perhalusi reka bentuk, kemudian gunakan master cetakan yang telah siap sebagai asas untuk acuan silikon. Hantar bilangan bahagian yang diperlukan untuk ujian, ulasan atau sampel. Apabila reka bentuk selesai dan kuantiti meningkat, bergerak ke arah alat pengeluaran. Jiaheng menyokong peringkat awal dan pertengahan pada satu platform: resin, nilon dan percetakan 3D logam, pemesinan termaju dan replikasi acuan silikon, jadi induk, acuan dan kemasan boleh diselaraskan tanpa memindahkan fail antara vendor.
Carta radar di bawah membandingkan tiga daripada laluan ini merentasi enam kualiti yang paling kerap disebut oleh pembeli. Penilaian adalah editorial dan ilustrasi. Ia bertujuan untuk menunjukkan bentuk, bukan untuk meletakkan kedudukan pembekal atau meramalkan prestasi pada bahagian tertentu.
Carta radar menunjukkan tuangan vakum dengan jangkauan terbesar ke arah kemasan permukaan dan replikasi terperinci, kerana acuan silikon menyalin induk dengan rapat dan vakum membantu resin mencapai tekstur halus. Pencetakan tiga dimensi menjangkau paling jauh ke arah kelajuan kelompok kecil dan kebebasan geometri, itulah sebabnya ia sangat berguna untuk konsep pertama dan untuk bentuk yang tidak boleh dipancarkan. Pemesinan CNC menolak ke luar pada kekuatan mekanikal, kerana bahagian itu dipotong daripada blok pepejal bahan sebenar. Tuangan vakum terletak di tengah-tengah pada kekuatan dan geometri, yang merupakan refleksi jujur resin tiruan dan keperluan untuk membuka acuan di sepanjang garis perpisahan. Bersama-sama tiga bentuk menerangkan sebab pendekatan berperingkat cenderung berfungsi dengan baik: mencetak untuk meneroka, menghantar untuk membentang dan menguji, dan mesin atau acuan apabila kekuatan atau kelantangan memerlukannya.
Gunakan percetakan untuk meneroka, tuangan vakum untuk membentang dan menguji, dan pemesinan atau pengacuan suntikan apabila kekuatan atau kelantangan memerlukannya.
Petua Reka Bentuk dan Toleransi untuk Bahagian Tuang Vakum
Kebanyakan kekecewaan dengan bahagian cast kembali kepada beberapa pilihan reka bentuk yang boleh dilaraskan sebelum induk dibina. Petua di bawah ialah petua yang paling mungkin dibangkitkan oleh pengilang semasa semakan kebolehkilangan, jadi menanganinya lebih awal menjimatkan pusingan semakan.
Ketebalan dinding dan tulang rusuk
Sasarkan untuk dinding dalam julat sederhana, biasanya disebut sebagai kira-kira 1.5 hingga 3 mm untuk banyak bahagian kecil, dan pastikan ketebalannya sekata. Ketulan tebal semakin mengecut apabila ia sembuh dan boleh meninggalkan kesan tenggelam. Bahagian yang sangat nipis mungkin tidak terisi, terutamanya jauh dari pintu pagar. Tulang rusuk hendaklah lebih nipis daripada dinding yang disokongnya, yang mengurangkan kesan permukaan pada muka bertentangan.
Draf, garis bawah dan garis perpisahan
Silikon adalah fleksibel, jadi potongan bawah yang akan memerangkap acuan keluli tegar selalunya boleh dilepaskan dengan meregangkan acuan. Walaupun begitu, draf kecil pada muka menegak menjadikan pembongkaran lebih lancar dan mengurangkan haus pada alat. Beritahu pembekal muka mana yang boleh dilihat, kerana mereka akan cuba meletakkan garis perpisahan di pinggir tersembunyi atau langkah semula jadi dalam reka bentuk.
Toleransi dan pengecutan
Panduan am untuk tuangan vakum sering menyebut toleransi kira-kira tambah atau tolak 0.2 hingga 0.3 mm pada dimensi kecil, atau sekitar 0.3 peratus pada yang lebih besar, dengan beberapa variasi mengikut resin dan geometri. Pengecutan resin semasa penyembuhan dan pergerakan sedikit silikon kedua-duanya menyumbang. Atas sebab ini, ia membantu untuk menandakan hanya dimensi yang benar-benar kritikal pada lukisan. Jika permukaan gerek atau mengawan mesti memegang padanan yang lebih ketat, banyak pembekal akan memesinan ciri tersebut selepas tuang.
Kemasan permukaan dan tekstur
Permukaan tuangan mencerminkan tuan. Master yang digilap memberikan bahagian berkilat, dan master yang diletupkan manik atau bertekstur memberikan bahagian matte. Jika rupa akhir termasuk cat, pembekal biasanya akan mengampelas ringan dan menyapu cat primer dan warna. Oleh kerana Jiaheng menyediakan pengecatan dan rawatan permukaan lain dalam aliran kerja yang sama, padanan warna dan tahap gloss boleh dipersetujui semasa projek yang sama dan bukan melalui vendor kemasan yang berasingan.
| Ciri | Bimbingan praktikal | Sebab |
|---|---|---|
| Ketebalan dinding | Kekalkan ketebalan yang rata dan sederhana | Mengurangkan tanda sinki dan isian pendek |
| tulang rusuk | Lebih nipis daripada dinding bersebelahan | Hadkan tanda permukaan |
| Draf | Draf kecil pada muka menegak | Memudahkan pembongkaran, memanjangkan hayat acuan |
| Dimensi kritikal | Tandakan hanya yang penting | Memfokuskan pemeriksaan dan penamat |
| Tekstur | Bina ia menjadi tuan | Tekstur transfers directly to castings |
Malah dinding, draf yang munasabah dan senarai pendek dimensi kritikal menghilangkan kebanyakan masalah yang dilihat dalam lakonan pertama.
Kawalan Kualiti dan Kemasan untuk Bahagian Cast
Pembekal tuangan vakum yang boleh dipercayai menyemak kualiti di beberapa titik, bukan sahaja pada akhirnya. Semakan terawal adalah tuan, kerana kecacatan di sana disalin ke dalam acuan dan setiap bahagian selepasnya. Pemeriksaan kedua berlaku selepas pemutus pertama, apabila pembekal membandingkan bahagian dengan lukisan dan mencari gelembung, isian pendek dan kilat. Semakan terakhir meliputi kumpulan yang telah siap.
- Pemeriksaan induk: dimensi, keadaan permukaan dan ketajaman ciri sebelum acuan dibuat.
- Semakan artikel pertama: tuangan pertama diukur dan diperiksa sebelum baki batch dituangkan.
- Pemerhatian dalam kelompok: ketekalan warna, pemeriksaan gelembung dan denyar yang boleh dilihat dipantau apabila bahagian keluar.
- Pemeriksaan akhir: dimensi kritikal, kesesuaian, kemasan dan pembungkusan disemak sebelum penghantaran.
Kemasan ialah bahagian pelakon sama ada kelihatan seperti prototaip atau kelihatan seperti produk. Pemangkasan menanggalkan pintu pagar dan bolong. Pengamplasan ringan membersihkan garis perpisahan. Lukisan menambah warna, kilauan atau tekstur, dan pelekat membenarkan dua warna pada satu bahagian. Untuk bahagian lutsinar, penggilap dan salutan jelas meningkatkan kejelasan. Pemasangan, cetakan pad, penandaan laser dan sisipan juga boleh diatur apabila sampel perlu berkelakuan seperti produk akhir.
Komunikasi sama pentingnya dengan ukuran. Jika anda melampirkan sampel rujukan, kod warna atau foto rupa yang anda cari, pasukan penamat mempunyai sesuatu yang konkrit untuk dipadankan. Ringkas bertulis pendek dengan sasaran penamat, wajah yang boleh dilihat dan dimensi kritikal mengurangkan peluang kerja semula.
Kualiti dalam tuangan vakum bermula pada induk dan berterusan melalui setiap tuang, jadi tanya pembekal cara mereka menyemak setiap peringkat.
Panduan Penyelenggaraan untuk Acuan Silikon dan Bahagian Tuang
Penyelenggaraan dalam tuangan vakum mempunyai dua sisi: menjaga alatan yang membuat bahagian, dan menjaga bahagian tersebut sebaik sahaja ia berada di tangan anda. Kedua-duanya menjejaskan konsistensi, terutamanya apabila anda merancang untuk menyusun semula.
Menjaga acuan silikon
Acuan silikon adalah alat yang boleh digunakan. Panduan industri am lazimnya memetik hayat kira-kira 15 hingga 25 tuangan, lebih pendek untuk perincian halus, ciri nipis atau resin yang agresif, dan kadangkala lebih lama untuk bentuk ringkas. Setiap tuangan mendedahkan silikon kepada haba dan sentuhan kimia, jadi tepi lembut dan butiran permukaan beransur pudar. Pengendalian yang baik memanjangkan hayat berguna tanpa mengubah acuan menjadi aset jangka panjang.
- Bersihkan rongga perlahan-lahan selepas setiap tuangan dan elakkan alat tajam yang boleh mencekik permukaan.
- Sapukan ejen pelepas yang sesuai dengan resin, dalam lapisan ringan yang rata, untuk memudahkan pembongkaran dan mengehadkan koyakan.
- Simpan acuan rata di tempat yang sejuk dan kering, jauh dari cahaya matahari langsung dan sumber haba.
- Pastikan kedua-dua bahagian sejajar apabila disimpan supaya rongga tidak merosot atau herot.
- Periksa garis pemisah dan ciri nipis sebelum setiap tuang dan tutup acuan apabila kilat atau koyakan meningkat.
Kekalkan tuan juga. Induk yang bersih dan dilabel dengan baik membolehkan pembekal membuat semula acuan apabila yang pertama haus, dan ia melindungi pelaburan yang anda buat dalam menyediakan permukaan. Jika master telah dicetak, simpannya dari kelembapan dan cahaya yang kuat supaya ia tidak meledingkan atau bertukar warna.
Menjaga bahagian siap
| Jenis resin | Penyimpanan dan pengendalian | Pembersihan |
|---|---|---|
| tegar seperti ABS | Simpan jauh dari pendedahan haba yang lama | Sabun dan air lembut, kain lembut |
| separa fleksibel seperti PP | Elakkan bengkok untuk tempoh yang lama | Sabun dan air yang lembut |
| macam getah | Jauhkan daripada minyak dan cahaya matahari | Kain lembap, tiada pelarut yang kuat |
| Telus | Balut untuk mengelakkan calar | Kain lembut tidak berbulu, pembersih lembut |
| Bahagian yang dicat | Elakkan menyusun tanpa padding | Kain lembut, tiada pad yang melelas |
Bahagian poliuretana tuang boleh menjadi sensitif kepada kelembapan, haba dan beberapa pelarut dari semasa ke semasa, terutamanya pada hari-hari awal selepas merobohkan. Membenarkan bahagian mengendap pada suhu bilik sebelum pemasangan atau pengecatan mengurangkan kemungkinan anjakan dimensi kecil. Untuk bahagian yang akan disimpan selama berbulan-bulan, pembungkusan pelindung dan persekitaran yang stabil membantu warna dan bentuk kekal sesuai dengan sampel yang diluluskan.
Anggap acuan sebagai alat jangka hayat pendek dan induk sebagai penjaga: kedua-duanya tentukan betapa boleh berulang kumpulan anda yang seterusnya.
Bekerja dengan Pengeluar dan Pembekal Tuangan Vakum
Hasil yang baik biasanya datang daripada menganggap pembekal sebagai rakan kongsi kejuruteraan dan bukannya mesin layan diri untuk alat ganti. Perbualan taklimat ringkas pada permulaan sering menjimatkan beberapa hari kemudian. Soalan ini membantu anda menilai sama ada pembekal pemutus vakum disediakan untuk melakukannya.
- Adakah anda membina induk di dalam rumah, dan teknologi manakah yang anda gunakan untuknya?
- Keluarga resin manakah yang tersedia, dan bolehkah anda berkongsi sifat tipikal untuk setiap satu?
- Berapa banyak tuangan yang anda rancang setiap acuan, dan bagaimana anda mengendalikan kuantiti yang lebih besar?
- Langkah penamat yang manakah, seperti mengecat, menggilap atau bertekstur, dikendalikan di satu tempat?
- Apakah yang anda periksa, dan apakah rekod yang boleh saya terima dengan penghantaran?
- Bagaimanakah perubahan reka bentuk dikendalikan sebaik sahaja induk diluluskan?
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. mendekati soalan ini sebagai pengilang OEM dan ODM. Pasukan reka bentuknya mengubah idea pelanggan menjadi reka bentuk produk yang praktikal dan menarik, dan keupayaannya termasuk pencetakan 3D dalam resin, nilon dan logam, pemesinan termaju, replikasi acuan silikon untuk pengeluaran kumpulan kecil yang cekap dan rawatan permukaan seperti mengecat. Oleh kerana langkah-langkah ini terletak pada satu platform, pelanggan boleh beralih daripada reka bentuk kepada sampel siap tanpa menerangkan semula projek kepada beberapa vendor.
Bagaimana untuk menyediakan siasatan yang berguna
- Model 3D dalam format neutral biasa, serta lukisan yang menyerlahkan dimensi kritikal.
- Kuantiti sasaran, keluarga resin yang anda fikirkan dan sebarang rujukan warna atau kemasan.
- Nota ringkas tentang cara bahagian itu akan digunakan: dipaparkan, dikendalikan, dipasang, dipanaskan atau dibengkokkan.
- Tetingkap penghantaran yang anda perlukan dan sama ada anda menjangkakan perubahan reka bentuk antara kelompok.
Siasatan lengkap membolehkan pembekal mencadangkan kaedah induk, resin dan pelan kemasan yang munasabah dalam jawapan pertama. Ia juga menandakan bahawa anda memahami bahagian itu, yang biasanya membawa kepada perbualan teknikal yang lebih berguna. Dari masa ke masa, pembekal yang menyimpan fail anda, sejarah acuan dan nota kemasan boleh menyusun semula dengan lebih pantas dan memastikan kumpulan konsisten, yang merupakan kelebihan senyap untuk bekerja dengan satu rakan kongsi jangka panjang.
Kongsi tujuan bahagian itu, bukan sahaja geometrinya, dan pembekal anda boleh mengesyorkan pelan resin, kemasan dan proses yang lebih baik.
Terokai Perkhidmatan Pengecoran Vakum Jiaheng
Jika anda sudah bersedia untuk beralih daripada model induk kepada kumpulan kecil bahagian seperti pengeluaran, anda boleh menyemak butiran perkhidmatan, pilihan bahan dan proses projek pada halaman khusus untuk Perkhidmatan Tuangan Vakum dari Jiaheng. Pasukan ini menyokong projek OEM dan ODM dan boleh memberi nasihat tentang penyediaan induk, pemilihan resin, kemasan dan perancangan kelompok pada satu platform.
Hantar fail 3D anda, kuantiti sasaran dan keperluan penamat untuk memulakan perbualan dengan pasukan Jiaheng.
Soalan Lazim Perkhidmatan Tuangan Vakum
Apakah perkhidmatan penuangan vakum?Pemutus vakum services are a small-batch manufacturing process in which a silicone mold is made from a master model and filled with two-part polyurethane resin under vacuum. The vacuum removes air so the resin reaches fine detail, and the cured parts have a surface and feel close to production plastic. A supplier typically also handles master preparation, finishing and inspection. |
Berapa bahagian yang boleh dihasilkan oleh satu acuan silikon?Panduan am selalunya memetik kira-kira 15 hingga 25 tuangan setiap acuan, dengan lebih sedikit untuk bahagian yang sangat terperinci atau berdinding nipis dan kadangkala lebih banyak untuk bentuk ringkas. Jika anda memerlukan kumpulan yang lebih besar, pembekal boleh membuat acuan tambahan dan tuang secara selari. Kiraan tepat bergantung pada geometri, resin dan pengendalian. |
Apakah perbezaan antara pemutus vakum dan percetakan 3D?Percetakan 3D builds a part layer by layer directly from a digital file and suits single concept models and complex geometry. Vacuum casting copies a master into a mold and suits small batches that need smoother surfaces and a wider choice of production-like resins. Many projects use printing for the master and vacuum casting for the batch. |
Bilakah saya harus memilih tuangan vakum dan bukannya pengacuan suntikan?Pilih tuangan vakum apabila anda memerlukan kira-kira 10 hingga 30 bahagian dengan cepat, reka bentuk mungkin masih berubah dan anda masih belum mahu menggunakan alat yang keras. Pengacuan suntikan biasanya merupakan laluan yang lebih baik apabila kuantiti mencecah ratusan atau ribuan dan apabila anda memerlukan sifat termoplastik pengeluaran yang tepat. |
Apakah toleransi yang boleh saya harapkan daripada bahagian tuangan vakum?Panduan umum menyebut kira-kira tambah atau tolak 0.2 hingga 0.3 mm pada dimensi kecil, dengan bahagian yang lebih besar menunjukkan variasi yang lebih besar secara berkadar. Pengecutan resin dan pergerakan acuan memainkan peranan. Jika sesuatu ciri memerlukan padanan yang lebih ketat, pembekal boleh memeskannya selepas tuang, jadi tandakan dimensi kritikal dengan jelas pada lukisan anda. |
Bahan manakah yang tersedia untuk tuangan vakum?Pilihan biasa termasuk resin tegar seperti ABS, resin separa fleksibel seperti PP, resin seperti getah dalam beberapa tahap kekerasan, resin lutsinar, resin suhu tinggi dan resin kalis api. Warna boleh berpigmen dalam resin atau digunakan dengan lukisan. Pembekal anda boleh mengesyorkan keluarga selepas mengetahui cara bahagian itu akan digunakan. |
Bolehkah bahagian tuangan vakum dicat atau bertekstur?ya. Bahagian tuangan menerima pengamplasan, penyebuan dan pengecatan, dan tekstur boleh dibina ke dalam induk supaya ia dipindahkan ke setiap tuangan. Percetakan pad, penandaan laser dan penggilap untuk bahagian yang jelas juga biasa. Setuju sasaran penamat sebelum induk dibuat supaya penyediaan permukaan sepadan dengan rupa akhir. |
Apakah yang perlu saya hantar untuk mendapatkan sebut harga tuangan vakum?Hantar model 3D, lukisan dengan dimensi kritikal, kuantiti sasaran, keluarga resin pilihan, rujukan warna atau kemasan dan tetingkap penghantaran anda. Nota ringkas tentang cara bahagian itu digunakan membantu jurutera memilih kaedah yang sesuai. Maklumat yang lebih lengkap mengurangkan bolak-balik dan mempercepatkan balasan pertama. |
Induk yang jelas, kemasan yang jelas dan kuantiti yang realistik ialah tiga input yang paling meningkatkan projek tuangan vakum.
-
 Perkhidmatan Percetakan 3D Resin Seperti ABS Kuning
-
 Perkhidmatan Percetakan 3D Resin Off-White
-
 Perkhidmatan Pencetakan 3D Bahan Bertetulang Gentian Karbon PAHT+CF Suhu Tinggi
-
 Perkhidmatan Percetakan 3D Bahan Bertetulang Gentian Karbon PPS+CF
-
 Perkhidmatan Percetakan 3D Bahan PLA Suhu Tinggi HT-PLA
-
 Perkhidmatan Pencetakan 3D Bahan FDM Standard (PLA, PETG, ABS)
Maklumat Hubungan
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
TAMBAH
-

Bangunan 7, No. 188, Seksyen Hongni Jalan Zha Wang, Mukim Danghu, Bandar Pinghu, Bandar Jiaxing, Wilayah Zhejiang, China
Hak Cipta © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Pengeluar Platform Pembuatan Pintar Bersepadu OEM/ODM
