- Perkhidmatan Percetakan 3D

- Perkhidmatan Pemesinan CNC

- Perkhidmatan Tuangan Vakum

- Perkhidmatan Kemasan Permukaan

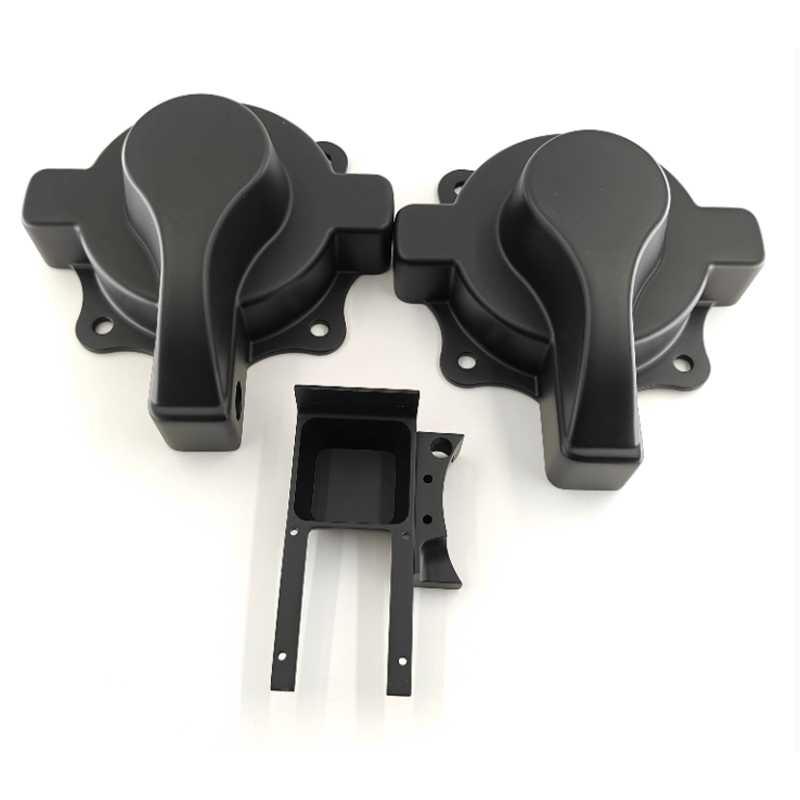
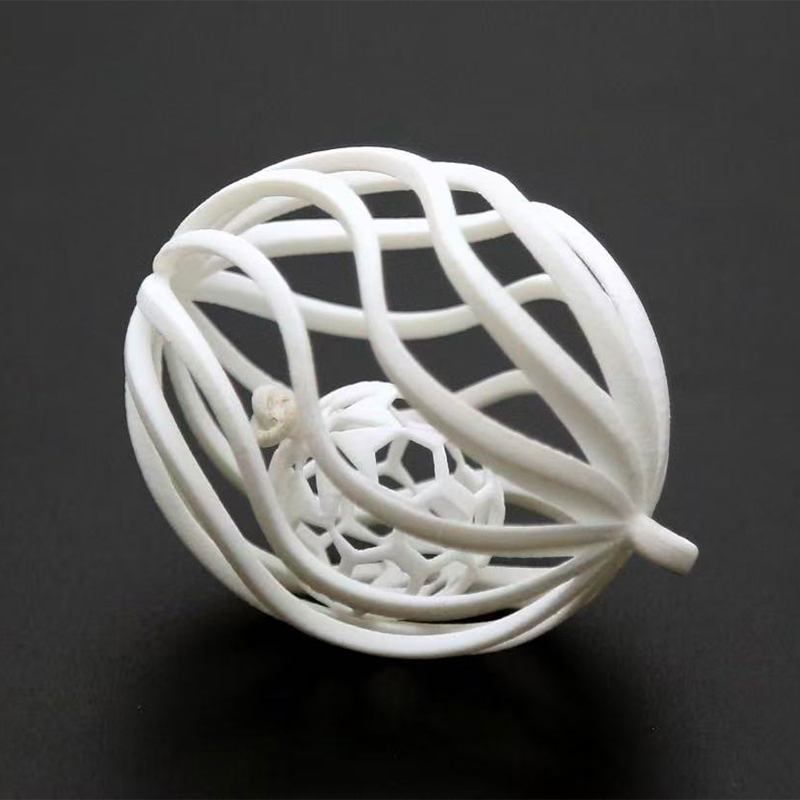
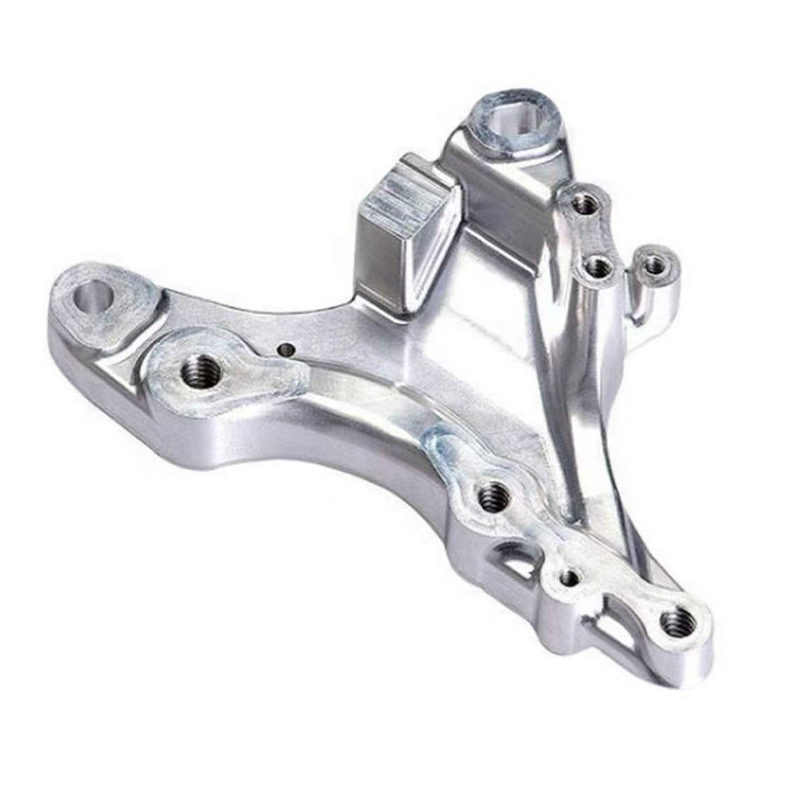
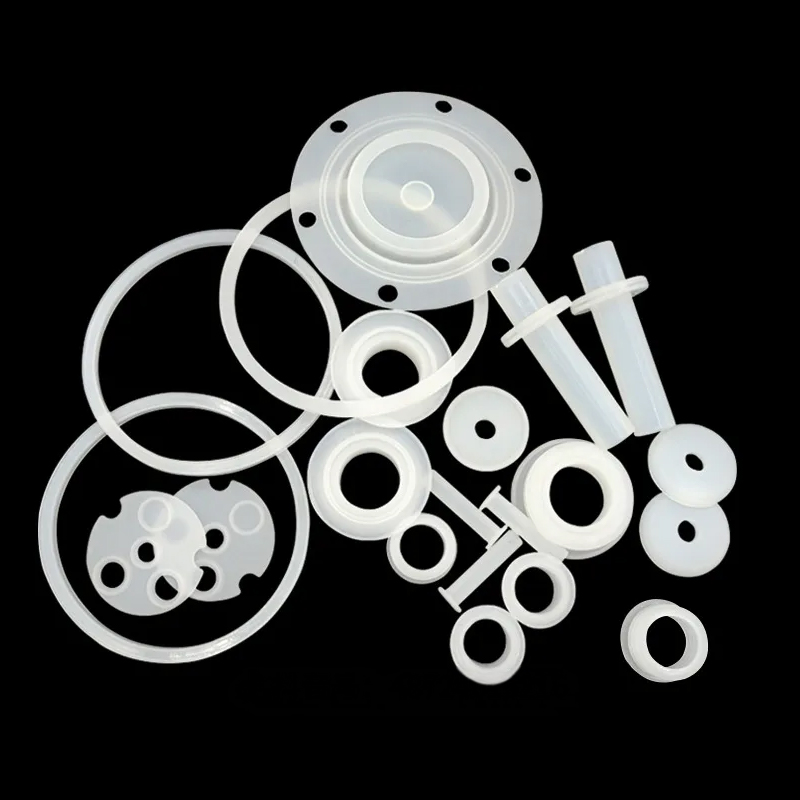
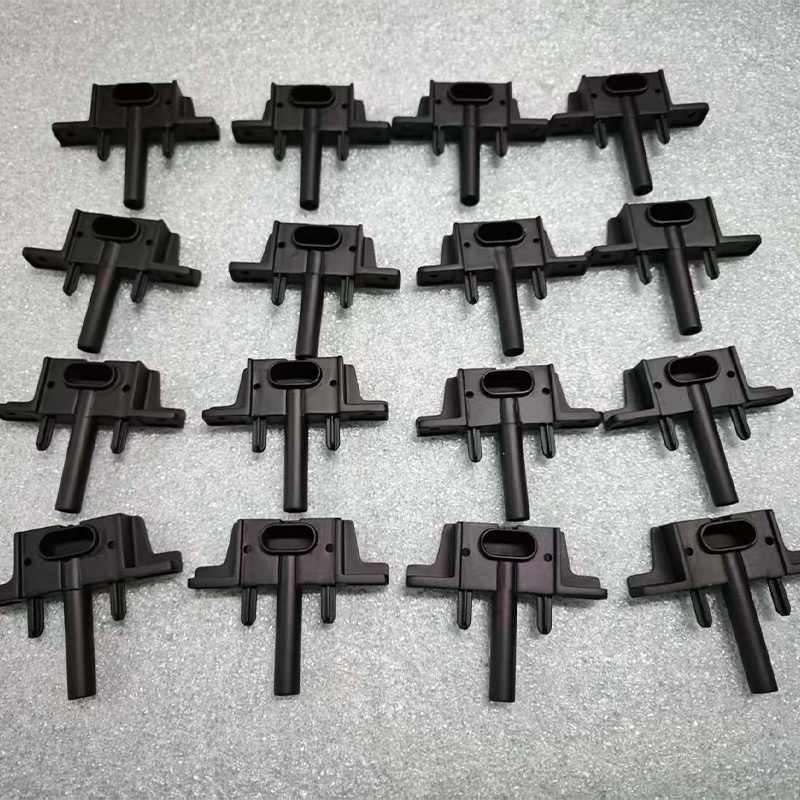
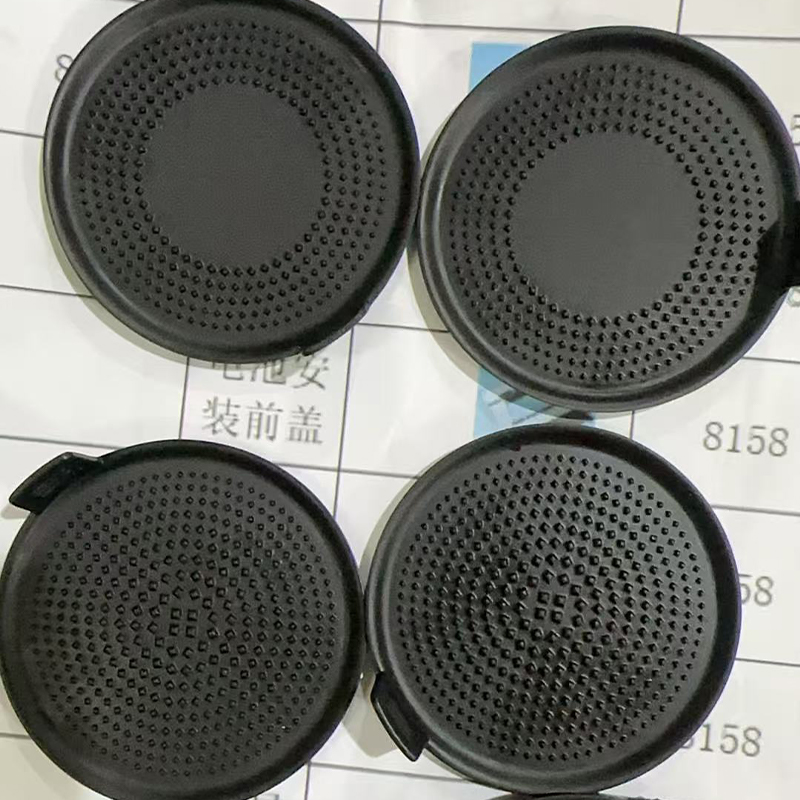
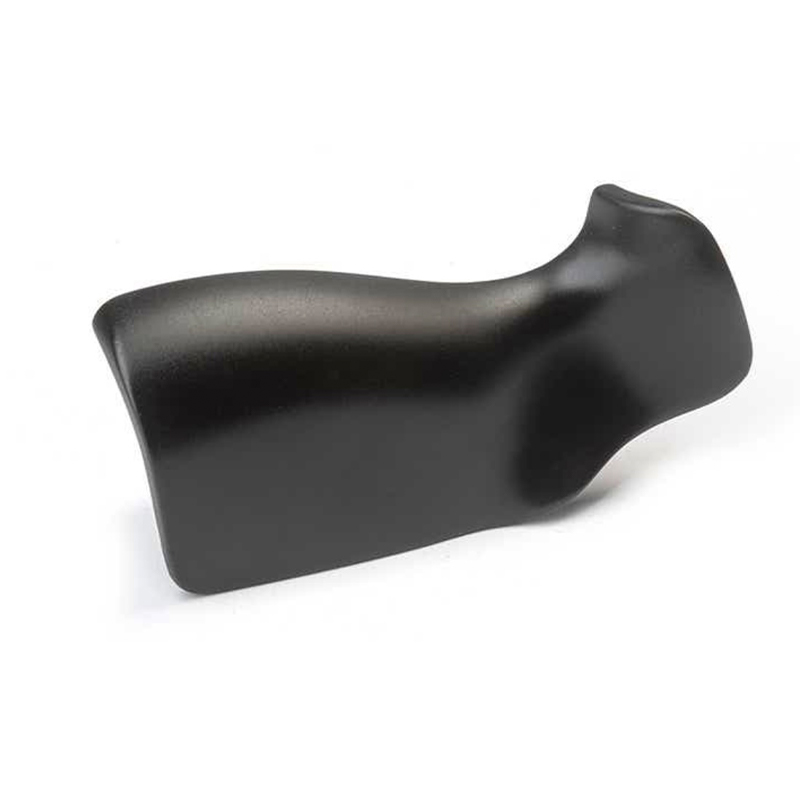
Cara Memilih Perkhidmatan Percetakan 3D untuk Prototaip dan Pengeluaran
Perkhidmatan Percetakan 3D : Jawapan Ringkas tentang Memilih Penyedia yang Tepat
Pembekal perkhidmatan pencetakan 3D yang betul ialah yang proses, bahan dan kemasannya sepadan dengan apa yang perlu dilakukan oleh bahagian anda, bukan yang mempunyai senarai mesin terpanjang. Dalam amalan, kebanyakan pembeli memilih antara empat laluan terbukti: resin SLA atau DLP untuk perincian halus dan permukaan licin, nilon SLS untuk bahagian berfungsi, logam SLM untuk bahagian yang kuat atau terdedah kepada haba dan plastik FDM untuk model peringkat awal yang besar. Mendapatkan perlawanan itu tepat pada permulaan menjimatkan lebih banyak masa daripada sebarang rundingan kemudian.
Inilah situasi yang sering kita lihat. Pasukan kejuruteraan mempunyai reka bentuk perumahan yang akan digunakan dalam pengacuan suntikan dalam masa tiga bulan. Mereka memerlukan sepuluh bahagian yang kelihatan seperti produk akhir untuk pameran perdagangan, dan dua puluh lagi yang boleh bertahan dalam ujian penurunan dan beberapa minggu pengendalian lapangan. Itu adalah dua pekerjaan yang berbeza. Menghantar kedua-duanya ke mesin yang sama biasanya menjejaskan penampilan atau kekuatan, manakala perkhidmatan pencetakan 3D yang baik membahagikan kerja: resin dan cat untuk sampel pertunjukan, nilon untuk ujian jatuh.
Logik yang sama digunakan apabila anda mencari pengeluar atau pembekal perkhidmatan percetakan 3D China. Rakan kongsi yang berkebolehan tidak hanya menerima fail anda dan tekan cetak. Mereka memeriksa ketebalan dinding, bertanya di mana bahagian itu akan digunakan, mencadangkan bahan yang lebih sesuai, dan memberitahu anda terlebih dahulu permukaan mana yang memerlukan pemesinan atau pengecatan. Perbualan itu adalah isyarat kualiti yang lebih kuat daripada mana-mana senarai peralatan.
Panduan ini ditulis untuk pereka produk, jurutera dan pasukan penyumberan yang memesan prototaip, jig, kelompok kecil dan bahagian penggunaan akhir. Ia merangkumi topik berikut:
- Jenis utama perkhidmatan pencetakan 3D tersuai dan perkara yang dilakukan dengan baik oleh setiap satu
- Cara kerja bergerak dari fail digital ke bahagian siap
- Bagaimana untuk memilih antara bahan resin, nilon dan logam
- Apabila pemesinan CNC atau replikasi acuan silikon adalah lebih sesuai
- Bagaimana untuk membandingkan pembekal perkhidmatan pencetakan 3D komersial pada perkara yang penting
- Bagaimana untuk menjaga bahagian bercetak selepas penghantaran
Mulakan dengan apa yang bahagian mesti lakukan, kemudian pilih proses; membalikkan susunan itu ialah punca kerja semula yang paling biasa.
Jenis Biasa Perkhidmatan Percetakan 3D dan Ciri-cirinya
ISO/ASTM 52900, piawaian yang mentakrifkan istilah pembuatan aditif, mengumpulkan teknologi kepada tujuh keluarga proses. Perkhidmatan pencetakan 3D komersial kebanyakannya membina tawaran mereka pada tiga daripadanya: pempolimeran vat (SLA dan DLP), gabungan katil serbuk (SLS dan SLM) dan penyemperitan bahan (FDM). Tatal melalui kad di bawah untuk melihat bagaimana setiap satu berkelakuan dalam projek sebenar.
-
resin SLA
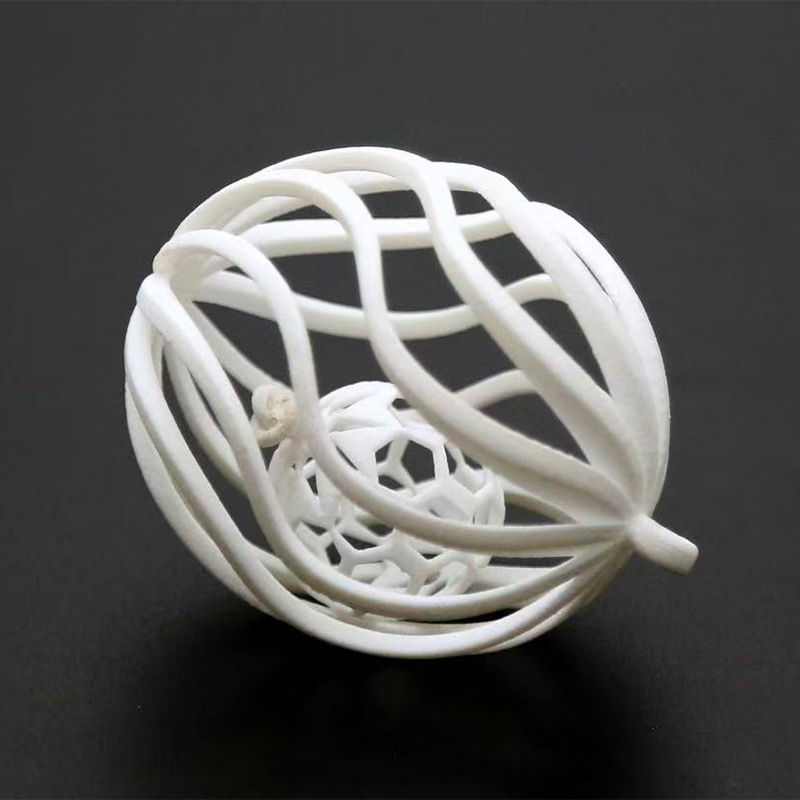
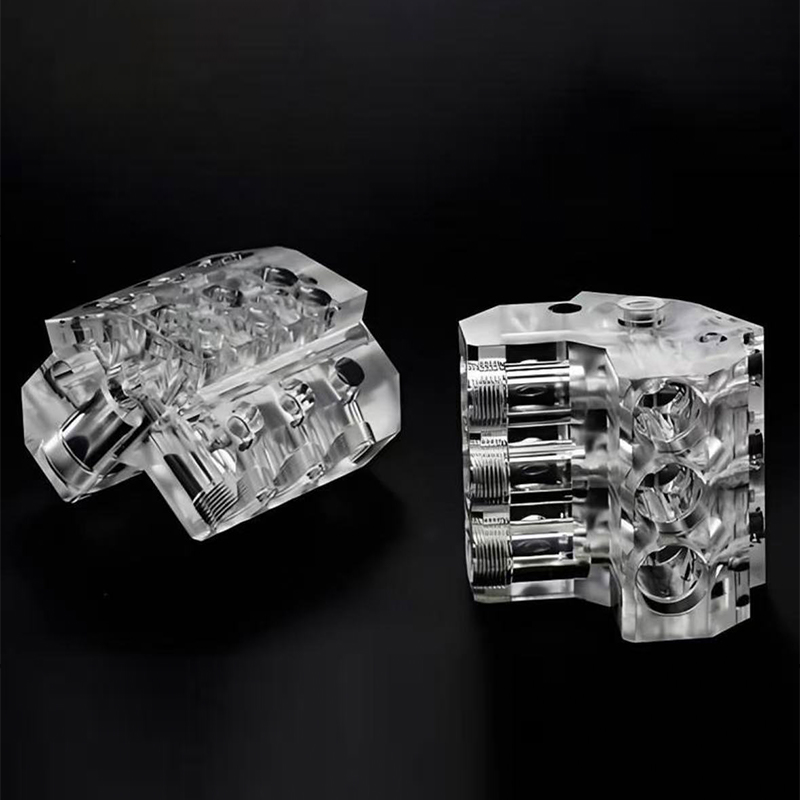
Laser UV menyembuhkan resin cecair lapisan demi lapisan. Ia kuat pada ciri halus, tepi tajam dan permukaan licin.
Kegunaan biasa: model penampilan, corak induk, bahagian yang jelas dan perumah kecil.
Perhatikan: kerapuhan dalam beberapa resin dan perlahan menguning di bawah pendedahan UV yang lama.
-
resin DLP
Projektor menyembuhkan keseluruhan lapisan sekaligus, jadi masa binaan kekal stabil walaupun dengan banyak bahagian kecil pada satu pinggan.
Kegunaan biasa: bahagian terperinci kecil, penyambung, komponen kecil dan kelompok corak.
Perhatikan: kawasan binaan yang lebih kecil daripada kebanyakan mesin berasaskan laser.
-
SLS nilon
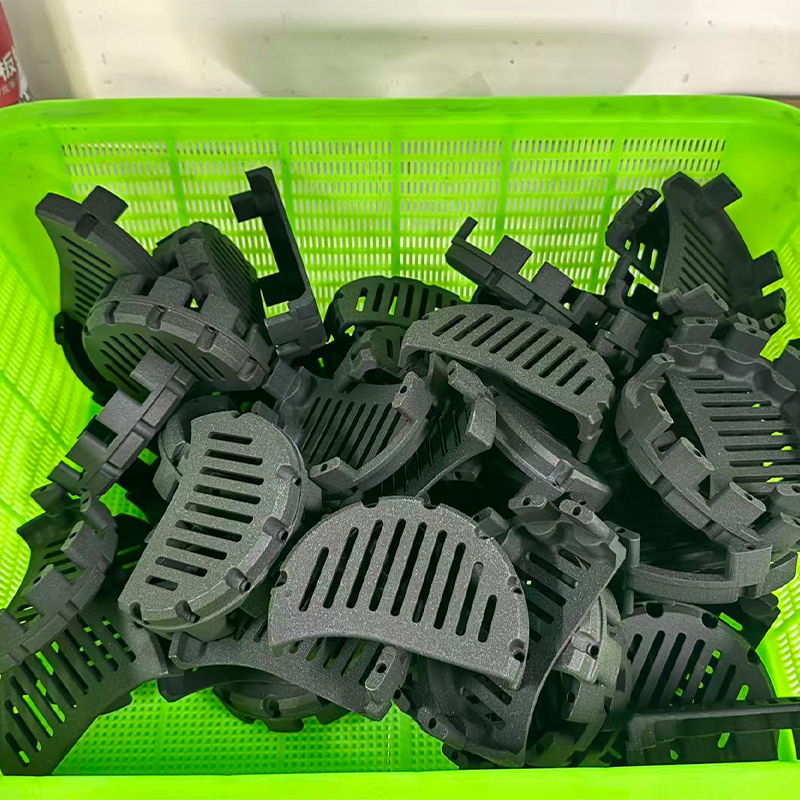
Serbuk nilon sinter laser. Serbuk sekeliling menyokong bahagian itu, jadi bentuk yang kompleks dan pemasangan bergerak adalah praktikal.
Kegunaan biasa: pasang snap, perumah, saluran, prototaip berfungsi dan bahagian guna akhir jangka pendek.
Perhatikan: permukaan berbutir melainkan bahagian itu dicelup, diletupkan atau dilicinkan.
-
logam SLM
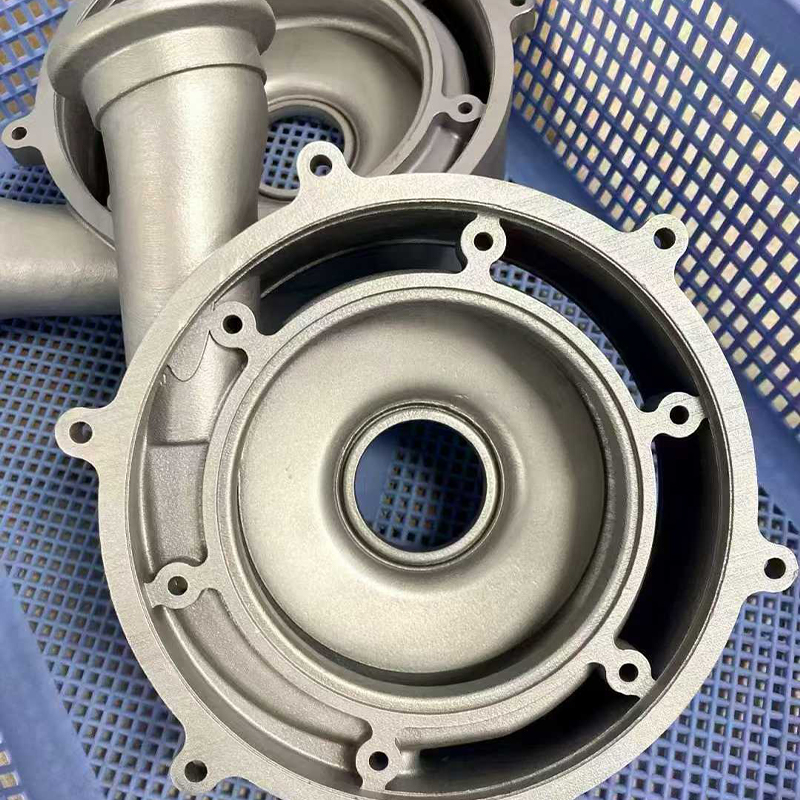
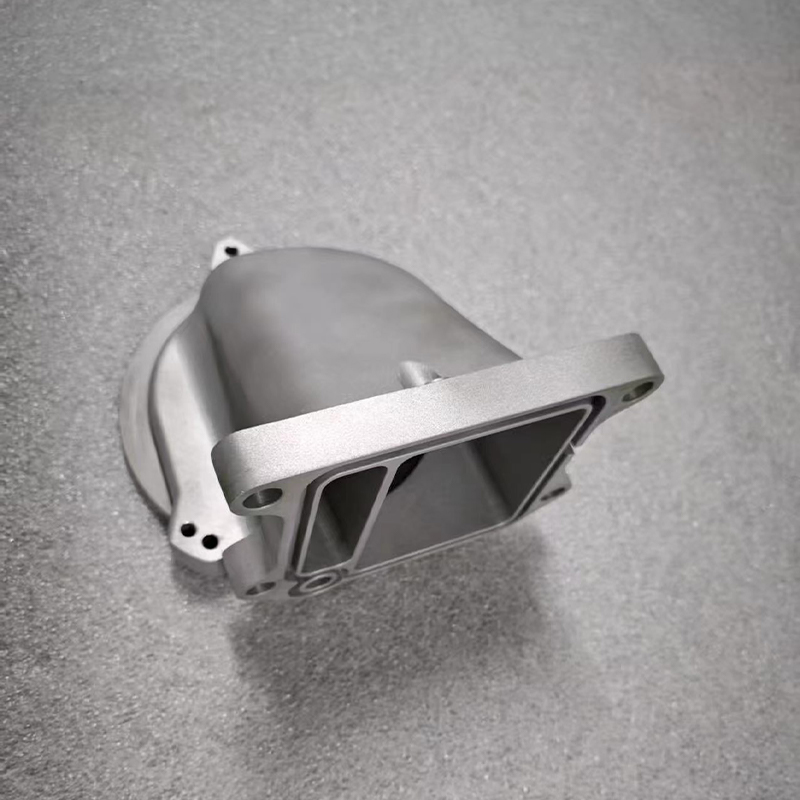
Laser mencairkan serbuk logam sepenuhnya dalam suasana perlindungan, menghasilkan bahagian padat dalam aloi aluminium, keluli tahan karat dan titanium.
Kegunaan biasa: kurungan, manifold, struktur ringan dan komponen terdedah kepada haba.
Perhatikan: sokongan, tekanan sisa dan keperluan untuk memesin muka kritikal.
-
plastik FDM
Muncung yang dipanaskan meletakkan filamen termoplastik. Ia sesuai dengan bahagian besar dan model peringkat awal.
Kegunaan biasa: lekapan, mockup besar dan kandang ringkas.
Perhatikan: garisan lapisan yang kelihatan dan kekuatan yang lebih rendah antara lapisan.
Jadual rujukan cepat
| Proses | Bahan biasa | Paling sesuai | Had utama |
|---|---|---|---|
| SLA | damar standard, lasak, jernih dan bersuhu tinggi | Model penampilan dan perincian halus | Sesetengah resin rapuh; Penuaan UV dari masa ke masa |
| DLP | Resin fotopolimer | Bahagian terperinci kecil dalam kelompok | Kawasan binaan yang lebih kecil |
| SLS | PA12 nilon dan nilon terisi | Bahagian berfungsi, geometri kompleks | Permukaan binaan berbutir |
| SLM | aluminium AlSi10Mg, keluli tahan karat 316L, aloi titanium | Bahagian yang kuat, ringan, tahan panas | Menyokong, melegakan tekanan, menyelesaikan kerja |
| FDM | ABS, PETG, PC dan termoplastik yang serupa | Model dan lekapan yang besar | Garis lapisan, kekuatan arah |
Ramai pembeli meminta perkhidmatan pencetakan 3D tersuai tunggal dan mengharapkan satu jawapan. Pada hakikatnya, pembekal perkhidmatan pencetakan 3D yang berpengalaman sering menggabungkan laluan dalam satu projek. Penutup lampu mungkin dicetak dalam resin SLA untuk cangkerang yang boleh dilihat, dalam nilon SLS untuk pendakap dalaman, dan kemudiannya dihasilkan semula dalam kelompok kecil melalui acuan silikon setelah reka bentuk dibekukan. Berfikir dalam laluan dan bukannya dalam satu mesin memberi anda lebih banyak pilihan dan lebih sedikit kejutan.
Carta di bawah membandingkan lima laluan pada lima kualiti yang paling kerap ditimbulkan oleh pembeli. Sel yang lebih gelap bermakna hasil yang lebih kukuh berbanding dengan empat laluan lain, jadi bacalah ia sebagai pemeringkatan dan bukannya ukuran.
Peta haba menunjukkan mengapa tiada proses tunggal memenangi setiap kategori. SLA dan DLP mendahului pada perincian dan kemasan permukaan, itulah sebabnya ia adalah titik permulaan biasa untuk model penampilan dan corak induk yang kemudiannya akan dicat atau disalin dalam silikon. SLS nilon dan plumbum logam SLM pada kekuatan, dan SLM menambah rintangan haba tertinggi, yang penting untuk kurungan dan komponen berhampiran motor atau laluan ekzos.
FDM berada pada kedudukan tertinggi pada saiz binaan, jadi ia kekal berguna untuk lekapan besar dan mockup awal di mana kualiti permukaan adalah kedua. Bagi pengeluar yang menawarkan cetakan resin, nilon dan logam bersama pemesinan dan pengecatan, jadual jenis ini menjadi panduan laluan praktikal: setiap bahagian dihantar ke proses yang sesuai dengan keperluan utamanya, dan jurang yang tinggal ditutup dengan kemasan. Jika bahagian anda memerlukan dua atau tiga daripada kualiti ini sekaligus, harapkan laluan gabungan dan bukannya pencetak tunggal.
Setiap proses adalah paling kuat di kawasan yang berbeza, jadi padankan proses yang meliputi keperluan utama anda dan tutup yang lain dengan kemasan.
Cara Perkhidmatan Percetakan 3D Perindustrian Berfungsi dari Fail ke Bahagian Selesai
Memahami aliran kerja membantu anda meramalkan punca kelewatan dan isu kualiti. Kebanyakan perkhidmatan percetakan 3D industri mengikut enam langkah yang sama, walaupun mesin berbeza.
- Semakan fail. Jurutera menyemak STEP, STL atau model 3D serupa anda untuk dinding nipis, rongga tertutup, muka dan unit yang hilang. Semakan yang baik menunjukkan masalah sebelum mencetak, bukan selepasnya.
- Pilihan proses dan orientasi. Bahagian itu diberikan proses dan orientasi binaan. Orientasi mempengaruhi kualiti permukaan, arah kekuatan, bilangan sokongan dan masa cetakan.
- Mencetak. Mesin membina bahagian lapisan demi lapisan. Ketebalan lapisan biasanya berjulat daripada kira-kira 0.025 mm pada mesin resin halus hingga 0.2 mm atau lebih pada peralatan FDM.
- Pembersihan dan penyingkiran sokongan. Bahagian resin dibasuh dan UV selepas sembuh. Bahagian nilon dinyah serbuk. Bahagian logam dirawat haba jika perlu dan dipotong dari plat binaan, dan penyokong ditanggalkan.
- Pasca pemprosesan dan penamat. Mengempelas, meletup, mewarna, menyebu, mengecat, mengetuk benang atau memesin muka kritikal ditambah mengikut lukisan.
- Pemeriksaan dan pembungkusan. Dimensi utama diperiksa, permukaan diperiksa dan bahagiannya dibungkus supaya ciri halus tidak rosak semasa transit.
Perhatikan bahawa mencetak itu sendiri hanyalah satu langkah. Pembeli yang menilai pembekal hanya dengan kiraan pencetak sering terlepas pandang berapa banyak kualiti akhir datang dari langkah empat dan lima. Kami kembali kepada perkara ini dalam bahagian pasca pemprosesan.
Butiran reka bentuk yang mengubah hasilnya
Keputusan reka bentuk kecil sering memutuskan sama ada bahagian bercetak berfungsi. Jadual di bawah menyenaraikan panduan permulaan yang digunakan oleh banyak pembekal perkhidmatan semasa menyemak fail. Had tepat bergantung pada mesin, bahan dan saiz bahagian, jadi anggap ini sebagai permulaan perbualan dan bukannya peraturan tetap.
| Ciri reka bentuk | Resin (SLA, DLP) | Nilon (SLS) | Logam (SLM) | Plastik (FDM) |
|---|---|---|---|---|
| Ketebalan dinding minimum | Kira-kira 0.6 hingga 1.0 mm | Kira-kira 0.8 hingga 1.0 mm | Kira-kira 0.5 hingga 1.0 mm | Kira-kira 1.0 hingga 1.5 mm |
| Menyokong | Diperlukan untuk tidak terjual, boleh meninggalkan kesan sentuhan | Tidak diperlukan, serbuk menyokong bahagian tersebut | Diperlukan untuk overhang dan kawalan haba | Diperlukan untuk overhang yang curam |
| Bahan terperangkap | Tambah lubang saliran untuk resin cecair | Tambah lubang keluar untuk bedak tabur | Tambah lubang keluar untuk bedak tabur | Jarang jadi isu |
| Benang dan lubang ketat | Ketik atau tambah sisipan selepas mencetak | Ketik atau tambah sisipan selepas mencetak | Mesin selepas mencetak | Gunakan sisipan untuk pemasangan berulang |
Dua tabiat menyelamatkan paling banyak masalah. Mula-mula, tandakan muka yang berfungsi, seperti tempat duduk galas, permukaan pengedap dan muka mengawan, supaya pembekal boleh merancang pemesinan atau reaming pada muka tersebut sahaja. Kedua, elakkan mereka bentuk rongga tertutup sepenuhnya melainkan anda menambah lubang untuk mengeluarkan serbuk atau damar; bahagian berongga yang tidak boleh dikosongkan sama ada akan ditolak atau tiba lebih berat dan lemah daripada yang dimaksudkan.
Pencetakan ialah satu langkah dalam rantaian enam langkah, dan pilihan reka bentuk yang dibuat sebelum lapisan pertama menentukan kebanyakan perkara yang berlaku selepasnya.
Bahan untuk Perkhidmatan Percetakan 3D Tersuai: Resin, Nilon dan Logam
Pilihan bahan memacu kekuatan, penampilan, toleransi haba dan cara bahagian itu menua. Perkhidmatan pencetakan 3D tersuai seharusnya dapat menjelaskan sebab ia mengesyorkan satu bahan berbanding bahan lain secara jelas, dipautkan kepada kes penggunaan anda. Dua lajur di bawah membahagikan pilihan kepada polimer dan logam.
Polimer: resin, nilon dan plastik
| Logam untuk percetakan SLM
|
Pemilihan bahan sepintas lalu
| bahan | Penggunaan biasa | kekuatan | Had |
|---|---|---|---|
| Damar yang keras | Paparkan model, semakan bentuk dan kesesuaian | baiklah detail, smooth surface | Boleh menjadi rapuh dengan usia atau UV |
| nilon PA12 | Snap fit, perumah, saluran | Tahan lama, tingkah laku keletihan yang baik | Menyerap kelembapan perlahan-lahan |
| AlSi10Mg aluminium | Kurungan cahaya, sink haba | Berat rendah, kekonduksian haba | Memerlukan pelepasan tekanan, penamat |
| Keluli tahan karat 316L | Bahagian bendalir, bahagian terdedah kakisan | Rintangan kakisan, keliatan | Lebih berat, lebih lambat untuk diselesaikan |
| Aloi titanium | Bahagian struktur ringan | kekuatan-to-weight ratio | Proses yang menuntut, masa memimpin yang lebih lama |
Soalan untuk diselesaikan sebelum anda memilih bahan
- Apakah suhu tertinggi bahagian itu akan melihat, dan untuk berapa lama?
- Adakah ia akan membawa beban sekali, berulang kali, atau hanya memegang bentuknya?
- Adakah ia akan bertemu dengan minyak, agen pembersih, air atau cahaya luar?
- Adakah ia perlu kelihatan seperti produk siap, atau hanya sesuai dan berfungsi?
- Berapa banyak keping yang anda perlukan sekarang, dan berapa banyak kemudian?
Menjawab lima soalan ini dalam pertanyaan anda biasanya memendekkan gelung petikan dengan pusingan penuh e-mel, kerana jurutera boleh mengesyorkan bahan tanpa meneka.
Suhu, beban, persekitaran dan rupa adalah empat fakta yang menentukan bahan; kongsikannya dalam mesej pertama anda.
Aplikasi dan Tempat Pemilihan untuk Perkhidmatan Percetakan 3D Perindustrian dan Komersial
Perkhidmatan pencetakan 3D perindustrian muncul dalam hampir setiap sektor pembuatan, tetapi sebab orang menggunakannya sangat konsisten: mereka memerlukan bahagian fizikal lebih cepat daripada yang dibenarkan oleh perkakas, atau mereka memerlukan bentuk yang sukar dibuat oleh kaedah lain. Dua lajur di bawah menghubungkan senario biasa dengan perkara yang penting apabila memilih pembekal untuk setiap satu.
Senario aplikasi biasa
| Titik pilihan untuk diperiksa
|
Perkhidmatan percetakan 3D berskala besar
Apabila pembeli mencari perkhidmatan percetakan 3D berskala besar, mereka biasanya bermaksud satu daripada dua perkara: satu bahagian yang melebihi volum binaan mesin standard, atau banyak bahagian sederhana yang diperlukan dalam satu kelompok. Kes pertama biasanya diselesaikan dengan membahagikan model kepada bahagian dengan ciri penjajaran seperti kekunci atau pin, mencetak bahagian, kemudian mengikat dan menamatkan jahitan supaya sambungan hilang di bawah cat. Kes kedua diselesaikan dengan memasang bahagian secara cekap dan dengan memilih proses, seperti nilon SLS, di mana banyak bahagian berkongsi satu binaan.
Tanya pembekal yang berpotensi bagaimana mereka mengendalikan jahitan dan kerataan pada bahagian terbelah. Jawapan yang jelas, sebaik-baiknya dengan contoh foto, memberitahu anda lebih daripada dimensi maksimum yang dinyatakan.
Kumpulan kecil dan pengeluaran jambatan
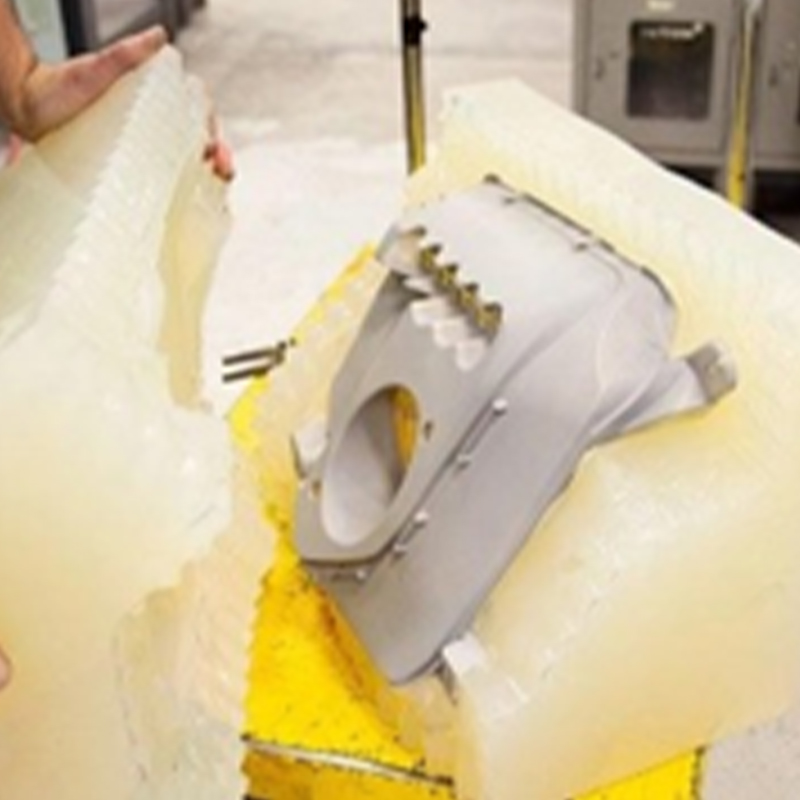
Satu lagi kegunaan yang semakin meningkat ialah pengeluaran jambatan, di mana bahagian bercetak atau tuang mengisi jurang antara prototaip dan pengeluaran besar-besaran. Jika acuan suntikan anda akan mengambil masa lapan hingga dua belas minggu untuk dibina, pembekal perkhidmatan percetakan 3D komersil boleh memastikan barisan perintis, percubaan lapangan atau pesanan pelanggan awal anda bergerak. Untuk bahagian penampilan, replikasi acuan silikon sering mengambil alih sebaik sahaja corak induk diluluskan, kerana satu acuan boleh menghasilkan sekumpulan kecil salinan yang konsisten. Memilih pembekal yang menawarkan percetakan dan replikasi mengelakkan pemindahan fail dan lukisan antara syarikat.
Pilih pembekal berdasarkan sejauh mana ia menyokong langkah seterusnya anda, bukan sahaja prototaip semasa.
Perbandingan Terperinci Perkhidmatan Percetakan 3D, Pemesinan CNC dan Replikasi Acuan Silikon
Banyak projek tidak memerlukan cetakan 3D sama sekali, dan pembekal yang jujur akan memberitahu anda. Jadual membandingkan tiga laluan paling biasa untuk prototaip dan kelompok kecil supaya anda boleh melihat di mana setiap satu sesuai.
| Faktor | Percetakan 3D | pemesinan CNC | Replikasi acuan silikon |
|---|---|---|---|
| Kuantiti biasa | Satu hingga beberapa dozen | Satu hingga beberapa ratus | Kira-kira 10 hingga 50 salinan, bergantung pada hayat acuan |
| Kebebasan geometri | Sangat tinggi, saluran dalaman dan kekisi mungkin | Terhad oleh akses alat | Mengikut corak induk |
| bahan choice | Resin, nilon, serbuk logam, termoplastik | Pelbagai jenis logam pepejal dan plastik | Resin poliuretana yang meniru plastik dan getah biasa |
| Permukaan as produced | Lapis garisan atau bijirin sehingga habis | Tanda alat, mudah untuk diperhalusi | Lancar, menyalin permukaan induk |
| Toleransi | Sederhana, bergantung kepada proses | Ketat pada ciri mesin | Sederhana, pengecutan mesti dipertimbangkan |
| Masa permulaan | Cepat, tiada perkakas | Cepat, lekapan diperlukan | Master dan acuan diperlukan terlebih dahulu |
| Terbaik untuk | Bentuk kompleks, lelaran awal | Toleransi yang ketat, kekuatan, bahagian logam | Kumpulan kecil yang serupa |
Ketepatan ialah faktor yang paling sering ditanya oleh pembeli, dan ia juga yang paling sering disalahfahamkan. Carta seterusnya menunjukkan toleransi kerja indikatif untuk setiap laluan pencetakan. Sila baca sebagai bantuan perancangan, kerana hasil sebenar bergantung pada saiz bahagian, geometri, orientasi dan penentukuran mesin.
Carta menunjukkan bahawa laluan resin terletak pada hujung yang ketat untuk ciri-ciri kecil, itulah sebabnya ia dipilih untuk penyambung, perumah halus dan corak yang sesuai. Logam SLM jatuh dalam jalur yang serupa untuk bahagian kecil, tetapi nombornya digunakan untuk ciri yang dicetak, dan lubang kritikal atau muka mengawan biasanya dimesin selepas itu untuk mencapai had yang lebih ketat.
Nilon SLS dan FDM menunjukkan nilai yang lebih luas kerana pengecutan serbuk, tingkah laku terma dan pemendapan lapisan semuanya menambah variasi, terutamanya pada bahagian yang panjang atau nipis. Bagi pembekal yang turut mengendalikan pemesinan CNC, perbezaan ini mudah diurus: badan bercetak menyediakan geometri, dan operasi pemesinan pendek menyelesaikan beberapa ciri yang memerlukan kawalan yang lebih ketat. Apabila anda menghantar lukisan, tandakan dimensi mana yang kritikal dan mana yang hanya rujukan, kerana ini membolehkan jurutera menggunakan usaha di mana ia penting.
Secara keseluruhan, peraturan praktikal adalah mudah. Gunakan percetakan apabila kerumitan atau kelajuan bentuk menjadi kekangan utama, pemesinan apabila toleransi atau bahan, dan replikasi silikon apabila anda memerlukan beberapa bahagian yang serupa daripada satu induk yang diluluskan.
Cetak untuk bentuk, mesin untuk toleransi, replika untuk kelompok kecil, dan gabungkannya apabila satu bahagian memerlukan lebih daripada satu kekuatan.
Pasca Pemprosesan dan Kemasan Permukaan: Di Mana Masa Lead Benar-Benar Pergi
Pembeli baharu sering terkejut bahawa bahagian yang dicetak semalaman boleh mengambil masa beberapa hari untuk dihantar. Sebabnya ialah penamat, bukan pencetakan, cenderung mengambil bahagian terbesar jadual untuk bahagian penampilan. Memahami perkara ini lebih awal membolehkan anda merancang pencapaian yang realistik dan mengelakkan tekanan saat akhir.
Laluan penamat biasa mengikut proses
- Bahagian resin: penyingkiran sokongan, pengamplasan, pengisi jika perlu, primer, lukisan warna dan lapisan jernih. Bahagian yang mesti lutsinar digilap dan disalut daripada dicat.
- Bahagian nilon: letupan manik untuk tekstur matte yang seragam, pencelupan untuk warna yang konsisten, dan pelicinan wap atau tumble apabila permukaan yang lebih sekata diperlukan.
- Bahagian logam: pelepasan tekanan, penyingkiran dari plat binaan, penyingkiran sokongan, pemesinan muka kritikal, letupan atau penggilap, dan anodisasi atau pempasifan pilihan.
- Bahagian FDM: mengampelas, mengisi dan mengecat untuk penampilan, atau kaedah pelicinan tanpa aseton yang sesuai dengan bahan.
Carta di bawah menunjukkan pembahagian indikatif masa utama untuk tiga projek biasa. Setiap bar menambah sehingga seratus peratus jadual untuk jenis projek itu, dan angka menggambarkan corak biasa dan bukannya peraturan tetap.
Prototaip visual resin menghabiskan bahagian terbesar jadualnya dalam penamat, kerana pengamplasan, penyebuan dan pengecatan mesti dilakukan secara berperingkat dengan masa pengeringan di antara mereka. Percetakan itu sendiri adalah bahagian yang sederhana, walaupun ramai pembeli menganggap ia mendominasi.
Bahagian nilon berfungsi membalikkan gambar: pencetakan dan nyah serbuk mengambil bahagian yang lebih besar, manakala kemasan lebih ringan kerana permukaan yang diletupkan atau dicelup selalunya boleh diterima. Untuk pendakap logam, pembersihan dan pemprosesan pasca, yang termasuk pelepasan tekanan, penyingkiran plat dan penyingkiran sokongan, menjadi blok terbesar, dan langkah penamat yang singkat akan menyusul.
Inilah sebabnya mengapa pembekal dengan pengecatan dan pemesinan di bawah satu bumbung mempunyai kelebihan praktikal untuk projek campuran. Lebih sedikit penyerahan mengurangkan masa menunggu antara langkah dan pasukan yang sama dapat melihat cara keputusan penamat mempengaruhi dimensi. Jika jadual anda padat, tanya pembekal peringkat mana yang mungkin paling lama untuk bahagian khusus anda, kemudian tentukan sama ada kemasan yang lebih ringkas akan memenuhi keperluan anda.
Rancang penamat ke dalam reka bentuk
Lukisan menambah lapisan salutan, selalunya beberapa ratus milimeter setiap lapisan, yang penting untuk pemasangan snap dan pemasangan yang ketat. Beritahu pembekal awal sama ada permukaan mengawan akan dicat, jadi model boleh dilaraskan atau permukaan itu boleh bertopeng. Perkara yang sama berlaku untuk anodisasi pada aluminium, di mana salutan tumbuh sedikit pada setiap muka dan boleh menjejaskan lubang kecil dan benang.
Kemasan, bukan pencetakan, sering menetapkan tarikh penghantaran untuk bahagian penampilan, jadi tentukan keperluan permukaan sebelum anda membuat pesanan.
Cara Menilai Pengeluar atau Pembekal Perkhidmatan Percetakan 3D China
Sumber daripada pengeluar perkhidmatan percetakan 3D China memberikan akses kepada pilihan bahan yang luas, kemahiran kemasan matang dan pemulihan yang responsif, tetapi kualiti dan komunikasi masih berbeza antara pembekal. Langkah-langkah di bawah menjadikan carian samar-samar untuk penyedia perkhidmatan pencetakan 3D menjadi perbandingan berstruktur.
Apa yang perlu dihantar dengan pertanyaan
- Model 3D dalam format STEP atau STL, dengan unit dinyatakan
- Lukisan 2D yang menandakan dimensi kritikal, benang dan muka mengawan
- Kuantiti sekarang dan jangkaan kuantiti kemudian
- Keutamaan bahan atau prestasi yang anda perlukan, seperti suhu dan beban
- Keperluan permukaan, seperti mentah, diletupkan, dicat atau digilap
- Tarikh penghantaran dan destinasi sasaran
Apa yang dilakukan oleh pembekal yang berkebolehan sebagai balasannya
- Membalas dengan soalan khusus tentang fungsi, bukan sahaja permintaan untuk fail
- Menunjukkan risiko reka bentuk, seperti dinding nipis atau serbuk terperangkap, sebelum pengeluaran
- Menerangkan apa yang boleh dicapai seperti yang dicetak dan apa yang memerlukan pemesinan
- Menghantar foto kemajuan dan hasil pemeriksaan untuk ciri kritikal
- Pek bahagian yang halus dan dicat dengan perlindungan yang sesuai untuk penghantaran antarabangsa
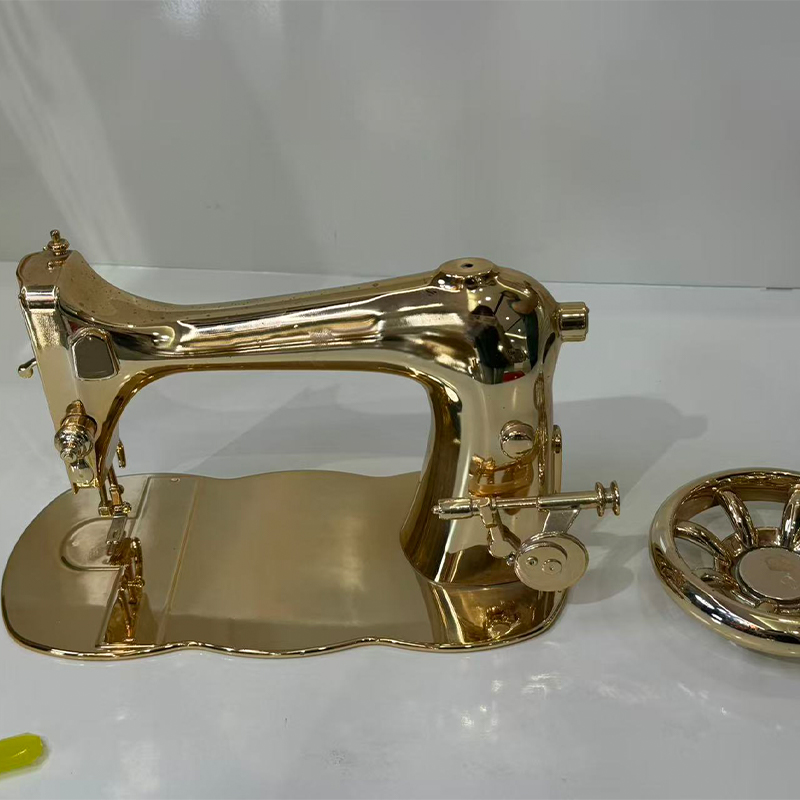
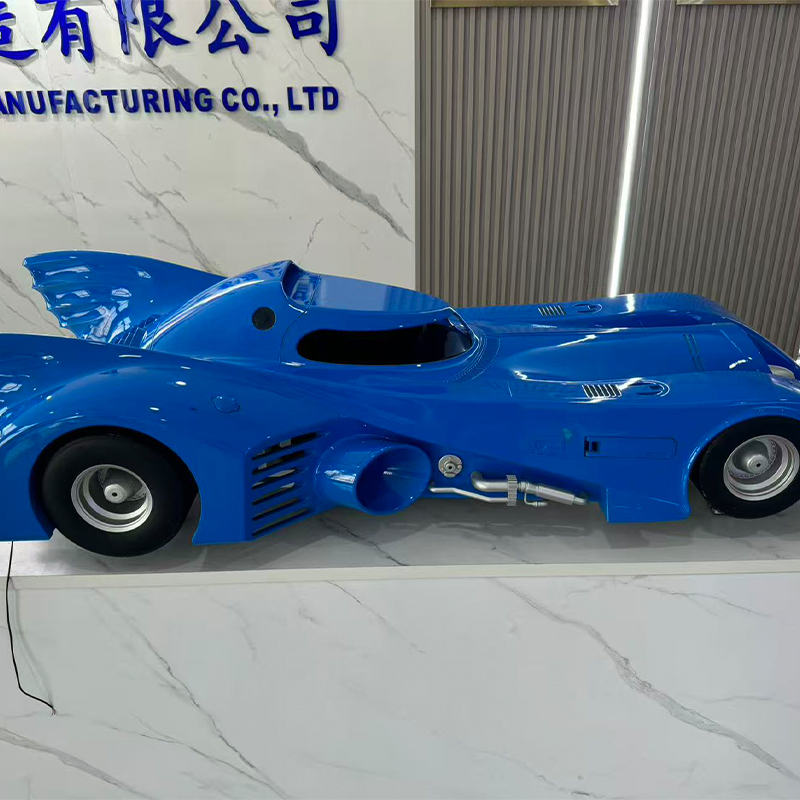
Satu contoh pendekatan sehenti ini ialah Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd., pembekal perkhidmatan percetakan 3D OEM dan ODM. Pasukan reka bentuknya mengubah idea pelanggan menjadi reka bentuk produk praktikal, dan kilang mencetak dalam resin, nilon dan logam, disokong oleh pemesinan termaju. Replikasi acuan silikon menyokong pengeluaran kumpulan kecil yang tepat, dan rawatan permukaan seperti mengecat menambah baik penampilan akhir. Mengekalkan reka bentuk, percetakan, replikasi dan kemasan pada satu platform bermakna pasukan yang sama mengikuti projek dari konsep kepada bahagian yang dihantar, yang mengurangkan penyerahan dan menjimatkan masa.
Ramai pembeli juga menggunakan kad skor mudah untuk membandingkan pembekal. Carta di bawah menunjukkan contoh wajaran yang boleh disesuaikan oleh pembeli, berdasarkan keutamaan perolehan biasa untuk prototaip dan kerja kelompok kecil berbanding sebarang statistik industri. Anggap peratusan sebagai titik permulaan dan alihkannya mengikut perkara yang paling diperlukan oleh projek anda.
Kesesuaian proses dan bahan menerima bahagian terbesar kerana pembekal yang tidak mempunyai teknologi yang betul tidak dapat menebusnya dengan kelajuan atau perkhidmatan. Kawalan kualiti dan masa utama dengan komunikasi mengikut berat yang sama, memandangkan penghantaran lewat atau tidak pasti boleh merosakkan jadual pembangunan sebagai ralat dimensi.
Pemprosesan pasca membawa lebih berat daripada jangkaan pembeli kali pertama, yang memaut kembali ke carta masa utama: keupayaan penamat mempengaruhi penampilan dan tarikh penghantaran. Maklum balas kejuruteraan mendapat bahagian yang lebih kecil tetapi bermakna, dan selalunya ia merupakan peramal terbaik tentang kelancaran projek itu, kerana pembekal yang bertanya soalan yang baik lebih awal biasanya mengelakkan kerja semula kemudian.
Anda boleh melaraskan pemberat ini untuk kes anda sendiri. Pasukan yang memesan satu bahagian logam mungkin meningkatkan pemeriksaan, manakala pasukan yang menyediakan sampel pameran perdagangan mungkin meningkatkan kemasan dan komunikasi. Walau apa pun beratnya, menjaringkan dua atau tiga pembekal pada helaian yang sama menjadikan perbandingan lebih objektif dan lebih mudah untuk dijelaskan kepada rakan sekerja.
Mulakan dengan pesanan sampel
Jika anda bekerja dengan pembekal baharu, pesanan sampel kecil adalah ujian yang paling boleh dipercayai. Pilih bahagian yang merangkumi ciri yang anda sayangi, seperti dinding nipis, lubang ketat dan permukaan yang dicat, dan nilaikan keputusan berdasarkan ketepatan dimensi, kualiti permukaan, pembungkusan dan sejauh mana jelas pembekal berkomunikasi. Satu sampel mengajar anda lebih banyak tentang rakan kongsi daripada mana-mana risalah.
Nilai pembekal berdasarkan soalan yang ditanya dan kemasan yang dikawalnya, kemudian sahkan dengan pesanan sampel yang kecil.
Penyelenggaraan dan Penjagaan Bahagian Bercetak 3D
Bahagian bercetak memerlukan kurang penjagaan daripada jangkaan ramai orang, tetapi tabiat yang betul memanjangkan hayat kerja mereka, terutamanya untuk resin dan nilon. Jadual meringkaskan perkara utama mengikut bahan.
| bahan | Penjagaan yang disyorkan | elakkan |
|---|---|---|
| Resin | Lap dengan kain lembut, simpan dari cahaya matahari langsung, pastikan permukaan yang dicat bebas daripada pelarut | Pendedahan luar yang lama, kesan mendadak dalam keadaan sejuk |
| nilon | Bersihkan dengan sabun lembut dan air, keringkan dengan teliti, simpan di tempat yang kering | Penyimpanan lembap yang berpanjangan, yang boleh mengubah kekakuan dan saiz sedikit |
| Aluminium | Pastikan kering, lap sisa, lindungi muka yang dimesin dengan lapisan minyak nipis jika disimpan lama | Sentuhan dengan garam atau pembersih alkali yang kuat |
| Keluli tahan karat | Bilas selepas terdedah kepada bahan kimia, bersihkan dengan pad tidak kasar | Bulu keluli, yang boleh meninggalkan zarah yang menyebabkan bintik karat |
| plastik FDM | Jauhkan daripada sumber haba, bersihkan dengan kain lembap | Beban yang menarik lapisan dan penyimpanan berhampiran permukaan panas |
Beberapa tabiat tambahan membantu. Periksa padanan snap dan sisipan berulir secara berkala, kerana pemasangan berulang memakainya terlebih dahulu. Jika lekapan atau jig digunakan setiap hari, simpan alat ganti atau semakan kedua supaya pengeluaran tidak berhenti apabila bahagian haus. Untuk bahagian yang dicat, sentuh cip lebih awal untuk menghentikan kelembapan daripada menjalar di bawah salutan. Akhir sekali, rekod bahan dan tarikh cetakan pada arkib lukisan anda, supaya pesanan ulangan boleh sepadan dengan asal dengan tepat.
Pastikan bahagian bercetak kering, bersih dan jauh daripada haba dan cahaya matahari yang kuat, dan simpan alat ganti untuk apa-apa yang digunakan setiap hari.
Soalan Lazim Mengenai Perkhidmatan Pencetakan 3D
S1: Apakah perkhidmatan percetakan 3D dan siapa yang menggunakannya?Percetakan 3D services are manufacturing services in which a supplier builds parts from your digital model using additive processes such as SLA, SLS, SLM and FDM, then finishes and inspects them. Product designers, equipment makers, automotive and electronics teams and sourcing departments use them for prototypes, fixtures, small batches and parts with complex shapes. Because no tooling is needed, you can move from file to part in days rather than weeks. |
S2: Proses pencetakan 3D manakah yang sesuai dengan prototaip berfungsi?SLS nilon is a common choice for functional prototypes because it offers durable, slightly flexible parts and needs no support structures, which allows snap fits and moving assemblies. For parts that face heat or higher loads, SLM metal is often considered. If the prototype must also look like a finished product, a supplier may print the functional version in nylon and the visual version in resin. |
S3: Sejauh manakah tepat perkhidmatan percetakan 3D perindustrian?Ketepatan bergantung pada proses, saiz bahagian, geometri dan orientasi. Proses resin secara amnya adalah yang paling tepat untuk ciri-ciri kecil, manakala nilon dan FDM menunjukkan variasi yang lebih luas. Untuk had ketat pada lubang, benang atau muka mengawan, pembekal biasanya mencetak dengan elaun yang kecil dan menyelesaikan ciri tersebut dengan pemesinan atau reaming. Menandakan dimensi kritikal pada lukisan anda membantu jurutera merancang ini dengan betul. |
S4: Bolehkah pengeluar perkhidmatan percetakan 3D mengendalikan bahagian yang besar?Ya, dalam kebanyakan kes. Bahagian yang lebih besar daripada volum binaan tunggal biasanya dibahagikan kepada bahagian dengan ciri penjajaran, dicetak, diikat dan siap supaya jahitan tersembunyi. Sebilangan besar bahagian sederhana boleh disarangkan bersama dalam satu binaan. Tanya pembekal untuk foto bahagian yang serupa atau bahagian besar, dan sahkan cara ia mengawal kerataan dan kualiti jahitan. |
S5: Berapa lamakah perkhidmatan percetakan 3D biasanya mengambil masa?Bahagian resin atau nilon ringkas selalunya boleh siap dalam beberapa hari bekerja, manakala bahagian penampilan yang dicat dan bahagian logam mengambil masa lebih lama kerana kemasan dan rawatan haba. Jadual bergantung pada saiz bahagian, kuantiti, bahan dan keperluan permukaan. Tanya pembekal anda peringkat mana yang mungkin mengambil masa paling lama untuk bahagian anda dan sama ada kemasan yang lebih ringkas boleh memendekkannya. |
S6: Bagaimanakah saya memilih antara percetakan 3D, pemesinan CNC dan replikasi acuan silikon?Pilih pencetakan 3D apabila kerumitan bentuk atau kelajuan paling penting, pemesinan CNC apabila toleransi ketat atau bahan pepejal tertentu diperlukan, dan replikasi acuan silikon apabila anda memerlukan beberapa bahagian serupa yang konsisten daripada satu induk yang diluluskan. Banyak projek menggunakan lebih daripada satu laluan. Pembekal yang menawarkan ketiga-tiga, bersama-sama dengan lukisan dan kemasan, boleh mengesyorkan gabungan yang sesuai dengan lukisan dan kuantiti anda. |
-
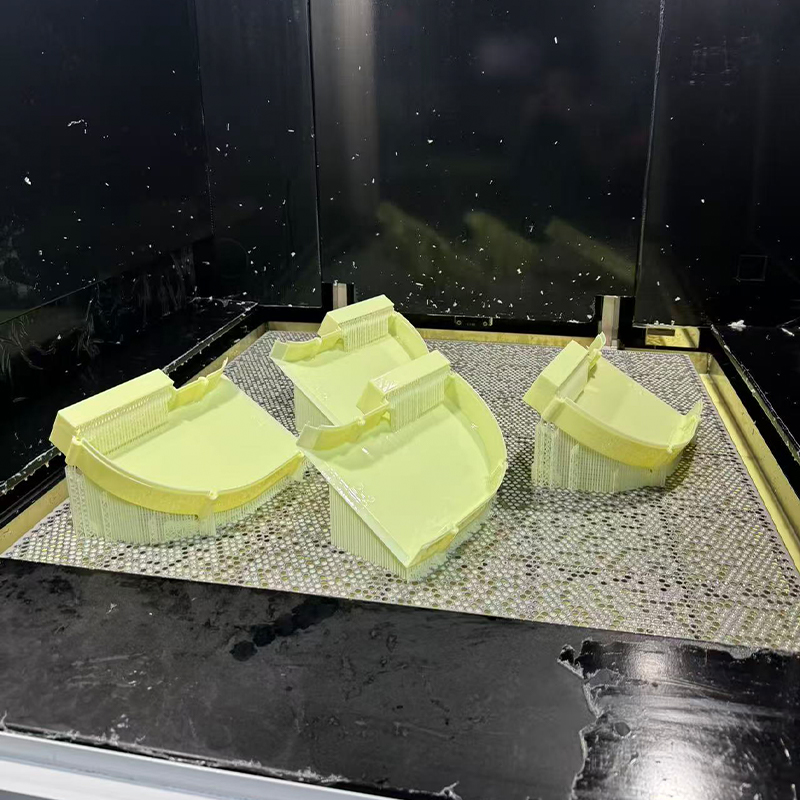 Perkhidmatan Percetakan 3D Resin Seperti ABS Kuning
-
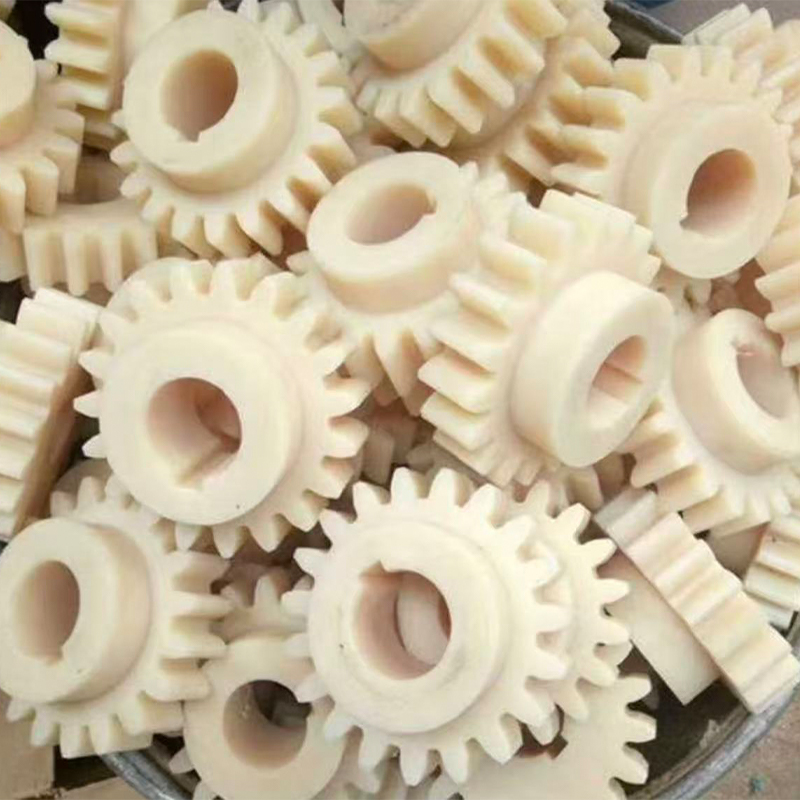 Perkhidmatan Percetakan 3D Nylon + Gentian Kaca
-
 Perkhidmatan Percetakan 3D Bahan Bertetulang Gentian Karbon PPS+CF
-
 Perkhidmatan Percetakan 3D Bahan PLA Suhu Tinggi HT-PLA
-
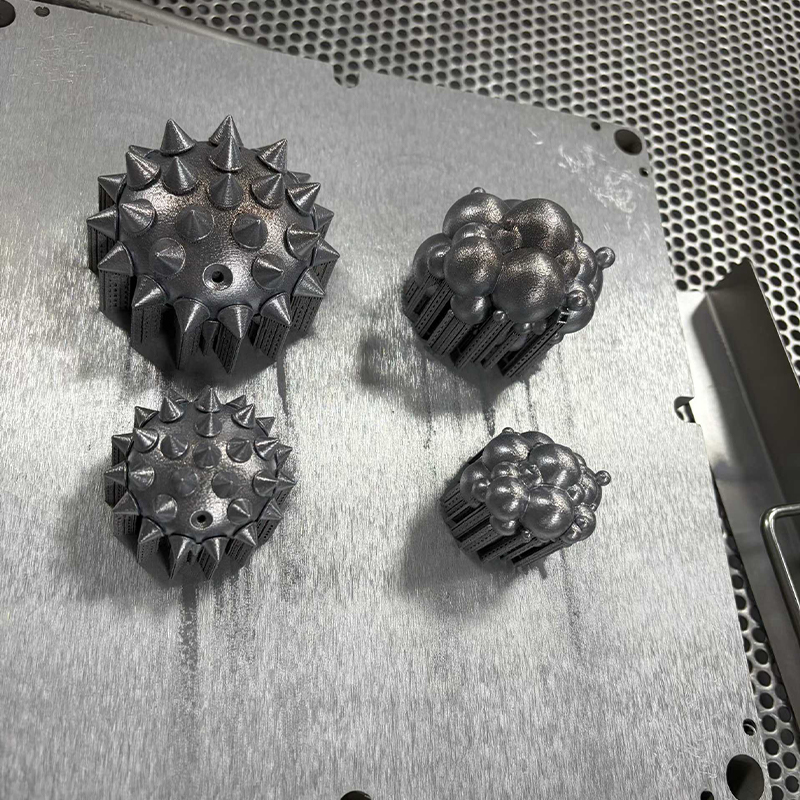 Perkhidmatan Percetakan 3D Keluli Alat H13 / S136
-
 Perkhidmatan Percetakan 3D Titanium Alloy Ti6Al4V
Maklumat Hubungan
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
TAMBAH
-

Bangunan 7, No. 188, Seksyen Hongni Jalan Zha Wang, Mukim Danghu, Bandar Pinghu, Bandar Jiaxing, Wilayah Zhejiang, China
Hak Cipta © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Pengeluar Platform Pembuatan Pintar Bersepadu OEM/ODM
