- Perkhidmatan Percetakan 3D

- Perkhidmatan Pemesinan CNC

- Perkhidmatan Tuangan Vakum

- Perkhidmatan Kemasan Permukaan

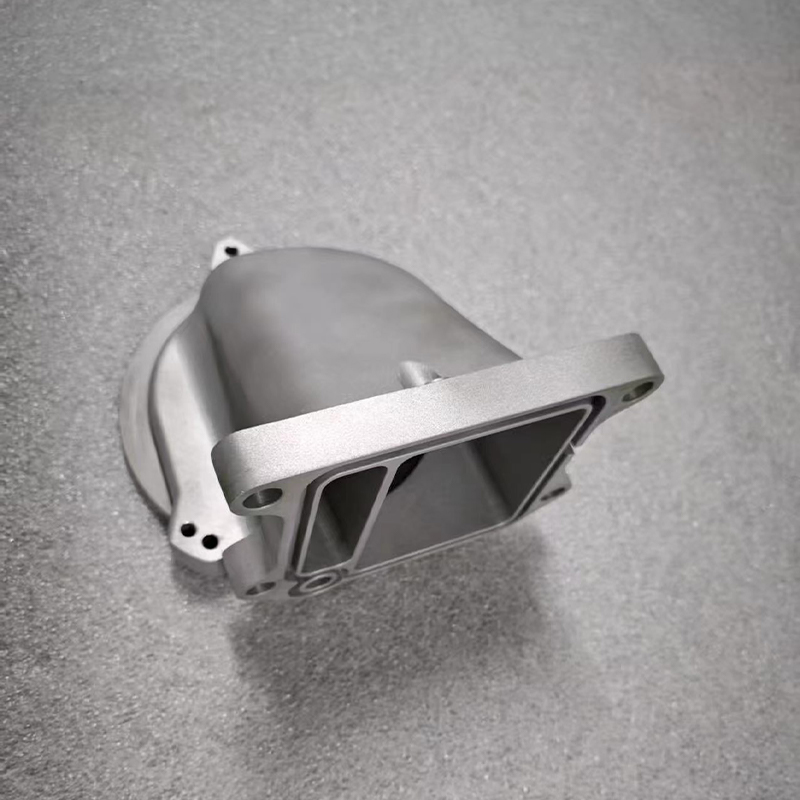
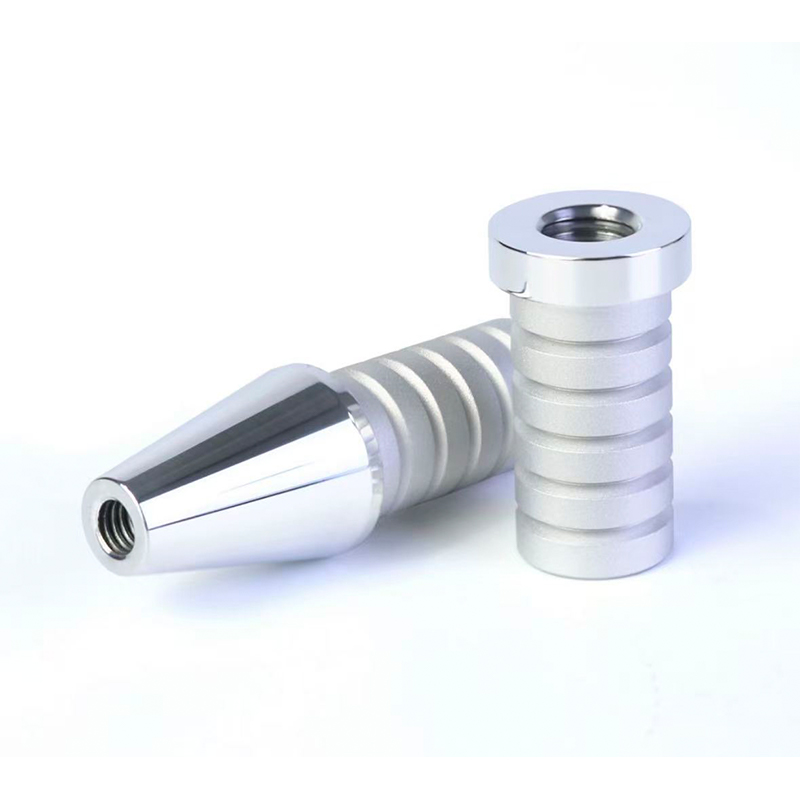
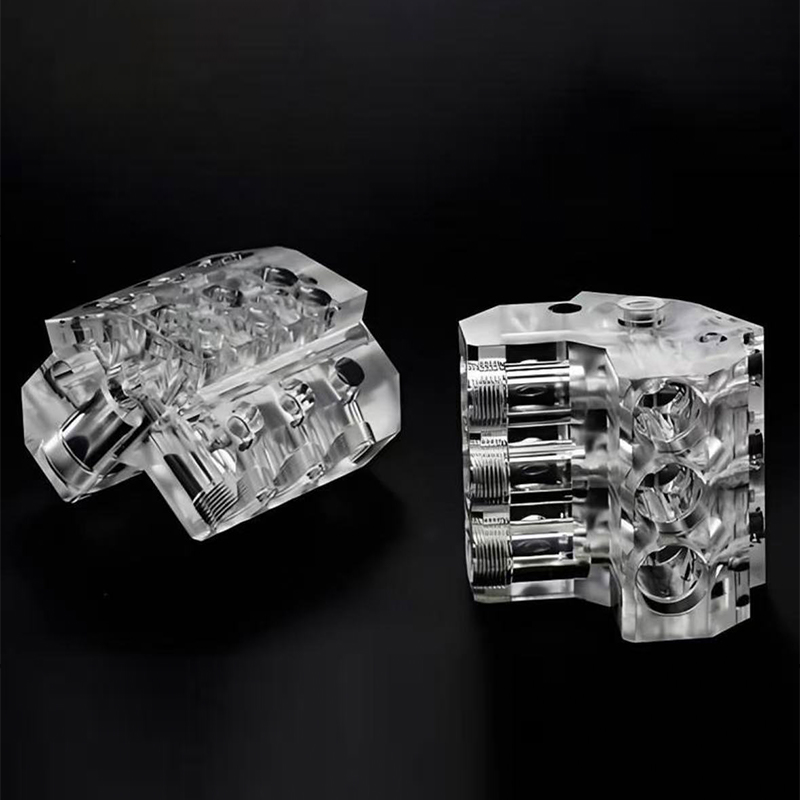
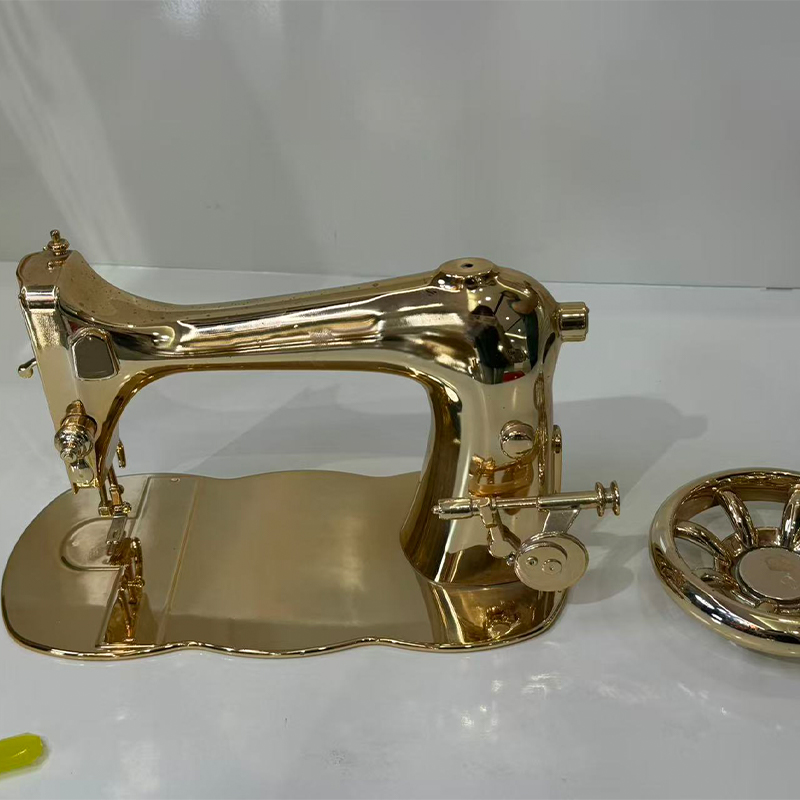
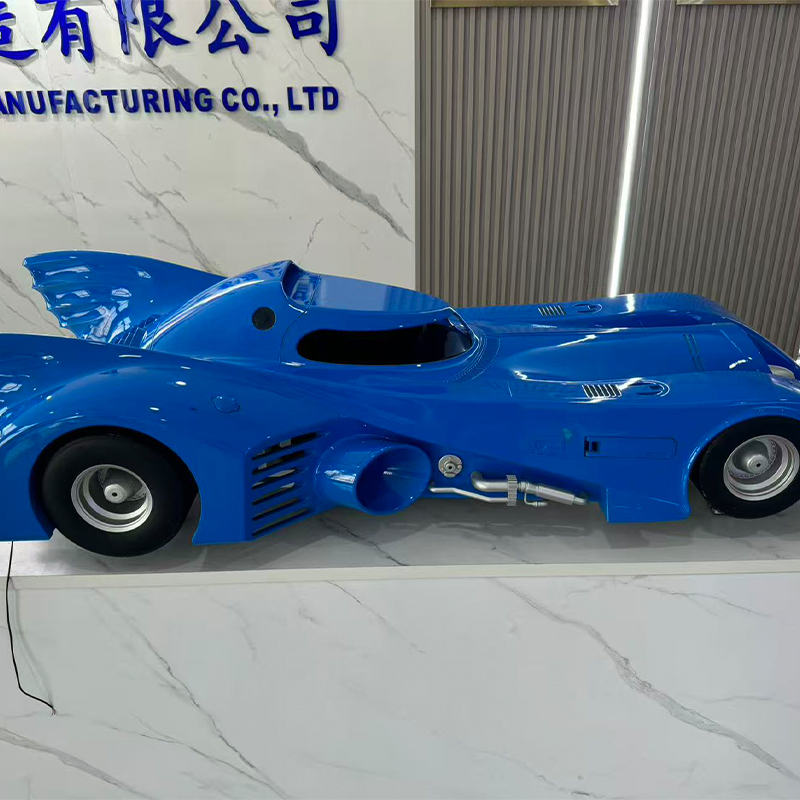
Perkhidmatan Pemesinan CNC: Cara Memilih Pembekal Yang Tepat
apa Perkhidmatan Pemesinan CNC Menghantar Di Dalam Platform Pembuatan Pintar Bersepadu
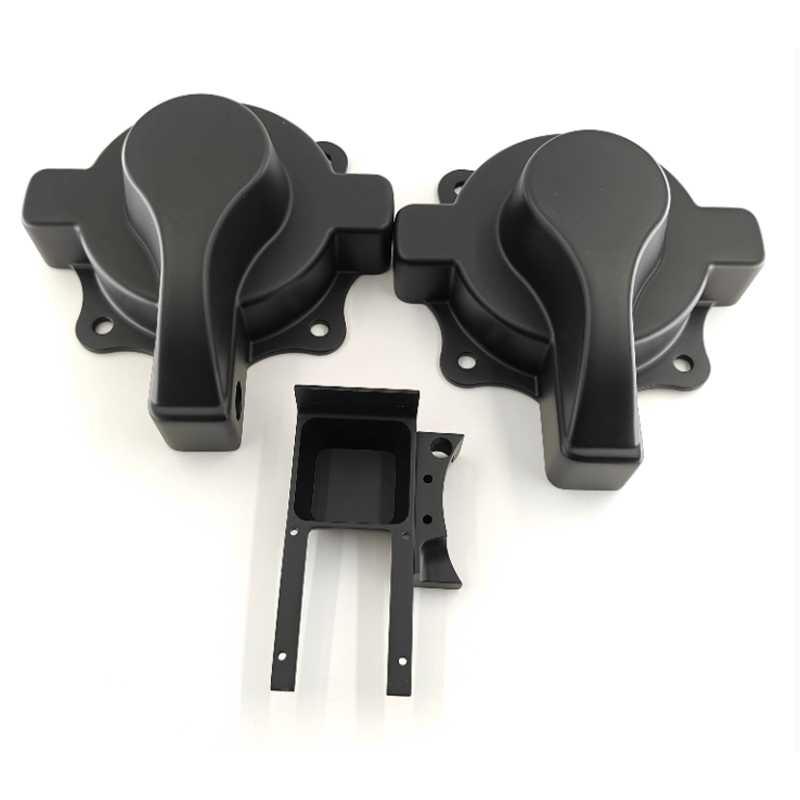
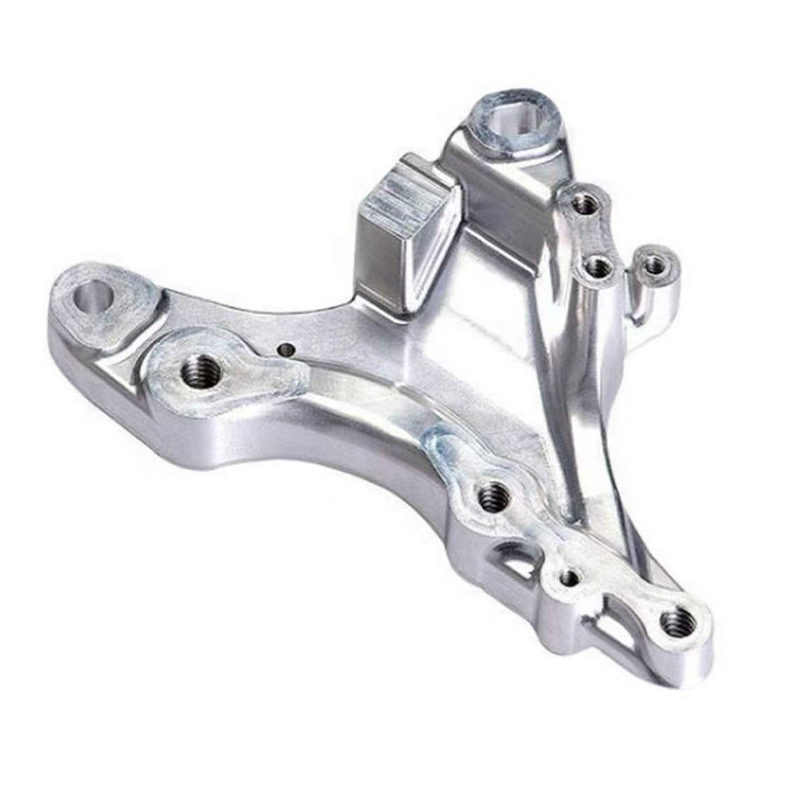
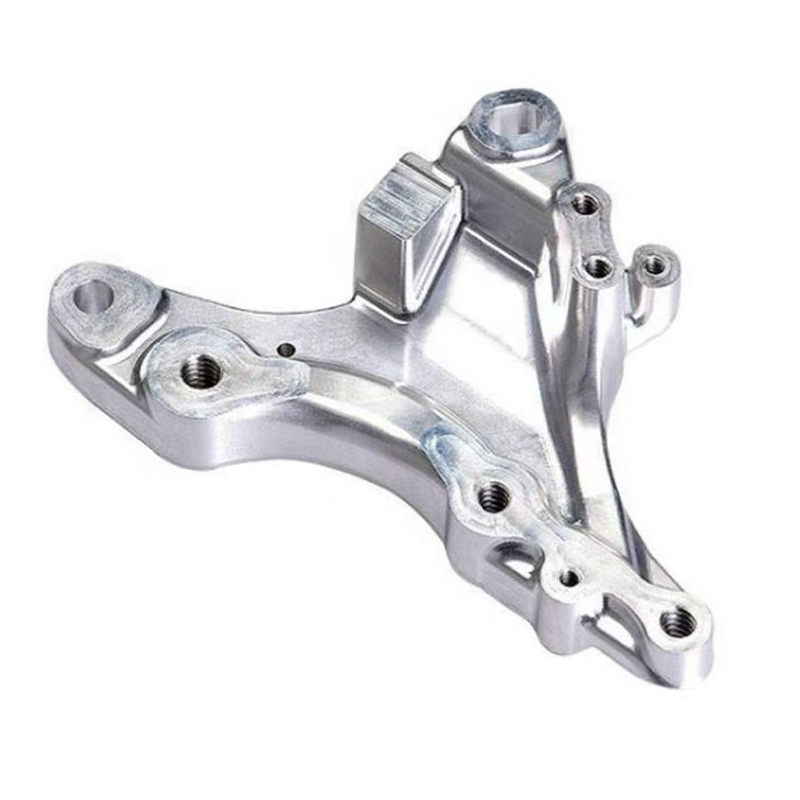
Perkhidmatan pemesinan CNC menukar model 3D digital kepada bahagian fizikal yang tepat dengan memotong bahan dari blok pepejal di bawah kawalan komputer, dan platform pembuatan pintar bersepadu menghubungkan langkah pemotongan itu kepada semakan reka bentuk, perancangan proses, pemeriksaan, kemasan permukaan dan penghantaran dalam satu aliran kerja terurus. Bagi jurutera dan pembeli, nilai praktikal adalah mudah: lebih sedikit penyerahan vendor, komunikasi yang lebih jelas, kualiti bahagian yang lebih boleh diulang dan laluan yang lebih pendek daripada lukisan ke bahagian yang boleh dipasang dan diuji. Jika bahagian anda memerlukan toleransi yang ketat, logam atau plastik kejuruteraan, atau kebolehulangan yang boleh dipercayai dari bahagian pertama hingga yang terakhir, pemesinan CNC biasanya merupakan proses pertama yang patut dinilai.
Frasa CNC bermaksud kawalan berangka komputer. Alat mesin membaca program, biasanya dihasilkan daripada perisian CAD dan CAM, dan menggerakkan alat pemotong atau bahan kerja berputar di sepanjang paksi yang diprogramkan. Pengilangan, memusing, menggerudi, mengetuk dan membosankan semuanya dilakukan dengan mengikut arahan koordinat dan bukannya dengan pelarasan roda tangan manual. Menurut buku panduan pemesinan am dan rujukan latihan pembuatan yang digunakan secara meluas, pendekatan ini dihargai kerana program yang sama boleh dijalankan berulang kali dengan hasil yang konsisten, yang merupakan asas pengeluaran berulang.
Platform pembuatan pintar bersepadu moden menambah lapisan digital di atas mesin. Daripada menganggap sebut harga, semakan kejuruteraan, penjadualan, pemesinan, pemeriksaan dan penghantaran sebagai kerja berasingan yang dikendalikan oleh syarikat berasingan, platform ini menyimpan data bahagian, sejarah semakan, nota proses dan hasil pemeriksaan dalam satu rantaian yang bersambung. Pembeli memuat naik model dan lukisan, menerima maklum balas kebolehkilangan, meluluskan pelan itu dan kemudian mengikuti kerja melalui setiap peringkat. Ini adalah idea di sebalik model pembuatan sehenti, dan itulah sebabnya banyak pasukan perolehan kini mencari pembekal pemesinan CNC yang berfungsi sebagai platform dan bukannya sebagai kedai mesin tunggal.
Panduan ini ditulis untuk pembangun produk, pengurus sumber dan pasukan operasi yang memerlukan jawapan praktikal. Ia menerangkan jenis biasa perkhidmatan pemesinan CNC, cara mesin dan aliran kerja distrukturkan, cara memadankan proses dengan aplikasi, cara CNC membandingkan dengan laluan pengeluaran lain, dan cara menyelenggara mesin dan bahagian siap. Ia juga termasuk bahagian soalan lazim yang menangani soalan yang paling kerap ditimbulkan oleh pembeli apabila mereka mendekati pengeluar pemesinan CNC buat kali pertama.
Jawapan pantas sebelum butiran
- Kesesuaian biasa: komponen ketepatan dalam logam atau plastik kejuruteraan, daripada satu prototaip kepada kumpulan berulang.
- Kekuatan biasa: ketepatan dimensi, pilihan bahan yang luas, sifat mekanikal yang kuat dan kualiti permukaan yang baik terus dari mesin.
- Had biasa: rongga dalaman yang dalam, bentuk berongga tertutup dan dinding yang sangat nipis tidak disokong adalah lebih sukar untuk dipotong daripada dicetak atau dituang.
- Mengapa platform penting: maklum balas reka bentuk, pemesinan, kemasan dan pemeriksaan kekal berhubung, yang mengurangkan kerja semula yang disebabkan oleh salah komunikasi.
Sepanjang artikel ini istilah perkhidmatan pemesinan CNC merujuk kepada tawaran lengkap yang diterima pelanggan daripada pengilang: sokongan kejuruteraan, pengaturcaraan, pemesinan, deburring, kemasan, pemeriksaan dan pembungkusan. Memahami rangkaian penuh, dan bukan sahaja langkah pemotongan, adalah perkara yang memisahkan projek penyumberan yang berjaya daripada projek yang mengecewakan.
Perkhidmatan pemesinan CNC memberikan nilai paling tinggi apabila pemesinan, kemasan dan pemeriksaan diuruskan bersama pada satu platform bersepadu.
Jenis Biasa Perkhidmatan Pemesinan CNC dan Ciri-cirinya
Pemesinan CNC ialah satu keluarga proses, bukan satu operasi. Setiap jenis mengeluarkan bahan dengan cara yang berbeza, dan setiap jenis sesuai dengan geometri bahagian yang berbeza. Mengetahui perbezaan membantu anda menerangkan keperluan anda dengan jelas apabila anda meminta sebut harga daripada pembekal pemesinan CNC, dan ia membantu anda menilai sama ada proses yang dicadangkan adalah wajar untuk lukisan anda.
Pengilangan CNC Pemotong berputar bergerak merentasi bahan kerja tetap atau diindeks. Sangat sesuai untuk muka rata, poket, slot, lubang dan permukaan berkontur pada perumah, kurungan dan plat. CNC berpusing Bahan kerja berputar semasa alat pegun memotongnya. Sangat sesuai untuk aci, pin, sesendal, lengan dan bahagian bulat atau simetri paksi yang lain. Pemesinan berbilang paksi Tiga, empat atau lima paksi berfungsi bersama supaya alat mencapai lebih banyak muka dalam persediaan yang lebih sedikit. Berguna untuk bentuk kompleks, pendesak dan bahagian dengan ciri bersudut. Pemesinan pusingan kilang Mesin gabungan berputar dan mengisar dalam satu persediaan. Mengurangkan pelekapan semula dan membantu mengekalkan konsentrik antara ciri yang diputar dan dikisar. Menggerudi dan menoreh Operasi membuat lubang khusus, daripada lubang ketepatan kecil kepada ciri berulir, selalunya digabungkan dengan program pengilangan. Pengisaran dan pemotongan kemasan Penyingkiran bahan halus untuk kerataan, kebulatan atau kualiti permukaan apabila pas pemotongan standard tidak mencukupi.
Perkhidmatan pengilangan CNC
Pengilangan adalah proses CNC yang paling banyak diminta kerana kebanyakan bahagian mekanikal termasuk permukaan rata, poket, lubang dan slot. Kilang tiga paksi menggerakkan alat di sepanjang arah X, Y dan Z, yang mencukupi untuk banyak plat, penutup dan bingkai. Apabila bahagian mempunyai ciri pada beberapa muka, pengendali sama ada mengapitnya semula dalam persediaan kedua atau menggunakan lekapan pengindeksan. Setiap persediaan tambahan menambah peluang kecil ralat kedudukan, jadi perancangan bilangan persediaan adalah bahagian penting dalam reka bentuk proses yang baik.
Perkhidmatan membelok CNC
Memusing adalah pilihan semula jadi untuk bahagian bulat. Mesin pelarik memegang bar atau kosong dalam chuck dan memutarnya semasa alat membentuk diameter luar, lubang dalam, alur dan benang. Oleh kerana paksi putaran tetap, ciri yang dipusing cenderung sepusat dan konsisten. Perkakas langsung pada pusat pusing moden juga membolehkan lubang silang dan rata dikisar tanpa mengeluarkan bahagian dari mesin, itulah sebabnya pusingan dan pengilangan semakin bertindih.
Pemesinan CNC berbilang paksi
Mesin empat paksi menambah putaran sekitar satu paksi, dan mesin lima paksi menambah putaran sekitar dua. Faedah utama ialah akses: alat boleh mendekati bahan kerja dari banyak sudut dalam satu pengapit. Ini mengurangkan pengendalian, menambah baik kedudukan ciri ke ciri dan membolehkan alat yang lebih pendek yang kurang melencong. Pertukarannya ialah pengaturcaraan dan simulasi memerlukan lebih berhati-hati, kerana pemeriksaan perlanggaran menjadi lebih mencabar apabila bilangan paksi bergerak semakin meningkat.
| Jenis perkhidmatan | Bahagian tipikal | Kelebihan utama | Pertimbangan utama |
|---|---|---|---|
| Pengilangan CNC | Perumahan, pinggan, kurungan, lekapan | Fleksibel untuk banyak geometri | Lebih banyak persediaan untuk bahagian berbilang muka |
| CNC berpusing | Aci, pin, sesendal, cincin | Ketumpuan yang kuat pada bahagian bulat | Terhad untuk bentuk bukan bulat |
| Pemesinan berbilang paksi | Perumahan kompleks, pendesak, bahagian gaya perubatan dan aeroangkasa | Lebih sedikit persediaan dan akses yang lebih baik | Lebih banyak usaha pengaturcaraan dan pengesahan |
| Pemesinan pusingan kilang | Bahagian dengan ciri berpusing dan giling | Pengapit tunggal untuk ciri bercampur | Memerlukan saiz bahagian dan stok bar yang sesuai |
| Pengisaran dan kemasan halus | Ketepatan padan, permukaan pengedap | Kerataan dan kawalan permukaan yang lebih ketat | Menambah langkah proses dan pengendalian |
Banyak projek menggunakan lebih daripada satu perkhidmatan ini dalam urutan. Contoh biasa ialah aci berpusing yang menerima gerudi rata, lubang silang yang digerudi, deburring dan rawatan permukaan. Apabila semua langkah ini dikendalikan oleh satu pengeluar pada platform bersepadu, bahagian itu dijejaki daripada stok mentah hingga pemeriksaan akhir tanpa disebut semula atau diterangkan semula pada setiap peringkat.
Pilih proses CNC mengikut bahagian geometri dahulu: pengilangan untuk bentuk prismatik, pusingan untuk bahagian bulat dan berbilang paksi untuk akses yang kompleks.
Cara Pemesinan CNC Berfungsi: Prinsip dan Struktur Mesin
Memahami prinsip asas membantu anda membaca petikan, mentafsir pelan proses dan bertanya soalan yang lebih baik. Pemesinan CNC mengikut rantaian yang boleh diulang: model CAD mentakrifkan bentuk, perisian CAM menukar bentuk kepada laluan alat, pemproses pasca menterjemah laluan tersebut ke dalam kod khusus mesin, dan mesin melaksanakan kod sementara penderia dan pengendali memantau hasilnya.
Dari model CAD ke bahagian siap
- Input reka bentuk: pelanggan membekalkan model 3D dan, idealnya, lukisan 2D yang menyenaraikan toleransi, bahan, benang dan keperluan permukaan.
- Kajian kebolehkilangan: jurutera memeriksa ketebalan dinding, jejari sudut dalaman, kedalaman lubang dan timbunan toleransi, kemudian mencadangkan pelarasan.
- pengaturcaraan CAM: laluan alat, alat pemotong, kelajuan, suapan dan lekapan dirancang dan disimulasikan pada skrin.
- Persediaan dan artikel pertama: operator mengapit bahan, menetapkan offset kerja dan panjang alat, dan menjalankan bahagian pertama untuk pemeriksaan.
- Larian pengeluaran: program berulang semasa dalam proses menyemak kehausan alat dan hanyutan dimensi.
- Kemasan dan pemeriksaan: deburring, rawatan permukaan dan pengukuran akhir diselesaikan sebelum pembungkusan.
Struktur mesin teras
Alat mesin CNC dibina di sekeliling tapak dan bingkai tegar yang menyerap daya pemotongan. Laluan panduan linear atau jalan kotak membawa paksi bergerak, manakala skru bola atau motor linear menukar putaran motor servo kepada gerakan yang tepat. Spindle memegang dan memutar alat pemotong atau, pada mesin pelarik, bahan kerja. Penukar alat menyimpan berbilang alatan supaya operasi yang berbeza boleh dijalankan tanpa campur tangan manual. Pengawal mentafsir program, menyelaraskan paksi dan mengendalikan maklum balas daripada pengekod. Sistem penyejuk mengawal haba dan membuang cip dari zon pemotongan.
Elemen mekanikal
| Elemen kawalan dan sokongan
|
Ketepatan bahagian siap bergantung pada keseluruhan rantai, bukan hanya mesin. Pertumbuhan terma gelendong, haus alatan, kestabilan lekapan dan juga suhu kedai semuanya mempengaruhi hasilnya. Pengeluar mahir menguruskan pembolehubah ini dengan rutin memanaskan badan, had hayat alat, kitaran probing dan pemeriksaan dalam proses. Menurut panduan amalan pemesinan biasa, merancang kaedah pengapit dan susunan operasi selalunya sama pentingnya dengan memilih mesin itu sendiri.
Di mana usaha pergi dalam projek biasa
Pembeli kadangkala menganggap bahawa kebanyakan masa projek dihabiskan untuk memotong logam. Pada hakikatnya, pemotongan hanyalah sebahagian daripada aliran kerja. Semakan reka bentuk, pengaturcaraan, persediaan, pemeriksaan dan kemasan bersama biasanya mengambil bahagian yang lebih besar daripada usaha daripada langkah pemesinan sahaja. Carta berikut menunjukkan pengedaran ilustrasi untuk bahagian tersuai biasa yang dikendalikan melalui aliran kerja bersepadu.
Carta ialah ilustrasi editorial berdasarkan corak projek biasa, bukan statistik industri yang diukur, dan nisbah sebenar berubah mengikut kerumitan bahagian. Ia disertakan untuk menunjukkan mengapa koordinasi penting seperti masa gelendong. Bacanya sebagai bantuan perancangan dan bukannya sebagai penanda aras.
Perhatikan bagaimana hirisan tunggal terbesar tergolong dalam pemesinan, namun ia masih ditandingi oleh hirisan perancangan dan pengesahan gabungan.
Carta donat menunjukkan bahawa pemesinan mewakili kira-kira satu pertiga daripada jumlah usaha dalam projek ilustrasi ini, manakala baki dua pertiga dikongsi antara semakan, pengaturcaraan, pemeriksaan dan kemasan. Pengedaran ini menerangkan sebab platform yang menyelaraskan langkah ini boleh mengurangkan kelewatan dengan lebih berkesan daripada kedai yang hanya mengoptimumkan kelajuan pemotongan. Semakan reka bentuk dan DFM membawa bahagian yang lebih kecil, tetapi keputusan yang dibuat di sana mempengaruhi setiap bahagian kemudian, jadi pelaburan kecil perhatian pada peringkat itu boleh menghalang kerja semula hiliran. Pengaturcaraan dan persediaan mengambil bahagian yang ketara kerana lekapan dan simulasi yang teliti melindungi kedua-dua bahagian dan mesin. Pemeriksaan adalah satu bahagian yang berbeza kerana pengukuran adalah operasi yang dirancang, bukan suatu yang difikirkan selepas itu. Kemasan dan pembungkusan muncul dalam warna yang berbeza untuk mengingatkan pembaca bahawa penampilan dan perlindungan adalah sebahagian daripada penghantaran. Pasukan yang merancang jadual mereka di seluruh lima bahagian biasanya mendapati lebih sedikit kejutan semasa penghantaran.
Pemotongan hanyalah sebahagian daripada kerja, jadi nilai pembekal pemesinan CNC pada aliran kerja penuh dan bukan hanya pada kiraan mesin.
Bahan, Toleransi dan Pilihan Permukaan untuk Bahagian Mesin CNC
Pemilihan bahan adalah salah satu keputusan yang paling awal dan paling penting dalam projek CNC. Ia menjejaskan kekuatan, berat, kelakuan kakisan, masa pemesinan, kehausan alatan dan rawatan permukaan yang tersedia. Pengilang pemesinan CNC yang berpengetahuan akan bertanya tentang persekitaran operasi, beban, suhu dan bahagian mengawan sebelum mengesyorkan bahan.
Logam biasa
- Aloi aluminium: digunakan secara meluas untuk perumah, kurungan dan bahagian pelesapan haba kerana ia dimesin dengan cekap dan menawarkan nisbah kekuatan kepada berat yang baik.
- Keluli tahan karat: dipilih untuk rintangan kakisan dan kekuatan dalam peralatan, hubungan makanan dan persekitaran gaya marin, walaupun mereka memerlukan parameter pemotongan yang lebih berhati-hati.
- Keluli karbon dan aloi: dipilih untuk aci, gear dan bahagian struktur yang memerlukan kekuatan dan boleh dirawat haba.
- Aloi tembaga dan tembaga: dinilai untuk kekonduksian elektrik, tingkah laku galas dan penampilan menarik.
- Aloi titanium: digunakan di mana kekuatan tinggi dan berat rendah adalah penting, dengan pemotongan yang lebih perlahan dan permintaan alat yang lebih tinggi.
Plastik kejuruteraan biasa
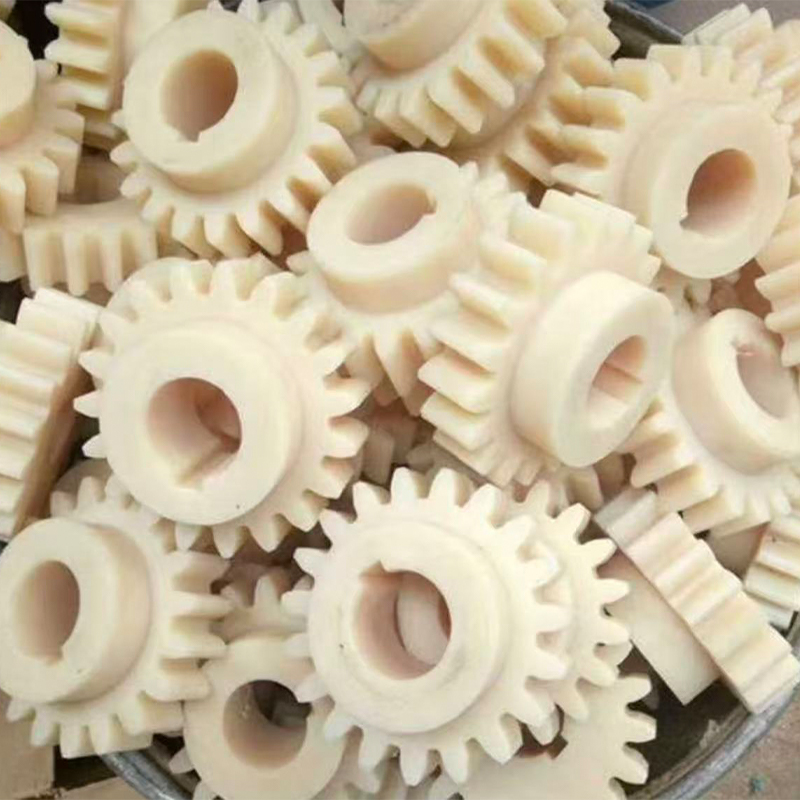
- POM (asetal): dimensi yang stabil dan geseran rendah, popular untuk gear, sesendal dan panduan ketepatan.
- nilon: lasak dan tahan haus, sesuai untuk penggelek, memakai pad dan bahagian plastik struktur.
- PEEK dan plastik berprestasi tinggi yang serupa: digunakan di mana suhu dan rintangan kimia penting.
- Akrilik dan polikarbonat: dipilih untuk penutup lutsinar, panduan cahaya dan panel pelindung.
| Kumpulan bahan | Kebolehmesinan | Penggunaan biasa | Pilihan penamat biasa |
|---|---|---|---|
| Aloi aluminium | Umumnya mudah | Perumahan, bingkai, sink haba | Anodizing, letupan manik, lukisan |
| Keluli tahan karat | Sederhana kepada menuntut | Komponen tahan kakisan | Pasif, penggilap, letupan manik |
| Keluli aloi | Sederhana | Aci, gear, lekapan | Rawatan haba, penyaduran, salutan |
| Loyang dan tembaga | Secara umumnya baik | Penyambung, kelengkapan, bahagian hiasan | Menggilap, menyadur |
| Plastik kejuruteraan | Baik, dengan kawalan haba | Penebat, panduan, penutup | Menggilap wap, mengecat, mentekstur |
Toleransi dan jangkaan permukaan
Panduan pemesinan am selalunya menganggap toleransi sekitar tambah atau tolak 0.05 mm sebagai titik permulaan biasa untuk kerja CNC standard, dengan nilai yang lebih ketat mungkin apabila lukisan, bahan dan persediaan mesin menyokongnya. Toleransi yang lebih ketat biasanya memerlukan pelekapan yang lebih teliti, pemeriksaan dan kadangkala hantaran penamat, jadi adalah bijak untuk mengetatkan hanya dimensi yang benar-benar penting untuk kesesuaian dan fungsi. Menandai setiap dimensi sebagai kritikal menjadikan sesuatu bahagian lebih sukar untuk dihasilkan dan disahkan tanpa meningkatkan prestasinya.
Kekasaran permukaan bergantung pada alat, suapan, bahan dan strategi. Permukaan yang baru dimesin mungkin menunjukkan tanda alat halus yang boleh diterima untuk ciri dalaman tetapi tidak untuk muka yang boleh dilihat. Rawatan sekunder seperti letupan manik, anodisasi, mengecat, menggilap atau penyaduran boleh menambah baik penampilan dan melindungi permukaan. Oleh kerana Jiaheng menawarkan pengecatan dan rawatan permukaan lain bersama-sama dengan pemesinan, pelanggan boleh menentukan rupa akhir sebagai sebahagian daripada projek yang sama dan bukannya menyelaraskan vendor kemasan yang berasingan.
Tentukan toleransi yang ketat hanya jika kesesuaian dan fungsi memerlukannya, dan padankan bahan dan kemasan dengan persekitaran kerja.
Platform Pembuatan Pintar Bersepadu: Bagaimana Aliran Kerja Distrukturkan
Platform pembuatan pintar bersepadu ialah persekitaran pengeluaran yang bersambung di mana data reka bentuk, pelan proses, kapasiti mesin, rekod kualiti dan logistik diuruskan melalui satu sistem dan satu pasukan. Perkataan pintar merujuk kurang kepada mana-mana alat tunggal dan lebih kepada cara maklumat mengalir. Apabila semakan bahagian berubah, platform mengemas kini program, pelan pemeriksaan dan jadual bersama-sama, mengurangkan risiko bahawa satu pasukan bekerja daripada lukisan lapuk.
Lapisan utama platform bersepadu
- Lapisan antara muka pelanggan: muat naik fail, tangkapan keperluan, maklum balas sebut harga dan penjejakan pesanan.
- Lapisan kejuruteraan: semakan kebolehkilangan, pemilihan proses, pengaturcaraan dan simulasi CAM.
- Lapisan pengeluaran: Pemesinan CNC, percetakan 3D, replikasi acuan silikon dan sokongan pemasangan dijadualkan mengikut kapasiti yang tersedia.
- Lapisan kualiti: pemeriksaan artikel pertama, semakan dalam proses, pengukuran akhir dan rekod yang dikaitkan dengan semakan bahagian.
- Lapisan penamat dan penghantaran: deburring, pengecatan dan rawatan permukaan, pembungkusan dan penyediaan penghantaran.
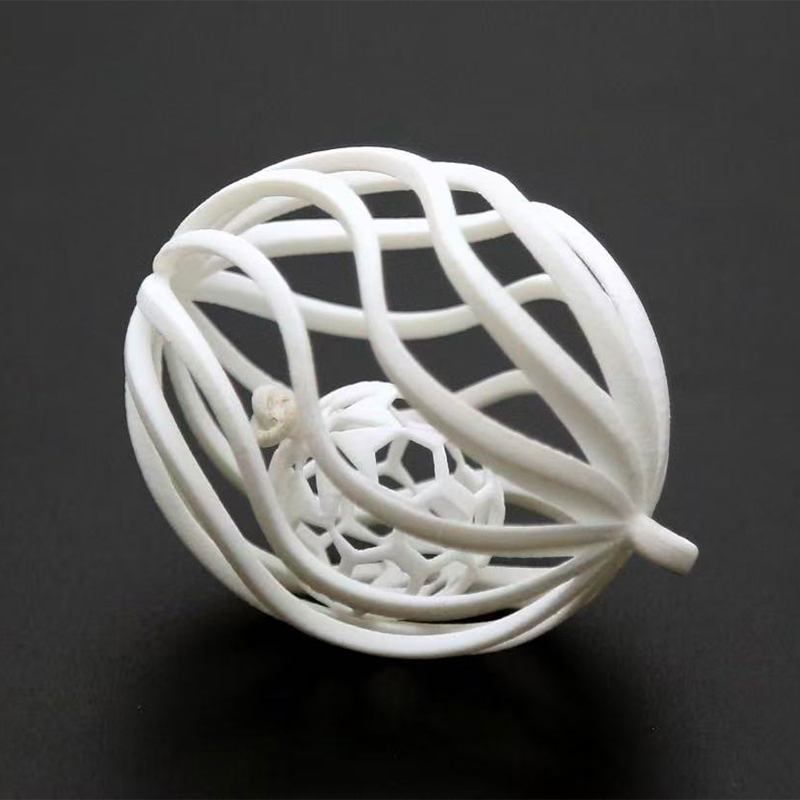
Dalam struktur ini, pemesinan CNC adalah salah satu daripada beberapa laluan pengeluaran yang berkongsi asas kejuruteraan dan kualiti yang sama. Projek boleh bermula sebagai prototaip cetakan 3D resin atau nilon untuk mengesahkan bentuk dan kesesuaian, diteruskan sebagai prototaip logam mesin CNC untuk menguji fungsi, dan kemudian beralih ke replikasi acuan silikon untuk kelompok kecil bahagian tuang. Oleh kerana setiap langkah terletak pada satu platform, lukisan dan nota bergerak bersama projek dan bukannya ditulis semula untuk setiap pembekal baharu.
Faedah untuk pembeli B2B
Faedah untuk pasukan kejuruteraan
| Faedah untuk pasukan perolehan
|
Bagi pelanggan OEM dan ODM, pendekatan bersepadu amat berguna. Pembeli OEM biasanya menyediakan lukisan siap dan menjangkakan pembiakan yang setia, jadi kebolehulangan dan dokumentasi paling penting. Pembeli ODM mungkin bermula dengan konsep atau model kasar dan mengharapkan pengeluar menyumbangkan penambahbaikan reka bentuk. Platform yang merangkumi pasukan reka bentuk yang berpengalaman, keupayaan pemesinan dan kemasan di bawah satu bumbung boleh menyediakan kedua-dua model tanpa memaksa pelanggan untuk membahagikan projek itu ke beberapa syarikat.
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. berfungsi dengan cara ini sebagai pengilang OEM dan ODM. Pasukan reka bentuknya menukar idea pelanggan kepada reka bentuk produk yang praktikal dan menarik, dan perkhidmatannya meliputi percetakan 3D dalam resin, nilon dan logam, pemesinan termaju, replikasi acuan silikon untuk pengeluaran kumpulan kecil yang cekap dan rawatan permukaan seperti mengecat. Matlamatnya adalah untuk membolehkan pelanggan beralih daripada reka bentuk kepada produk siap pada satu platform, menjimatkan masa komunikasi dan mengurangkan usaha penyelarasan.
Platform bersepadu mengekalkan reka bentuk, pemesinan, kemasan dan pemeriksaan pada satu rantaian data, yang memendekkan gelung komunikasi dan mengurangkan kerja semula.
Aplikasi dan Titik Pemilihan untuk Perkhidmatan Pemesinan CNC
Pemesinan CNC digunakan merentasi pelbagai industri kerana ia mengendalikan kedua-dua prototaip dan bahagian pengeluaran dalam bahan yang menuntut. Keputusan untuk menggunakannya, dan cara anda menentukannya, harus mengikut keperluan aplikasi. Jadual di bawah memisahkan medan aplikasi biasa daripada titik pemilihan yang paling penting apabila anda memilih pembekal pemesinan CNC.
Medan aplikasi biasa
| Titik pilihan untuk diperiksa
|
Bagaimana untuk memilih mengikut peringkat projek
Pada peringkat konsep, kelajuan dan fleksibiliti lebih penting daripada kualiti permukaan yang sempurna, jadi resin atau percetakan 3D nilon mungkin merupakan cara yang lebih pantas untuk menguji bentuk. Apabila reka bentuk perlu diuji dalam bahan sebenar dengan beban sebenar, prototaip mesin CNC menjadi laluan yang lebih baik. Pada peringkat perintis, kelompok kecil boleh dihasilkan oleh pemesinan CNC atau dengan replikasi acuan silikon, bergantung kepada geometri dan bahan. Pada peringkat pengeluaran, pesanan CNC ulangan atau proses lain dipilih berdasarkan volum, struktur kos dan sasaran kualiti.
Senarai semak pemilihan praktikal
- Tentukan fungsi bahagian dan beban, suhu dan persekitaran yang akan dihadapinya.
- Pilih bahan dan sahkan bahawa stok dan pilihan kemasan yang sesuai wujud.
- Tandakan dimensi kritikal dan rehatkan selebihnya kepada toleransi am yang munasabah.
- Minta semakan kebolehkilangan dan pertimbangkan pelarasan yang dicadangkan.
- Bersetuju mengenai rawatan permukaan, skop pemeriksaan dan pembungkusan sebelum pengeluaran bermula.
Mengikuti senarai semak ini membantu pembeli mengurangkan semakan dan memastikan perbualan dengan pengeluar pemesinan CNC tertumpu pada fakta. Ia juga menjadikan petikan lebih mudah untuk dibandingkan, kerana setiap pembekal bertindak balas kepada keperluan yang ditakrifkan dengan jelas yang sama.
Sejauh mana pemesinan CNC sesuai dengan keperluan biasa
Sebelum pemilihan akhir, ia membantu untuk melihat kekuatan dan had pemesinan CNC sebelah menyebelah. Carta di bawah menunjukkan skor kesesuaian relatif untuk enam keperluan biasa. Markah adalah penilaian editorial berdasarkan pengetahuan pemesinan am, bukan data yang diukur.
Nilai yang lebih tinggi menunjukkan bahawa pemesinan CNC secara amnya sangat sesuai untuk keperluan itu, manakala nilai yang lebih rendah menunjukkan bahawa proses lain mungkin patut dipertimbangkan. Bar kontras tunggal menandakan kawasan di mana reka bentuk untuk CNC biasanya memerlukan perhatian yang paling.
Gunakan carta sebagai orientasi pantas sebelum anda meminta nasihat terperinci untuk bahagian tertentu.
Carta bar menunjukkan bahawa pemesinan CNC mendapat markah tertinggi untuk ketepatan dimensi, julat bahan dan kebolehulangan kelompok. Ketiga kekuatan ini menjelaskan mengapa proses ini sangat biasa untuk prototaip berfungsi dan bahagian pengeluaran ketepatan. Kualiti kemasan permukaan juga mendapat markah yang baik, kerana muka yang dimesin selalunya memerlukan kemasan ringan sahaja sebelum ia sedia untuk digunakan atau disalut. Kelajuan untuk bahagian tunggal mendapat markah lebih rendah sedikit, kerana pengaturcaraan dan persediaan mengambil masa walaupun hanya satu bahagian diperlukan. Bar paling rendah tergolong dalam geometri dalaman yang kompleks, di mana rongga tertutup dan saluran dalaman dalam sukar dicapai oleh alat pemotong. Apabila bahagian bergantung pada ciri-ciri tersebut, pembuatan atau penuangan bahan tambahan mungkin merupakan laluan utama yang lebih baik, atau reka bentuk boleh dibahagikan kepada beberapa komponen mesin yang dipasang selepas itu.
Padankan proses dengan keperluan: Pemesinan CNC mendahului dalam ketepatan dan pilihan bahan, manakala bentuk dalaman yang kompleks mungkin memerlukan laluan lain.
Perbandingan Terperinci: Pemesinan CNC lwn Pencetakan 3D lwn Replikasi Acuan Silikon
Kebanyakan pasukan produk tidak memilih satu proses untuk sepanjang hayat produk. Mereka bergerak antara proses apabila kuantiti, bahan dan kematangan reka bentuk berubah. Membandingkan pemesinan CNC dengan cetakan 3D resin atau nilon dan dengan replikasi acuan silikon menunjukkan di mana setiap laluan sesuai, dan mengapa pengeluar yang menawarkan ketiga-tiga pada satu platform boleh membimbing peralihan dengan lancar.
| Faktor | pemesinan CNC | Percetakan 3D | Replikasi acuan silikon |
|---|---|---|---|
| Julat bahan | Logam dan plastik kejuruteraan | Resin, nilon dan beberapa logam | Resin jenis poliuretana tuang |
| Kebebasan geometri | Terhad oleh akses alat | Tinggi, termasuk saluran dalaman | Bergantung pada bahagian induk dan pecahan acuan |
| Ketepatan tipikal | Tinggi, sesuai dengan kesesuaian ketepatan | Baik, berbeza dengan teknologi | Bagus, ikut bahagian induk |
| Keadaan permukaan | Permukaan mesin, kemasan pilihan | Garis lapisan mungkin memerlukan penamat | Licin, mereplikasi permukaan induk |
| Julat kuantiti terbaik | Satu bahagian untuk mengulangi kumpulan | Sekeping ke beberapa keping | Kumpulan kecil bahagian yang serupa |
| Kekuatan mekanikal | Sama dengan bahan pepejal | Berbeza mengikut bahan dan orientasi | Bergantung pada resin yang digunakan |
| Peranan biasa | Prototaip berfungsi dan bahagian kegunaan akhir | Bentuk awal dan model sesuai | Bahagian penampilan dan fungsi kumpulan kecil |
Jadual menunjukkan bahawa tiada satu pun daripada tiga laluan yang menang dalam setiap kategori. Pemesinan CNC paling kuat di mana sifat bahan dan ketepatan penting. Percetakan 3D adalah paling kukuh di mana kebebasan dan kelajuan geometri untuk satu model konsep penting. Replikasi acuan silikon adalah yang paling kuat di mana pasukan memerlukan sebilangan kecil bahagian yang konsisten dan tampan daripada satu tuan yang diluluskan. Dalam amalan, banyak projek menggunakan ketiga-tiga pada titik yang berbeza, dan urutannya dipandu oleh perkara yang perlu dipelajari oleh pasukan pada setiap peringkat.
Cara masa petunjuk berubah dengan saiz kelompok
Masa utama bergantung pada lebih daripada kelajuan mesin. Ia termasuk pengaturcaraan, pembuatan acuan, pengawetan, kemasan dan pemeriksaan, dan setiap laluan membawa bahagian tetap yang berbeza. Carta baris berikut menggambarkan cara masa pendahuluan relatif bagi setiap laluan mungkin berubah apabila saiz kelompok bertambah. Nilai adalah indeks ilustrasi dan bukan penanda aras yang diukur.
Indeks yang lebih tinggi bermakna jumlah masa pendahuluan yang lebih panjang untuk saiz kelompok tersebut. Carta ini bertujuan untuk menunjukkan bentuk setiap lengkung, bukan untuk meramalkan tarikh penghantaran tertentu.
Jadual sebenar bergantung pada saiz bahagian, bahan, kemasan dan kapasiti semasa.
Menggunakan perbandingan dalam amalan
- Gunakan percetakan 3D untuk menyemak bentuk, pemasangan dan ergonomik pada awal kitaran reka bentuk.
- Gunakan pemesinan CNC apabila bahagian mesti diuji dalam bahan terakhirnya atau tahan toleransi yang ketat.
- Gunakan replikasi acuan silikon apabila anda memerlukan beberapa bahagian penampilan atau fungsi daripada satu tuan yang diluluskan.
- Minta pengilang anda untuk mengesyorkan urutan dan bukannya memaksa setiap peringkat ke dalam satu proses.
Projek yang paling cekap menggabungkan laluan: percetakan 3D untuk bentuk, pemesinan CNC untuk fungsi dan replikasi silikon untuk kelompok kecil.
Kawalan Kualiti, Pemeriksaan dan Kemasan Permukaan
Kualiti dalam pemesinan CNC adalah hasil perancangan, bukan sahaja pemeriksaan akhir. Aliran kerja yang boleh dipercayai mentakrifkan apa yang akan diukur, bagaimana ia akan diukur dan apa yang akan berlaku apabila dimensi berada di luar hadnya. Pada platform bersepadu, keputusan ini direkodkan bersama-sama dengan semakan bahagian supaya logik pemeriksaan yang sama digunakan untuk pesanan berulang.
Peringkat pemeriksaan
- Semakan bahan masuk: mengesahkan gred, saiz dan keadaan stok mentah sebelum pemesinan bermula.
- Pemeriksaan artikel pertama: ukur bahagian pertama dengan lukisan sebelum kumpulan penuh dikeluarkan.
- Pemeriksaan dalam proses: sampel dimensi kritikal semasa larian untuk mengesan haus atau hanyut alatan.
- Pemeriksaan akhir: sahkan dimensi, kesesuaian benang, keadaan visual dan kemasan permukaan sebelum pembungkusan.
Alat pengukur biasa termasuk angkup, mikrometer, tolok ketinggian, tolok gerek, tolok benang dan mesin pengukur koordinat untuk geometri kompleks. Pilihan alat bergantung pada toleransi: dimensi umum boleh diperiksa dengan angkup, manakala kesesuaian ketepatan mungkin memerlukan kaedah yang lebih tepat. Komunikasi yang jelas tentang ciri yang penting membolehkan pengilang memperuntukkan masa pengukuran di mana ia penting.
Deburring dan penamat
Setiap bahagian yang dimesin meninggalkan langkah pemotongan dengan beberapa burr dan tepi tajam. Deburring mengalih keluar ini dengan tangan, dengan jatuh atau dengan alatan khusus, dan ia merupakan faktor penting dalam rasa selamat dan boleh digunakan bahagian tersebut. Rawatan permukaan kemudian menambah penampilan atau perlindungan. Peletupan manik menghasilkan tekstur matte yang seragam. Anodizing meningkatkan permukaan aluminium. Pengecatan dan salutan menambah warna dan perlindungan, manakala penggilap memberikan rupa yang lebih licin. Kerana kemasan boleh mengubah sedikit dimensi, seperti ketebalan salutan pada permukaan mengawan, lukisan harus menunjukkan permukaan mana yang bertopeng atau dikecualikan daripada rawatan.
Punca biasa masalah kualiti
- Lukisan tidak jelas dengan toleransi yang hilang atau nota bercanggah.
- Ciri-ciri yang tidak dapat dicapai oleh alat, seperti poket sempit dalam dengan sudut dalaman yang tajam.
- Dinding nipis yang bergetar atau berubah bentuk semasa pemotongan.
- Kemasan yang tidak dipertimbangkan semasa pendimensian.
Kebanyakan isu ini dihalang oleh semakan kebolehkilangan awal. Pengeluar yang baik akan menunjukkan ciri berisiko, mencadangkan jejari kecil atau rusuk yang lebih tebal, dan menerangkan sebab bagi setiap cadangan. Pelanggan yang menerima pelarasan reka bentuk yang munasabah biasanya memperoleh bahagian yang lebih mudah dimesin, lebih mudah untuk diperiksa dan lebih konsisten dari satu kumpulan ke satu kumpulan.
Rancang pemeriksaan dan kemasan bersama-sama dengan pemesinan, kerana dimensi, salutan dan rupa semuanya mempengaruhi satu sama lain.
Panduan Penyelenggaraan untuk Peralatan CNC dan Bahagian Mesin
Penyelenggaraan mempengaruhi dua perkara yang pembeli ambil berat: kestabilan mesin yang menghasilkan alat gantinya, dan hayat perkhidmatan alat ganti itu sendiri. Memahami kedua-duanya membantu anda bertanya soalan termaklum apabila anda mengaudit pembekal dan membantu anda menjaga komponen yang dimesin selepas penghantaran.
Amalan penyelenggaraan mesin
Kemudahan CNC yang dikendalikan dengan baik mengikut jadual penyelenggaraan berdasarkan cadangan pembuat mesin dan berdasarkan pengalamannya sendiri. Tugas harian biasanya termasuk membersihkan cip dari kawasan kerja, memeriksa tahap dan kepekatan penyejuk, memeriksa sistem pelinciran dan mengesahkan bahawa pemegang alat dan tirus gelendong adalah bersih. Tugas mingguan atau bulanan mungkin termasuk memeriksa penutup jalan, penapis, bekalan udara dan tindak balas paksi. Tugas selang lebih panjang termasuk pemeriksaan geometri, pemeriksaan keadaan gelendong dan penggantian item haus. Mengikut panduan penyelenggaraan alat mesin am, kerja rutin yang konsisten adalah lebih berkesan daripada pembaikan besar sekali-sekala.
| Selang waktu | Tugas biasa | Tujuan |
|---|---|---|
| Setiap syif | Kosongkan cip, periksa penyejuk, lap pemegang alat | Pastikan zon pemotongan bersih dan stabil |
| Mingguan | Periksa pelinciran, penapis dan penutup jalan | Kurangkan haus pada bahagian yang bergerak |
| Bulanan | Periksa bekalan udara, tali pinggang, lekapan dan penukar alat | Elakkan pemberhentian yang tidak dirancang |
| Berkala | Sahkan geometri paksi dan keadaan gelendong | Mengekalkan ketepatan kedudukan |
| Seperti yang diperlukan | Kalibrasi probe dan alat pengukur | Pastikan keputusan pengukuran boleh dipercayai |
Menjaga bahagian mesin siap
- Bahagian aluminium: pastikan ia bersih dan kering, dan elakkan sentuhan dengan pembersih beralkali kuat yang boleh menyerang permukaan terdedah atau dirawat ringan.
- Bahagian keluli: sapukan minyak pelindung atau salutan jika ia akan disimpan untuk masa yang lama, kerana keluli terdedah boleh menghakis dalam udara lembap.
- Bahagian plastik: jauhkan mereka daripada pelarut dan tahan haba tinggi melainkan gred dinilai untuk keadaan tersebut.
- Ciri berulir dan gelongsor: gunakan pelincir yang sesuai, dan elakkan terlalu ketat, yang boleh menanggalkan benang dalam bahan yang lebih lembut.
- Bahagian yang dicat atau bersalut: bersihkan dengan agen pembersih lembut dan elakkan pad kasar yang mungkin mencalarkan permukaan.
Penyimpanan dan pengendalian
Bahagian ketepatan hendaklah dikendalikan dengan tangan atau sarung tangan yang bersih dan disimpan dalam bungkusan pelindung yang menghalang sentuhan antara tepi tajam dan permukaan siap. Bahagian dengan lubang kritikal atau benang mendapat manfaat daripada penutup atau palam. Kawasan penyimpanan hendaklah kering dan stabil dalam suhu, yang mengehadkan kakisan dan pergerakan dimensi, terutamanya dalam plastik yang menyerap lembapan. Pelabelan yang jelas dengan nombor lukisan dan semakan juga menghalang penggunaan bahagian yang sudah lapuk dalam pemasangan.
Pelanggan yang bercadang untuk menyusun semula bahagian yang sama harus menyimpan semakan lukisan dan laporan pemeriksaan bersama-sama, dan mereka harus memberitahu pengilang apabila perubahan telah dibuat. Platform bersepadu menyimpan maklumat ini, yang menjadikan pesanan berulang lebih cepat dan mengurangkan kemungkinan semakan lama dihasilkan secara tidak sengaja.
Penjagaan mesin rutin dan storan wajar melindungi ketepatan pengeluaran dan hayat perkhidmatan bahagian siap.
Memilih Pengeluar dan Pembekal Pemesinan CNC untuk Projek Jangka Panjang
Memilih pengeluar pemesinan CNC bukan sahaja pilihan teknikal tetapi juga keputusan perhubungan. Rakan kongsi yang betul harus memahami produk anda, berkomunikasi dengan jelas dan menyesuaikan diri apabila volum dan reka bentuk anda berkembang. Apabila anda membandingkan calon, lihat di luar senarai mesin dan pertimbangkan cara setiap syarikat menguruskan keseluruhan proses daripada pertanyaan kepada penghantaran.
Soalan yang patut ditanya kepada pembekal
- Bahan dan jenis proses manakah yang boleh anda kendalikan secara dalaman, dan yang manakah sumber luar?
- Adakah anda memberikan maklum balas kebolehkilangan sebelum pengeluaran, dan siapa yang memberikannya?
- Bagaimanakah anda mendokumenkan hasil pemeriksaan dan bolehkah anda berkongsinya dengan setiap penghantaran?
- Bolehkah anda menyokong prototaip, kelompok kecil dan pesanan berulang pada platform yang sama?
- apa surface treatments are available, and are they managed under the same project?
- Bagaimanakah anda mengendalikan perubahan reka bentuk dan kawalan semakan?
Pembekal yang menjawab soalan ini secara terbuka dan khusus biasanya lebih bersedia untuk menyokong hubungan jangka panjang. Jawapan yang samar-samar atau keengganan untuk membincangkan butiran proses adalah isyarat untuk meminta maklumat lanjut sebelum membuat pesanan yang penting.
Mengapa platform sehenti membantu perkongsian jangka panjang
Pertimbangkan produk yang bermula sebagai idea dan bergerak melalui prototaip, pengesahan, binaan perintis dan bekalan berterusan. Jika setiap peringkat menggunakan vendor yang berbeza, niat reka bentuk diterangkan berulang kali, fail diformatkan semula dan salah faham kecil terkumpul. Apabila pengeluar yang sama mengendalikan sokongan reka bentuk, percetakan 3D, pemesinan CNC, replikasi acuan silikon dan rawatan permukaan, pengetahuan yang dibina pada peringkat awal diteruskan. Inilah kelebihan yang ditawarkan oleh platform pembuatan pintar bersepadu kepada perniagaan yang sedang berkembang.
Jiaheng meletakkan dirinya sebagai rakan kongsi jangka panjang yang boleh dipercayai untuk pembangunan perindustrian. Perkhidmatan sehentinya membolehkan pelanggan melengkapkan perjalanan dari reka bentuk ke produk pada satu platform, yang menjimatkan masa dan usaha penyelarasan. Bagi pembeli yang memerlukan pembekal pemesinan CNC yang juga boleh menyokong prototaip, kelompok kecil dan kemasan, struktur ini mengeluarkan beberapa penyerahan yang biasanya melambatkan projek.
Menyediakan siasatan yang baik
- Sediakan model 3D dalam format neutral biasa bersama lukisan 2D yang menyenaraikan dimensi kritikal.
- Nyatakan bahan, kuantiti, keperluan kemasan dan tetingkap penghantaran sasaran.
- Terangkan fungsi bahagian tersebut supaya jurutera boleh membuat cadangan yang lebih baik.
- Sebutkan mana-mana bahagian mengawan, keadaan pemasangan atau pendedahan persekitaran.
Siasatan lengkap mengurangkan bolak-balik dan membolehkan pengilang mencadangkan pelan proses yang wajar dengan cepat. Ia juga menunjukkan bahawa pembeli memahami bahagian itu, yang menyokong hubungan kerja yang produktif dari pertukaran pertama.
Pilih rakan kongsi yang boleh menyokong prototaip, kumpulan kecil dan kemasan bersama-sama, jadi pengetahuan reka bentuk membawa dari peringkat ke peringkat.
Soalan Lazim Perkhidmatan Pemesinan CNC
apa are CNC machining services?pemesinan CNC services are manufacturing services in which computer-controlled machines cut material into precise parts based on a digital model. They usually include programming, machining, deburring, finishing and inspection. When delivered through an integrated smart manufacturing platform, these steps are coordinated in one workflow so the customer deals with a single team from enquiry to delivery. |
apa is an integrated smart manufacturing platform?Ia adalah persekitaran pengeluaran yang berkaitan di mana data reka bentuk, perancangan proses, pemesinan, rekod kualiti dan logistik diurus bersama. Platform ini memastikan semakan, nota dan hasil pemeriksaan dipautkan ke setiap bahagian. Bagi pembeli, ini bermakna komunikasi yang lebih jelas, lebih sedikit penyerahan dan pesanan berulang yang lebih konsisten. |
Bahan yang manakah boleh digunakan untuk bahagian mesin CNC?Pilihan biasa termasuk aloi aluminium, keluli tahan karat, keluli aloi, loyang, tembaga dan titanium, serta plastik kejuruteraan seperti POM, nilon, akrilik dan PEEK. Pilihan yang tepat bergantung pada kekuatan, berat, persekitaran, suhu dan keperluan kemasan. Pengilang boleh mengesyorkan pilihan yang sesuai selepas menyemak permohonan anda. |
Seberapa tepat pemesinan CNC?Panduan pemesinan am sering menganggap kira-kira tambah atau tolak 0.05 mm sebagai titik permulaan biasa, dan toleransi yang lebih ketat boleh dicapai apabila reka bentuk bahagian, bahan, lekapan dan kaedah pemeriksaan membenarkannya. Nilai yang lebih ketat biasanya memerlukan lebih banyak kawalan proses, jadi wajar untuk menerapkannya hanya pada ciri yang mempengaruhi kesesuaian dan fungsi. |
Bilakah saya harus memilih pemesinan CNC dan bukannya percetakan 3D?pemesinan CNC is usually preferred when the part needs real metal or engineering plastic properties, tight tolerances or a machined surface quality. 3D printing is often chosen for fast concept models and shapes with complex internal geometry. Many projects use both, starting with printed models and moving to machined parts for functional testing. |
Bolehkah pemesinan CNC digunakan untuk kedua-dua prototaip dan kelompok kecil?ya. Kerana proses didorong oleh program, ia boleh menghasilkan satu prototaip atau mengulangi bahagian yang sama merentas kumpulan dengan hasil yang konsisten. Untuk beberapa kelompok kecil yang memfokuskan penampilan, replikasi acuan silikon juga boleh dipertimbangkan. Pengilang sehenti boleh menasihati laluan mana yang sesuai dengan kuantiti dan bahan anda. |
apa information should I send when I request a quotation?Hantar model 3D, lukisan 2D yang menandakan dimensi kritikal, bahan, kuantiti, keperluan kemasan dan jadual sasaran anda. Penerangan ringkas tentang cara bahagian itu digunakan membantu jurutera mencadangkan penambahbaikan. Maklumat yang lengkap memendekkan proses sebut harga dan mengurangkan perubahan kemudian. |
apa surface finishes are available after machining?Pilihan biasa termasuk deburring, letupan manik, menggilap, anodisasi untuk aluminium, mengecat dan pelbagai lapisan. Pilihan yang sesuai bergantung pada bahan, persekitaran dan penampilan yang anda perlukan. Sebutkan mana-mana permukaan yang mesti kekal tidak dirawat, seperti padanan ketepatan, supaya pelan kemasan boleh menjelaskannya. |
Lukisan yang jelas, toleransi yang realistik dan komunikasi awal dengan pembekal pemesinan CNC anda adalah cara yang paling boleh dipercayai untuk mengelakkan kelewatan.
-
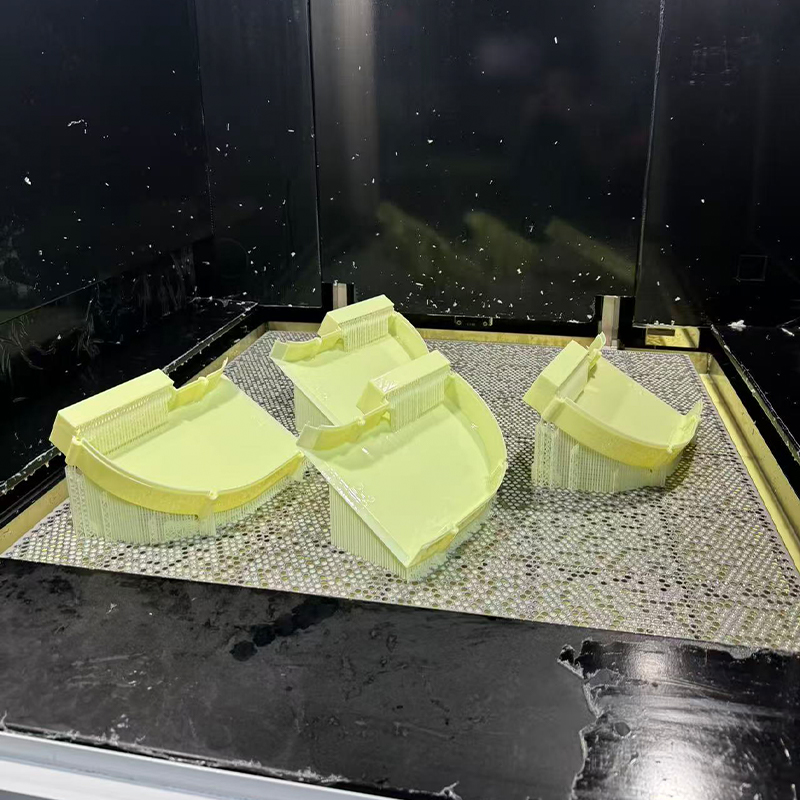 Perkhidmatan Percetakan 3D Resin Seperti ABS Kuning
-
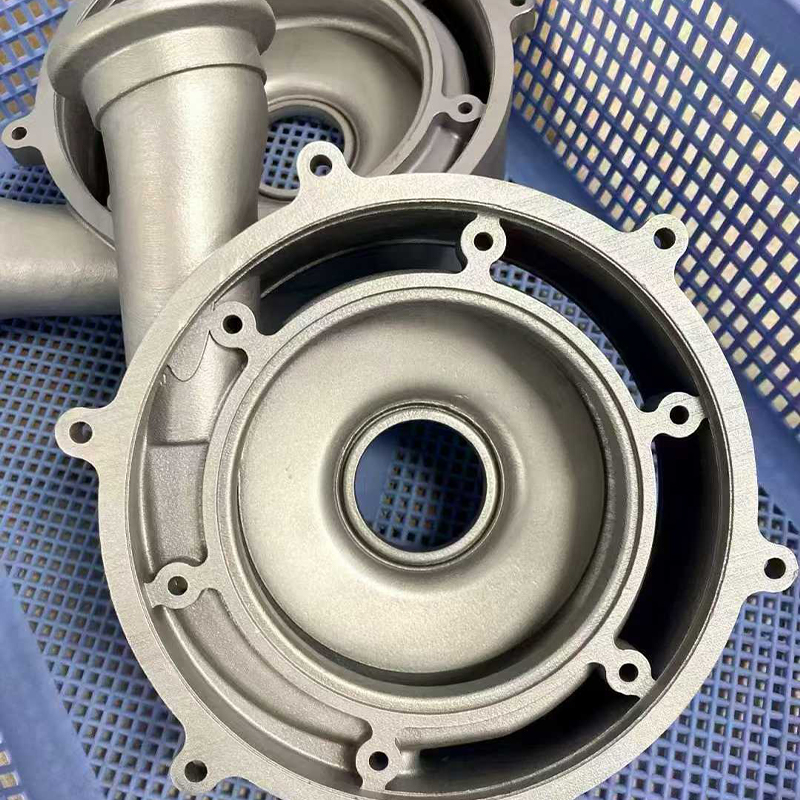 Perkhidmatan Pencetakan 3D Keluli Tahan Karat 316L
-
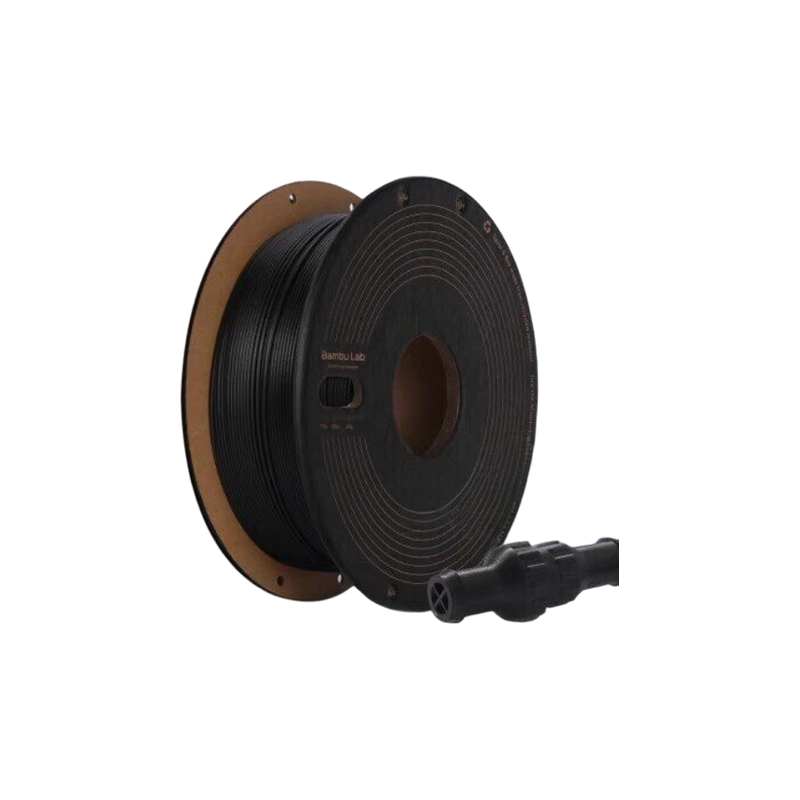 Perkhidmatan Percetakan 3D Bahan Bertetulang Gentian Karbon PPS+CF
-
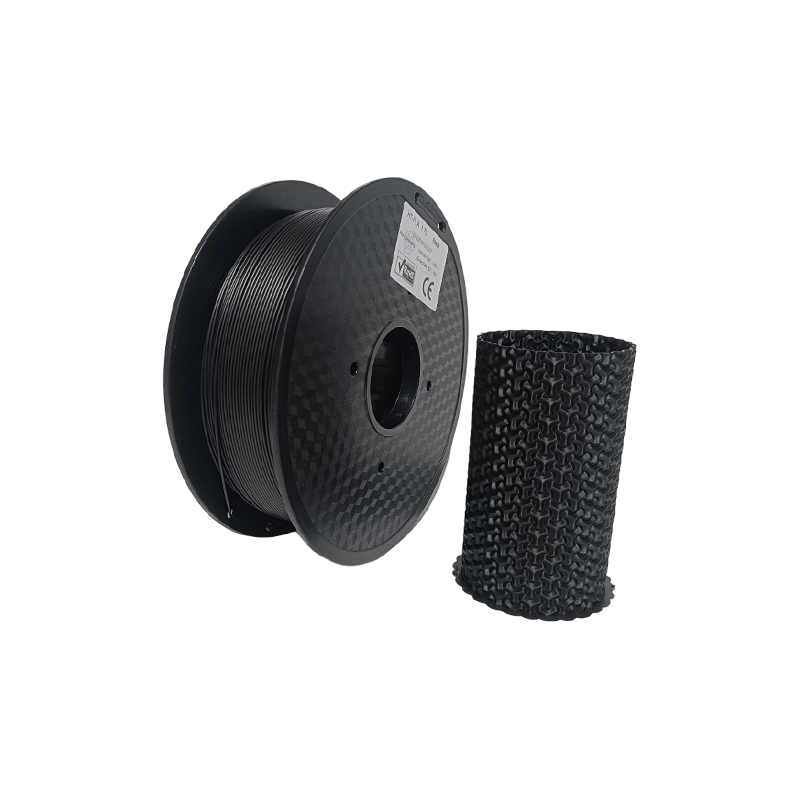 Perkhidmatan Percetakan 3D Bahan PLA Suhu Tinggi HT-PLA
-
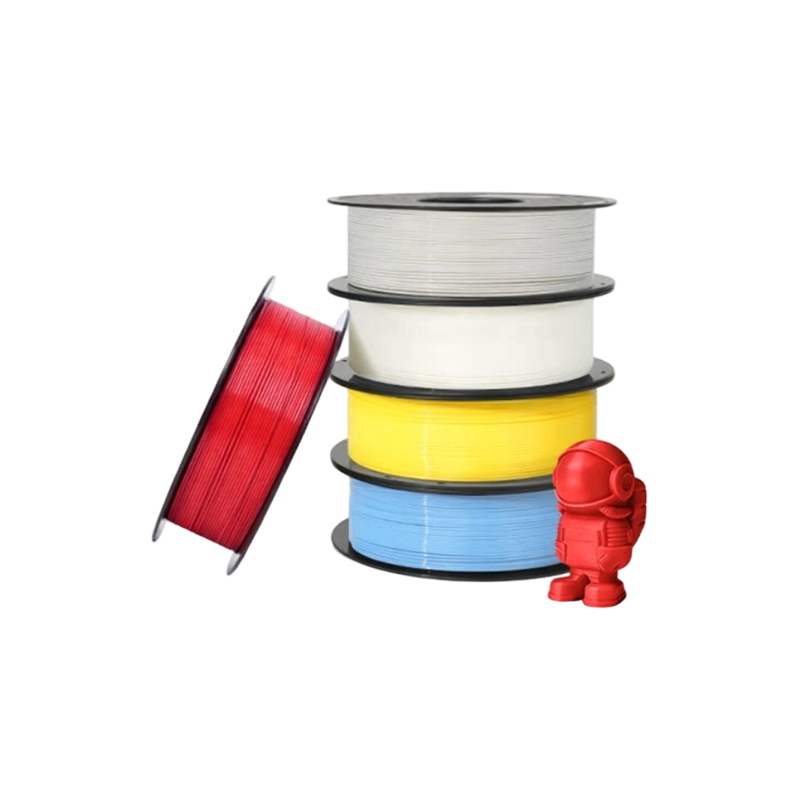 Perkhidmatan Pencetakan 3D Bahan FDM Standard (PLA, PETG, ABS)
-
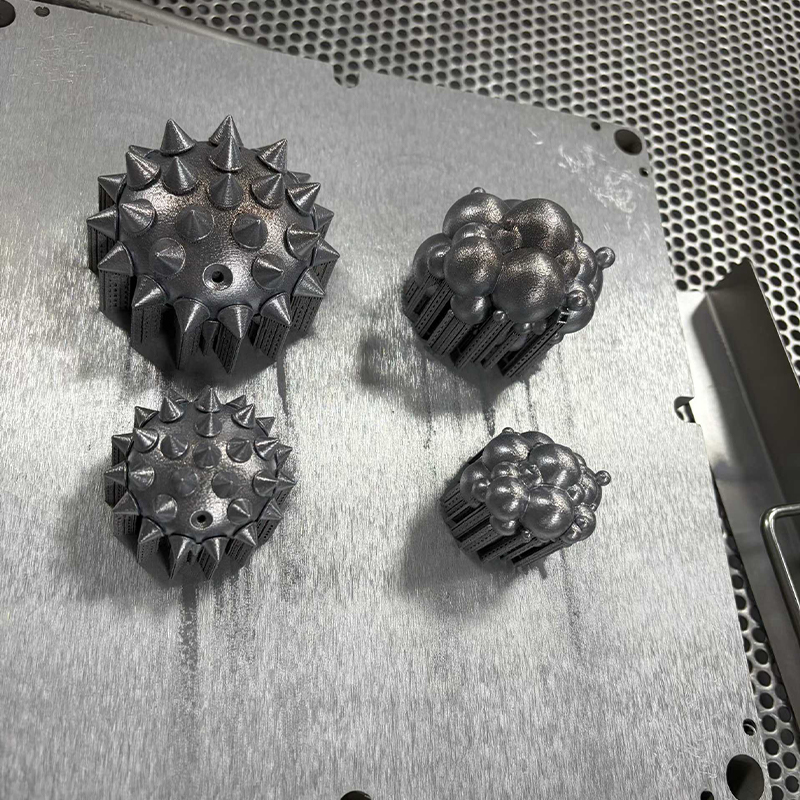 Perkhidmatan Percetakan 3D Keluli Alat H13 / S136
Maklumat Hubungan
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
TAMBAH
-

Bangunan 7, No. 188, Seksyen Hongni Jalan Zha Wang, Mukim Danghu, Bandar Pinghu, Bandar Jiaxing, Wilayah Zhejiang, China
Hak Cipta © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Pengeluar Platform Pembuatan Pintar Bersepadu OEM/ODM
