- Perkhidmatan Percetakan 3D

- Perkhidmatan Pemesinan CNC

- Perkhidmatan Tuangan Vakum

- Perkhidmatan Kemasan Permukaan

Pencetakan 3D Polyether Ether Ketone: Kawalan Proses, Kos dan Panduan Pembekal
Bahagian MENGINTIP boleh kelihatan sempurna apabila ia meninggalkan pencetak dan masih berprestasi rendah dalam perkhidmatan jika polimer tidak pernah mencapai keadaan separa kristal yang betul. Pencetakan 3D polieter eter keton adalah kurang mengenai memuatkan filamen suhu tinggi dan lebih banyak tentang mengawal haba melalui pengeringan, penyemperitan, penyejukan, penyepuhlindapan dan pemeriksaan. Proses ini berdaya maju untuk bahagian yang menuntut, tetapi hanya apabila pembekal menganggap suhu dan kehabluran sebagai output proses yang boleh diukur dan bukannya tetapan pencetak.
Perbezaan itu penting pada peringkat sebut harga. MENGINTIP ialah termoplastik kejuruteraan yang mahal, dan penyemperitan bahan suhu tinggi berjalan perlahan. Pembeli yang membandingkan hanya harga setiap sentimeter padu akan terlepas pemacu kos yang lebih besar: masa ruang dipanaskan, strategi sokongan, penyepuhlindapan, elaun pemesinan, pemeriksaan dan risiko sekerap. Pembeli yang membandingkan hanya lembaran data akan terlepas jurang proses antara kupon ujian dan pendakap sebenar, meterai, penebat atau bahagian haus.
Jawapan praktikal adalah bermula dengan fungsi bahagian, bukan nama polimer. Jika bahagian tersebut memerlukan rintangan kimia yang luas, haba berterusan yang tinggi, rintangan haus, dan kekakuan pada suhu tinggi, PEEK layak mendapat penilaian yang serius. Jika bahagian terutamanya memerlukan rintangan haba dan kekakuan dalam persekitaran yang kering, sebatian gentian karbon suhu tinggi, laluan tambahan logam, atau reka bentuk mesin mungkin menyampaikan program yang lebih boleh diramal. Selebihnya panduan ini menerangkan di mana percetakan 3D polieter eter keton memperoleh kosnya dan di mana ia menjadi ketidakpadanan yang mahal.
Percetakan 3D Polyether Ether Ketone: Apa yang Sebenarnya Dituntut oleh Proses
PEEK ialah termoplastik separa kristal dengan takat lebur yang tinggi dan profil sifat yang kuat. Dalam percetakan penyemperitan bahan, polimer dipanaskan jauh di atas takat cairnya, dimendapkan lapisan demi lapisan, dan kemudian disejukkan dalam keadaan terkawal. Profil yang tepat bergantung pada gred resin, geometri muncung, geometri bahagian dan pencetak, tetapi arah umum adalah jelas: PEEK memerlukan muncung panas, ruang binaan panas dan strategi penyejukan yang berdisiplin. Mesin yang boleh mencapai suhu muncung tetapi tidak dapat menahan haba ruang akan berjuang untuk menghasilkan bahagian yang konsisten.
Inilah sebabnya mengapa percetakan 3D polieter eter keton berada dalam kategori yang berbeza daripada mencetak PLA, PETG, atau bahkan nilon standard. Filamen mungkin memerlukan pengeringan sebelum digunakan, permukaan binaan mesti bertolak ansur dengan suhu tinggi, dan suasana ruang harus stabil sepanjang binaan. Draf, pintu terbuka dan kitaran prapanas pendek boleh mencipta kecerunan terma yang muncul kemudian sebagai lengkungan, ikatan lapisan yang lemah atau kehabluran yang tidak konsisten. Kecacatan tersebut mungkin tidak kelihatan pada bahagian luar bahagian tersebut.
Kesilapan biasa ialah memfokuskan pada suhu muncung sahaja. Muncung mencairkan polimer, tetapi kebuk dan profil penyejukan mempengaruhi cara polimer memejal. Penyejukan perlahan dan terkawal secara amnya menyokong kehabluran. Penyejukan pantas boleh meninggalkan bahan dalam keadaan yang lebih amorf, yang boleh mengurangkan rintangan kimia dan kestabilan dimensi. Sesetengah pembekal mencetak PEEK pada suhu ruang yang lebih rendah dan bergantung pada penyepuhlindapan selepas cetakan untuk membina kehabluran. Itu boleh berfungsi, tetapi ia mengalihkan risiko ke dalam langkah penyepuhlindapan dan memerlukan kitaran yang disahkan untuk geometri bahagian.
Terdapat juga dimensi kos perkakasan. Pencetak suhu tinggi menggunakan pemanas, penebat, motor dan kawalan haba yang lebih teguh berbanding mesin standard. Kos itu dipulihkan melalui masa mesin, bukan melalui bahan sahaja. Bagi pembeli, implikasinya mudah: minta tetingkap proses sebenar, bukan hanya nama bahan. Tanya bagaimana pembekal mengesahkan keseragaman ruang, cara ia mengendalikan pengembangan terma semasa pembinaan yang panjang, dan cara ia merekodkan kitaran penyepuhlindapan.
Mengapa Kehabluran Memutuskan Sama ada Bahagian PEEK Berprestasi
PEEK boleh wujud dalam bentuk amorfus dan separa kristal. Dalam bahagian yang dicetak, nisbah antara mereka bukanlah rasa ingin tahu makmal. Ia menjejaskan kekakuan, kestabilan dimensi, rintangan kimia, dan cara bahagian itu bertindak di bawah beban yang berterusan. Struktur separa hablur biasanya lebih disukai untuk aplikasi yang menuntut kerana kawasan tersusun menyumbang kepada kekuatan dan rintangan. Bahagian amorf atau sebahagian hablur mungkin lebih mudah untuk dihasilkan, tetapi ia boleh gagal dalam keadaan tepat di mana PEEK dipilih.
Kadar penyejukan adalah tuil utama. Jika polimer termendap menyejuk perlahan-lahan dalam ruang panas, rantai polimer mempunyai masa untuk disusun. Jika ia menyejuk dengan cepat, strukturnya dibekukan dalam keadaan kurang teratur. Bahagian geometri juga penting. Dinding nipis, sudut tajam dan kawasan rata yang besar kehilangan haba pada kadar yang berbeza, jadi satu cetakan boleh mengandungi zon dengan sejarah haba yang berbeza. Itulah salah satu sebab bahagian PEEK sering memerlukan jejari yang besar, peralihan ketebalan beransur-ansur, dan orientasi binaan yang dirancang dengan baik.
Penyepuhlindapan adalah tuas kedua. Kitaran haba selepas cetakan boleh meningkatkan kehabluran dan melegakan tekanan sisa, tetapi ia juga boleh menyebabkan herotan jika bahagian itu dipanaskan atau disejukkan terlalu cepat, atau jika ia tidak disokong dengan betul. Kitaran yang betul bergantung pada ketebalan bahagian, geometri dan data pengesahan pembekal. Resipi generik yang disalin daripada lembaran data bahan bukanlah pelan kawalan proses. Pembekal yang baik mengikat kitaran penyepuhlindapan pada bahagian, merekodkan tanjakan sebenar dan rendam, dan memeriksa dimensi kritikal selepas kitaran.
Bagi pembeli, kehabluran harus muncul dalam perbualan yang berkualiti. Tanya sama ada pembekal mengukurnya, berapa kerap, dan pada sampel apa. Kalorimetri pengimbasan pembezaan boleh memberikan petunjuk kehabluran, manakala pemeriksaan ketumpatan dan kupon mekanikal boleh menyokong kesimpulan yang sama dari sudut yang berbeza. Bukan setiap kerja memerlukan laporan makmal penuh, tetapi bahagian PEEK untuk perkhidmatan kimia, haba tinggi atau fungsi berkaitan keselamatan tidak seharusnya bergantung pada pemeriksaan visual sahaja.
Proses Pencetakan 3D PEEK: Pengeringan, Penyemperitan, Penyejukan dan Penyepuhlindapan
Aliran kerja pencetakan 3D polieter eter keton yang teguh ialah rangkaian kawalan. Setiap langkah melindungi langkah seterusnya. Parameter yang tepat adalah milik pembekal bahan dan platform pencetak, tetapi urutannya cukup konsisten untuk digunakan sebagai senarai semak pembelian.
- Sahkan gred resin dan kelompok. PEEK bukan satu komoditi. Gred berbeza dalam kelikatan, kandungan pengisi, warna dan pemprosesan yang dimaksudkan. Rakam kumpulan dan pastikan ia boleh dikesan ke binaan.
- Keringkan dan lindungi filamen. Kelembapan dan pencemaran boleh mewujudkan lompang, kecacatan permukaan, dan penyemperitan yang tidak konsisten. Ikuti jadual pengeringan pembekal resin dan pastikan bahan dalam keadaan kering semasa pembinaan.
- Panaskan ruang dan stabilkan mesin. Muncung panas tidak mencukupi. Ruang, plat binaan dan perkakasan di sekeliling memerlukan masa untuk mencapai keadaan yang stabil sebelum lapisan pertama.
- Cetak dengan profil yang disahkan. Suhu muncung, ketinggian lapisan, lebar penyemperitan, penyejukan dan kelajuan hendaklah datang daripada profil yang layak untuk bahan dan geometri, bukan daripada percubaan dan kesilapan di pihak pembeli.
- Kawal penyejukan dan bina risiko gangguan. Binaan yang panjang memerlukan kuasa yang stabil, kawalan haba dan pelan untuk jeda. Draf sejuk atau jeda yang tidak dirancang boleh mencipta lapisan lemah yang sukar dikesan kemudian.
- Anil dan periksa. Kitaran selepas cetakan hendaklah didokumenkan. Dimensi kritikal, jisim, keadaan permukaan, dan sebarang kupon ujian hendaklah disemak mengikut pelan yang dipersetujui.
Dua pilihan proses patut dibincangkan awal. Yang pertama ialah membina orientasi. Bahagian PEEK selalunya anisotropik kerana ikatan antara lapisan tidak sama dengan kekuatan dalam lapisan. Jika beban tertinggi merentasi arah lapisan, reka bentuk mungkin memerlukan orientasi yang berbeza, bahagian yang lebih tebal atau operasi kedua. Yang kedua ialah elaun pemesinan. Banyak bahagian PEEK dicetak berhampiran bentuk bersih dan kemudian dimesin pada antara muka kritikal kerana pencetakan sahaja mungkin tidak memegang setiap toleransi secara ekonomi.
Penyingkiran sokongan adalah satu lagi risiko praktikal. PEEK adalah sukar, dan struktur sokongan boleh menjadi sukar untuk dialih keluar tanpa menandai permukaannya. Bahan sokongan, lapisan antara muka dan kaedah penyingkiran harus dipersetujui sebelum binaan. Untuk bahagian yang tertutup atau terdedah secara kimia, pembeli juga harus bertanya sama ada penyokong meninggalkan laluan terbuka atau kerosakan permukaan yang boleh menjejaskan prestasi.
PEEK lwn PPS-CF lwn PAHT-CF: Perbandingan Bahan Praktikal
Kebanyakan projek PEEK tidak benar-benar meminta PEEK sebagai nama. Mereka meminta gabungan haba, rintangan kimia, kekakuan, tingkah laku haus dan kestabilan dimensi. Itu membuka perbandingan dengan laluan berprestasi tinggi yang lain. Carta di bawah ialah bantuan perancangan, bukan lembaran data bahan; ia membandingkan beban proses relatif tiga laluan yang pembeli sering semak bersama-sama.
Markah mencerminkan berapa banyak kawalan terma, disiplin pengeringan, dan perhatian selepas pemprosesan setiap laluan cenderung untuk diminta dalam tetapan pembuatan tersuai. Ia harus digunakan untuk merangka perbualan dengan pembekal, bukan untuk menggantikan ujian aplikasi.
Permintaan proses relatif untuk laluan polimer suhu tinggi
Skor perancangan indikatif, bukan sifat bahan yang diukur
Skor yang lebih tinggi bermakna permintaan kawalan haba dan proses yang lebih besar dalam binaan tersuai biasa. Keperluan geometri, platform pencetak dan pengesahan boleh mengubah gambar.
Carta ini berguna kerana ia memisahkan keupayaan bahan daripada beban pembuatan. PEEK berada di bahagian atas skala beban, jadi ia harus dikhaskan untuk bahagian yang gabungan sifatnya melakukan kerja sebenar. PPS-CF selalunya merupakan laluan yang lebih praktikal untuk kurungan, lekapan dan komponen terdedah secara kimia yang memerlukan haba tinggi serta kekakuan tanpa rantai proses PEEK penuh. PAHT-CF lebih mudah diproses dan boleh sesuai dengan perumah struktur, jig dan kurungan ringan di mana suhu berterusan lebih rendah.
Bagi pasukan yang membandingkan prototaip dan pengeluaran volum rendah, keputusan harus termasuk strategi penamat dan toleransi. Bahagian PPS-CF atau PAHT-CF mungkin mencetak lebih pantas dan mesin lebih mudah, tetapi ia masih memerlukan ketebalan dinding yang betul, orientasi gentian dan pelan pemeriksaan. PEEK mungkin mewajarkan kosnya dalam pengedap, sesendal, lekapan kimia atau penebat haba tinggi di mana kegagalan adalah mahal. Perbandingan yang salah ialah harga setiap bahagian sahaja; perbandingan yang betul ialah jumlah kos bahagian yang disahkan.
| Pertimbangan | PEEK | PPS-CF | PAHT-CF |
|---|---|---|---|
| Rintangan haba | Sangat tinggi | tinggi | Sederhana hingga tinggi |
| Rintangan kimia | Sangat tinggi | tinggi | Sederhana |
| Kesukaran proses | Sangat tinggi | tinggi | Sederhana |
| Menarik perhatian | Biasanya diperlukan | Selalunya disyorkan | Selalunya disyorkan |
| Kesesuaian tipikal | Pengedap, sesendal, lekapan kimia, penebat haba tinggi | Kurungan terdedah secara kimia, bahagian pam, lekapan | Perumah, jig, bahagian struktur ringan |
| Kos bahan relatif | tinggiest | Pertengahan hingga tinggi | Pertengahan |
Untuk kurungan dan lekapan terdedah secara kimia di mana PEEK terlalu ditentukan, laluan PPS-CF ialah alternatif suhu tinggi yang praktikal. Ia menawarkan keseimbangan kekakuan, rintangan haba dan kematangan proses yang berguna untuk bahagian tersuai yang tidak memerlukan sampul harta PEEK penuh.
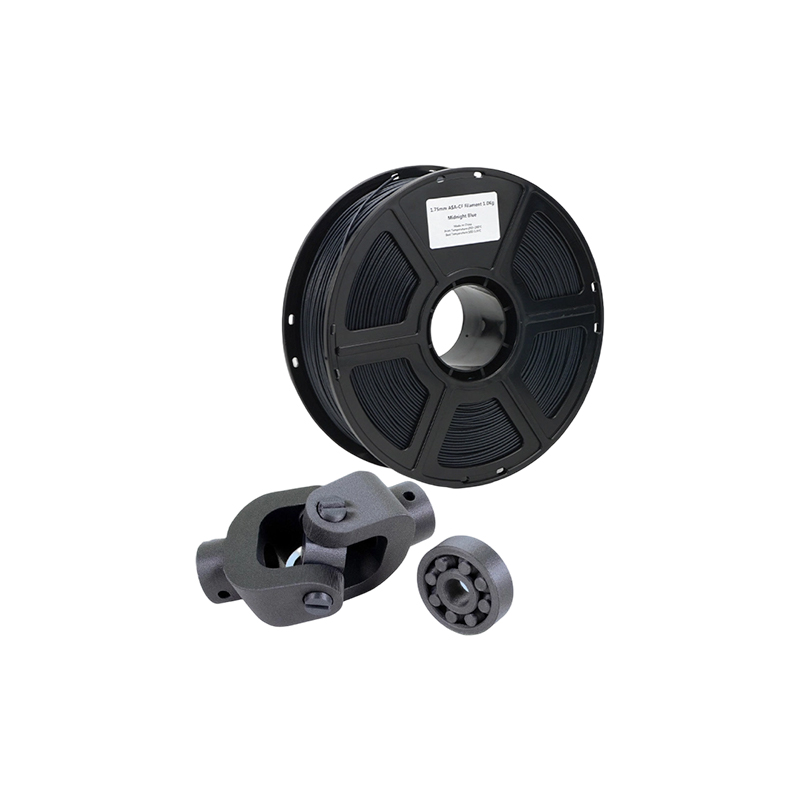 Pencetakan 3D Gentian Karbon PPS CF untuk Bahagian Berfungsi Pilihan bahan FDM suhu tinggi untuk kurungan dan lekapan terdedah secara kimia yang memerlukan kekakuan, rintangan haba dan kematangan proses tanpa spesifikasi berlebihan peringkat PEEK. Lihat Produk →
Pilihan terakhir hendaklah dibuat dengan lukisan, persekitaran perkhidmatan, dan pelan pengesahan di tangan. Bahan yang lebih mudah untuk dicetak masih boleh gagal jika reka bentuk mengabaikan arah lapisan atau pendedahan kimia. Bahan yang lebih sukar untuk dicetak masih boleh menjadi pilihan berisiko rendah jika aplikasi benar-benar memerlukan sifatnya. Itulah sebabnya jadual perbandingan bahan adalah titik permulaan, bukan pesanan pembelian.
Peraturan Reka Bentuk Yang Mengekalkan Bahagian PEEK Daripada Tong Skrap
PEEK adalah sukar, tetapi ia tidak memaafkan geometri cetakan yang lemah. Kawasan rata yang besar, perubahan ketebalan yang mendadak, dan sudut dalaman yang tajam menumpukan tegasan haba. Bahagian itu mungkin bertahan dalam percetakan dan kemudian bergerak semasa penyepuhlindapan atau pemesinan. Reka bentuk untuk kestabilan terma dari awal, dan proses menjadi lebih boleh diramal.
Gunakan jejari yang besar di sudut dalaman. Peralihan antara bahagian tebal dan nipis secara beransur-ansur. Elakkan rentang yang panjang dan tidak disokong di mana lapisan pertama mesti membawa haba mereka sendiri. Jika muka rata adalah kritikal, pertimbangkan elaun pemesinan daripada mencetak permukaan akhir. Tulang rusuk boleh meningkatkan kekakuan, tetapi ia juga mencipta perbezaan jisim haba; susun atur rusuk yang berfungsi dalam pengacuan suntikan mungkin bukan susun atur terbaik untuk penyemperitan bahan.
Fikirkan tentang arah lapisan sebelum anda memuktamadkan lukisan. Jika bahagian PEEK akan melihat beban tegangan merentas lapisan, reka bentuk mungkin memerlukan lebih banyak ketebalan bahagian atau orientasi binaan yang berbeza. Jika bahagian itu akan dimesin selepas dicetak, tinggalkan stok yang mencukupi untuk operasi penamat dan tentukan datum yang akan bertahan dalam penyepuhlindapan. Permukaan cetakan yang cantik tidak berguna jika gerek kritikal bergerak selepas rawatan haba.
Toleransi patut dibincangkan secara berasingan. Percetakan boleh memegang jalur toleransi praktikal untuk banyak ciri, tetapi pengembangan terma dan tingkah laku pengecutan PEEK menjadikan toleransi yang ketat merentas dimensi panjang lebih sukar. Apabila lukisan memerlukan padanan bearing, alur pengedap atau kerataan pada muka yang besar, rancang untuk kemasan CNC yang tepat. Itu selalunya cara paling menjimatkan untuk menggabungkan sifat bahan PEEK dengan kawalan dimensi pemesinan.
Apabila cetakan PEEK memerlukan toleransi yang ketat, pengilangan CNC ketepatan selalunya merupakan langkah penamat yang menjadikan reka bentuk praktikal. Ia boleh mewujudkan datum, membersihkan antara muka kritikal, dan membawa bahagian tersebut ke dalam pelan pemeriksaan yang dipersetujui tanpa memaksa pencetak untuk menahan setiap toleransi dalam satu operasi.
 Pengilangan CNC Ketepatan untuk Mengintip dan Acuan Toleransi Ketat Pilihan pemesinan untuk mewujudkan datum, membersihkan antara muka kritikal dan mengendalikan acuan format besar apabila bahagian PEEK yang dicetak memerlukan toleransi yang lebih ketat. Lihat Produk →
Pertimbangkan juga perhimpunan. Bahagian PEEK boleh dicantumkan dengan sisipan, pengikat atau pelekat, dan setiap kaedah mempunyai had terma. Reka bentuk yang stabil pada suhu bilik boleh longgar selepas kitaran haba berulang. Jika bahagian itu akan dimeterai, periksa bahawa permukaan yang dicetak dan tanda pemesinan tidak mencipta laluan bocor. Jika ia akan meluncur atau berputar, semak arah haus terhadap orientasi lapisan.
Perkara yang Memacu Kos Pencetakan 3D Polyether Ether Ketone
PEEK mahal sebelum pencetak dimulakan. Kos bahan adalah tinggi, mesin adalah khusus, dan binaan berjalan perlahan. Itu hanya kos yang boleh dilihat. Petikan yang realistik juga menggambarkan pengeringan, pemanasan awal ruang, penghunian mesin yang lama, penyepuhlindapan, pemeriksaan, penyingkiran sokongan dan risiko sekerap. Pembeli yang membandingkan hanya harga filamen akan terkejut dengan penyebaran antara pembekal.
- Bahan dan saiz batch. Pesanan kecil mungkin membawa premium material kerana pembekal mesti membuka, mengeringkan, dan melayakkan kumpulan untuk jangka pendek.
- Masa mesin. Binaan suhu tinggi adalah perlahan, dan ruang yang dipanaskan menggunakan tenaga sebelum lapisan pertama dimendapkan.
- Geometri dan sokongan. Bahagian yang tinggi, sokongan padat, dan akses yang sukar meningkatkan masa binaan dan tenaga kerja pasca pemprosesan.
- Penyepuhlindapan dan lekapan. Kitaran haba terkawal mungkin memerlukan lekapan khusus untuk mengelakkan herotan.
- Elaun pemesinan. Percetakan hampir bersih serta kemasan CNC boleh diramalkan daripada mencetak kepada toleransi akhir.
- Pemeriksaan. Laporan dimensi, kebolehkesanan bahan dan kupon ujian menambah kos, tetapi ia mengurangkan risiko menerima bahagian yang tidak boleh disahkan.
- Scrap dan kerja semula. PEEK tidak bertolak ansur dengan pintasan proses. Pembekal yang membuat sebut harga tanpa elaun sekerap mungkin mendapatkan semula kos di tempat lain.
Oleh itu, perbualan kos harus bermula dengan permohonan dan kriteria penerimaan. Jika bahagian itu adalah lekapan yang tidak kritikal, pelan pemeriksaan yang lebih mudah mungkin mencukupi. Jika bahagian itu adalah pengedap kimia atau penebat haba tinggi, kos pengesahan adalah sebahagian daripada produk. Pembekal yang baik akan memisahkan kejuruteraan sekali sahaja, kos pembinaan, kemasan dan pemeriksaan supaya pembeli dapat melihat ke mana wang itu pergi.
Kelantangan mengubah persamaan tetapi tidak menghilangkan beban proses. PEEK bukan bahan di mana pesanan besar secara automatik menjadi murah. Pembekal mungkin memerlukan lekapan khusus, kebolehkesanan kelompok dan profil cetakan yang stabil sebelum penskalaan. Untuk kerja tersuai volum rendah, sasaran praktikal ialah kebolehulangan dahulu, kemudian peningkatan harga melalui sarang, reka letak binaan dan kecekapan kemasan.
Apabila Perkhidmatan Pencetakan 3D PEEK Masuk akal, dan Apabila Ia Tidak
Perkhidmatan pencetakan PEEK 3D paling masuk akal apabila bahagian itu kompleks dari segi geometri, volumnya rendah hingga sederhana, dan aplikasi memerlukan gabungan bahan haba, rintangan kimia dan prestasi mekanikal. Prototaip berfungsi, larian pengeluaran kecil, alat ganti dan reka bentuk dengan saluran dalaman atau pemasangan disatukan adalah calon semula jadi. Percetakan juga boleh memendekkan laluan daripada lelaran reka bentuk kepada bahagian yang boleh diuji apabila alternatifnya ialah program acuan atau pemesinan yang panjang.
Ia kurang masuk akal apabila bahagian itu ringkas, besar dan mesra geometri untuk pemesinan. Blok, cincin atau plat biasa mungkin lebih pantas dan lebih menjimatkan dalam bentuk stok PEEK, terutamanya apabila toleransi yang ketat diperlukan. Percetakan juga tidak sesuai apabila reka bentuk memerlukan kemasan permukaan yang memerlukan kerja tangan yang meluas, atau apabila bahagian itu akan terdedah kepada keadaan di luar kesesuaian PEEK, seperti pendedahan ultraviolet yang berterusan tanpa perlindungan. PEEK adalah bahan yang kuat, tetapi ia bukan bahan universal.
Soalan kelantangan adalah penting. Pada volum yang sangat rendah, percetakan mengelakkan perkakasan dan boleh memberikan bentuk yang kompleks dengan cepat. Pada volum yang lebih tinggi, ekonomi mungkin beralih ke arah pengacuan mampatan, pemesinan atau proses lain, bergantung pada geometri dan toleransi. Jawapan yang betul bukanlah peraturan berdasarkan kuantiti tunggal. Ia adalah perbandingan jumlah kos, masa utama, risiko, dan nilai kebebasan reka bentuk.
Untuk lekapan, perumah dan bahagian struktur ringan dengan suhu berterusan lebih rendah daripada julat PEEK, PAHT-CF boleh menjadi laluan gentian karbon nilon suhu tinggi yang lebih praktikal. Ia boleh mengurangkan beban proses sementara masih memberikan kekakuan dan prestasi haba yang berguna untuk banyak bahagian industri.
 Pencetakan 3D Gentian Karbon Nilon Suhu Tinggi PAHT CF Laluan FDM praktikal untuk lekapan struktur ringan dan perumah yang memerlukan kekukuhan dan prestasi haba di bawah julat PEEK, dengan nisbah kekuatan kepada berat yang kuat. Lihat Produk →
Pembekal perkhidmatan yang baik akan memberitahu anda apabila PEEK bukanlah penggunaan bajet yang terbaik. Itu bukan kegagalan jualan; ia adalah tanda bahawa pembekal sedang menilai permohonan itu. Minta pandangan sebelah menyebelah PEEK, sebatian suhu tinggi dan laluan mesin atau logam jika pilihan tersebut berkaitan. Laluan terbaik ialah laluan yang memenuhi fungsi dengan risiko tidak terkawal yang paling sedikit.
Pemeriksaan Kualiti untuk Meminta Daripada Pengeluar Pencetakan 3D PEEK
Kawalan kualiti untuk PEEK hendaklah berkadar dengan risiko. Pemeriksaan visual tidak mencukupi untuk pengedap kimia, penebat haba tinggi atau pendakap galas beban. Pembeli harus meminta bukti bahawa bahan, mesin dan kitaran haba dikawal. Pakej yang tepat boleh berbeza-beza, tetapi kategorinya konsisten.
- Kebolehkesanan bahan. Gred, kelompok, sijil pembekal dan sejarah storan harus tersedia. Jika pembekal tidak dapat mengenal pasti kumpulan tersebut, tuntutan harta tanah sukar dipertahankan.
- Rekod pengeringan dan penyimpanan. Log ringkas boleh menunjukkan bahawa filamen telah dikeringkan dan dilindungi sebelum dibina.
- Membina rekod. Pencetak, muncung, ketinggian lapisan, suhu ruang, orientasi binaan, dan sebarang gangguan hendaklah didokumenkan.
- Rekod penyepuhlindapan. Kadar tanjakan, suhu rendam, masa tahan, kadar penyejukan dan lekapan yang digunakan hendaklah boleh dikesan ke bahagian atau lot.
- Laporan dimensi. Ciri kritikal hendaklah diukur selepas penyepuhlindapan dan penamat, bukan sebelum ini.
- Pengesahan bahan. Data ketumpatan, kehabluran atau kupon mekanikal boleh menyokong tuntutan proses, terutamanya untuk bahan baharu atau aplikasi kritikal.
- Semakan tidak merosakkan. Pemeriksaan visual, pemeriksaan jisim dan, jika wajar, pemeriksaan CT atau ultrasonik boleh mendedahkan lompang dalaman atau kecacatan lapisan.
Tanya bagaimana pembekal mengendalikan binaan yang gagal atau pemeriksaan yang gagal. Bahagian PEEK yang di luar toleransi selepas penyepuhlindapan tidak boleh diolah semula secara senyap tanpa pelan pemeriksaan baharu. Pembeli harus mengetahui sama ada bahagian itu telah dibuang, diolah semula atau diterima di bawah sisihan. Tahap disiplin itu lebih berharga daripada brosur berkilat.
Kerahsiaan juga termasuk dalam perbualan yang berkualiti. Bahagian PEEK sering muncul dalam pembangunan produk baharu, dan lukisan mungkin mendedahkan fungsi pemasangan. Pembekal yang mengendalikan kerja OEM global harus mempunyai pendekatan yang jelas untuk kawalan fail, akses dan komunikasi projek. Pembeli seharusnya tidak perlu memilih antara ketelusan proses dan perlindungan harta intelek.
Tempat Jiaheng Sesuai dalam Program Binaan Berprestasi Tinggi
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. beroperasi sebagai rakan kongsi pembuatan ketepatan sehenti dan bukannya kedai cetakan satu proses. Rangkaian perkhidmatan yang diterbitkan meliputi percetakan 3D, pemesinan CNC, tuangan dan replikasi vakum, dan kemasan permukaan. Gabungan itu berguna apabila penilaian PEEK bertukar menjadi program yang lebih luas dengan prototaip polimer, kurungan logam, salinan acuan silikon dan kemasan kosmetik.
Barisan pencetakan 3D yang diterbitkan termasuk resin SLA, resin DLP, nilon SLS, logam SLM dan plastik FDM. Dalam FDM, halaman bahan termasuk PLA, PETG dan ABS standard, serta pilihan suhu tinggi seperti HT-PLA, PAHT-CF dan PPS-CF. Rangkaian SLS termasuk nilon hitam, nilon putih dan nilon dengan gentian kaca. Rangkaian SLM termasuk aloi aluminium, keluli tahan karat, aloi titanium dan keluli alat. Laluan tersebut tidak menggantikan proses PEEK yang disahkan, tetapi ia memberikan alternatif praktikal kepada pembeli apabila permohonan tidak memerlukan sampul penuh PEEK.
Untuk program yang bermula dengan keperluan seperti PEEK, langkah pertama ialah memisahkan sifat yang mesti ada daripada bahan pilihan. Jika rintangan kimia dan haba berterusan adalah penting, PEEK mungkin kekal sebagai rujukan. Jika bahagian itu memerlukan kekakuan, rintangan haba, dan struktur ringan, PPS-CF atau PAHT-CF mungkin mencukupi. Jika bahagian tersebut memerlukan kekuatan tahap logam atau kekonduksian terma, titanium SLM atau keluli tahan karat mungkin merupakan laluan yang lebih baik. Jika reka bentuk memerlukan permukaan kosmetik yang licin atau perumahan padan warna, pilihan kemasan permukaan menjadi sebahagian daripada pelan.
Jiaheng juga menyokong pengilangan CNC, putaran CNC dan pengilangan CNC ketepatan, yang penting untuk bahagian PEEK yang memerlukan antara muka yang ketat selepas mencetak. Tuangan vakum dan replikasi acuan silikon boleh menyokong pengeluaran jambatan atau salinan volum rendah apabila bahan dan geometri membenarkan. Pengecatan, salutan, ukiran laser, penggilap, letupan pasir, penyaduran elektrik, anodisasi, dan rawatan bahagian lutsinar melengkapkan bahagian pasca pemprosesan. Nilainya bukanlah setiap projek menggunakan setiap perkhidmatan; ia adalah bahawa serahan antara percetakan, pemesinan, kemasan dan pemeriksaan boleh diuruskan di satu tempat.
Oleh kerana PEEK tidak disenaraikan di antara halaman bahan yang diterbitkan, pembeli yang mempunyai keperluan PEEK wajib harus membuat pengumuman awal. Pasukan boleh menyemak lukisan, suhu, pendedahan bahan kimia, toleransi dan kelantangan, kemudian mengesahkan sama ada PEEK adalah sesuai atau sama ada laluan yang setanding adalah lebih praktikal. Perbualan itu lebih berguna daripada memaksa setiap bahagian berprestasi tinggi menjadi satu nama bahan.
Menyumber Bahagian Bercetak PEEK 3D: Pengeluar, Pembekal atau Pemborong?
Perkataan pengilang, pembekal dan pemborong sering digunakan secara bergantian dalam penyumberan, tetapi ia bermaksud perkara yang berbeza untuk bahagian PEEK tersuai. Pengilang mengawal percetakan, kitaran haba, pemesinan dan proses pemeriksaan. Pembekal boleh menyelaraskan kerja tetapi tidak memiliki proses tersebut. Pemborong lebih berkaitan dengan bentuk stok standard, filamen atau komponen katalog daripada bahagian bercetak tersuai dengan rekod pengesahan. Untuk komponen PEEK yang kritikal, pembeli harus tahu siapa sebenarnya yang mengawal proses tersebut.
Ini tidak bermakna pembekal tidak boleh berguna. Pembekal yang berkebolehan boleh menguruskan komunikasi, dokumentasi kualiti, logistik dan pelbagai proses. Risiko muncul apabila pembeli menganggap bahawa pembekal adalah pengilang dan kemudian mendapati bahawa rekod proses dikawal oleh pihak ketiga. Tanya terus: siapa yang mencetak bahagian itu, siapa yang menyepuhnya, siapa yang mengemasnya, dan siapa yang menandatangani laporan pemeriksaan? Jika jawapan berubah pada setiap langkah, tanggungjawab kualiti perlu jelas.
Permintaan sebut harga yang baik untuk pencetakan PEEK 3D hendaklah termasuk lukisan, fungsi bahagian, suhu perkhidmatan, pendedahan kimia, jangka hayat, dimensi kritikal, keperluan permukaan, tahap pemeriksaan dan kuantiti sasaran. Ia juga harus menyatakan sama ada PEEK adalah wajib atau sama ada pembekal mungkin mencadangkan alternatif. Titik terakhir itu boleh menjimatkan masa dan kos yang ketara.
Untuk program OEM global, tambahkan keperluan komersial lebih awal: Incoterms, pembungkusan, pelabelan, kerahsiaan dan kawalan perubahan. Harga sekeping yang rendah boleh dipadamkan oleh penghantaran yang tiba tanpa dokumentasi yang betul atau bahagian yang tidak dapat dikesan ke kumpulan materialnya. Keputusan penyumberan hendaklah berdasarkan jumlah pakej yang dihantar, bukan garis sebut harga sahaja.
Aplikasi Tempat Pencetakan 3D PEEK Mendapat Tempatnya
PEEK sering dinilai dalam automotif, aeroangkasa, minyak dan gas, semikonduktor, peralatan perubatan, robotik dan jentera perindustrian. Perkara biasa bukanlah satu industri; ia adalah gabungan haba, bahan kimia, haus, dan berat. Bahagian yang hanya melihat udara bersuhu bilik mungkin tidak memerlukan PEEK. Bahagian yang melihat cecair panas, pembersihan berulang atau beban berterusan pada suhu tinggi mempunyai kes yang lebih kuat.
Dalam peralatan automotif dan industri, PEEK boleh dipertimbangkan untuk komponen bahagian bawah, pengedap, sesendal, pad haus dan lekapan yang menghadapi haba atau bahan kimia. Dalam minyak dan gas, rintangan kimia dan kestabilan dimensi mungkin penting untuk pengedap, penebat dan komponen lubang bawah, walaupun keperluan pengesahan adalah teruk. Dalam pembuatan semikonduktor dan elektronik, PEEK mungkin muncul dalam pengendalian wafer, lekapan ujian dan bahagian penebat di mana penjanaan zarah dan pendedahan kimia penting. Dalam peralatan perubatan, PEEK digunakan dalam instrumen dan komponen peranti, tetapi aplikasi yang menyentuh pesakit atau implan memerlukan laluan kawal selia yang berasingan daripada proses pencetakan.
Program robotik dan dron atau eVTOL selalunya bermula dengan pengurangan berat badan. PEEK boleh berguna di mana bahagian polimer suhu tinggi juga mesti kuat dan tahan bahan kimia, tetapi ia bukan pilihan yang paling ringan atau paling menjimatkan secara automatik. Sebatian suhu tinggi gentian karbon, bahagian tambahan logam, atau reka bentuk aluminium yang dimesin mungkin lebih baik untuk pendakap atau perumah tertentu. Jawapan yang betul bergantung pada laluan beban, pendedahan haba dan volum pengeluaran.
Elektronik pengguna adalah satu lagi bidang di mana pilihan bahan harus dipersoalkan. PEEK boleh memberikan rintangan haba dan kestabilan dimensi dalam lekapan dalaman, tetapi perumah kosmetik selalunya memerlukan kemasan permukaan dan kawalan warna yang mungkin lebih mudah dengan polimer lain. Jika bahagian itu adalah komponen dalaman yang berfungsi, PEEK mungkin wajar. Jika ia adalah cangkerang yang boleh dilihat, kos penamat dan risiko kecacatan permukaan mungkin melebihi manfaat material.
Mod kegagalan biasa adalah untuk menentukan PEEK untuk setiap aplikasi berprestasi tinggi tanpa menyemak keadaan perkhidmatan sebenar. Pendekatan yang lebih baik ialah menyenaraikan keperluan, menentukan kedudukannya dan menguji dua laluan material teratas. Itu lebih banyak kerja di bahagian hadapan, tetapi ia mengurangkan kemungkinan bahagian mahal yang menyelesaikan masalah yang salah.
Soalan Lazim: Percetakan 3D Polieter Eter Ketone
Adakah pencetakan 3D polieter eter keton boleh dilakukan pada pencetak desktop biasa?
Biasanya tidak. PEEK memerlukan hotend suhu tinggi, ruang yang dipanaskan, permukaan binaan yang bertolak ansur dengan haba dan strategi penyejukan terkawal. Pencetak desktop standard mungkin mencapai suhu muncung tinggi di atas kertas, tetapi selalunya ia tidak dapat menahan suhu ruang atau menguruskan beban terma untuk binaan yang boleh dipercayai. Walaupun pada mesin yang berkebolehan, proses itu memerlukan profil yang disahkan dan penyepuhlindapan selepas cetakan.
Apakah suhu muncung dan ruang yang diperlukan PEEK?
Nilai tepat bergantung pada gred dan pencetak, tetapi PEEK diproses jauh melebihi plastik kejuruteraan standard. Suhu muncung biasanya berada di atas 350 C, dan suhu ruang selalunya dalam julat 150 C hingga 200 C. Sesetengah proses menggunakan suhu ruang yang lebih rendah dan bergantung pada penyepuhlindapan. Pembeli harus meminta tetingkap yang disahkan pembekal dan bukannya satu nombor yang disalin daripada lembaran data.
Mengapakah PEEK memerlukan penyepuhlindapan selepas mencetak?
Penyepuhlindapan boleh meningkatkan kehabluran dan melegakan tekanan sisa daripada binaan lapisan demi lapisan. Itu boleh meningkatkan kestabilan dimensi dan menyokong profil harta yang diharapkan oleh aplikasi. Risikonya ialah anil yang dikawal dengan baik boleh memesongkan bahagian tersebut. Kitaran hendaklah dipadankan dengan geometri dan ketebalan dinding, dengan pemeriksaan dimensi selepas kitaran.
Adakah PEEK cetakan 3D sekuat PEEK yang dimesin?
Tidak secara automatik. Penyemperitan bahan mencipta sempadan lapisan, jadi bahagian itu boleh menjadi anisotropik. Bahagian PEEK yang dicetak dan disepuhlindap mungkin berfungsi dengan baik dalam pemampatan atau dalam arah yang sejajar dengan lapisan, tetapi ia mungkin tidak sepadan dengan bahagian yang dimesin dalam setiap arah. Untuk bahagian yang sangat dimuatkan, reka bentuk harus mengambil kira orientasi lapisan dan mungkin memerlukan pemesinan, bahagian yang lebih tebal atau proses yang berbeza.
Bolehkah bahagian PEEK dimesin selepas cetakan 3D?
ya. Banyak bahagian berprestasi tinggi dicetak berhampiran bentuk bersih dan kemudian dimesin pada antara muka kritikal. Ini boleh meningkatkan toleransi, kerataan dan kemasan permukaan. Pelan pemesinan hendaklah mengambil kira keadaan tegasan bahan bercetak dan kitaran penyepuhlindapan, dan pemeriksaan akhir harus dilakukan selepas semua langkah terma dan pemesinan.
Berapakah kos percetakan PEEK 3D?
Tiada harga tunggal yang berguna tanpa tahap geometri dan pengesahan. Bahan, masa mesin, penyingkiran sokongan, penyepuhlindapan, pemesinan, pemeriksaan dan risiko sekerap semuanya menyumbang. Bahagian yang kecil, mudah dan bahagian yang besar, kritikal boleh berbeza dengan margin yang luas. Pendekatan terbaik ialah memetik bahagian dengan pelan pemeriksaan yang jelas dan elaun berasingan untuk kejuruteraan dan kemasan.
Adakah makanan PEEK selamat atau biokompatibel?
Jangan anggap "PEEK" sebagai kelulusan menyeluruh. Aplikasi hubungan makanan dan perubatan bergantung pada gred, bahan tambahan, pemprosesan, pembersihan dan laluan kawal selia tertentu. Bahagian yang dicetak juga boleh mempunyai ciri-ciri permukaan dan keliangan yang berbeza daripada bahagian yang dimesin atau dibentuk. Aplikasi tersebut memerlukan semakan pematuhan khusus, bukan nama penting sahaja.
Apakah perbezaan antara PEEK dan PPS-CF untuk percetakan 3D?
PEEK umumnya menawarkan siling hartanah yang lebih tinggi, terutamanya dalam rintangan haba dan kimia, tetapi ia juga memerlukan lebih banyak kawalan proses dan kos. PPS-CF ialah sebatian gentian karbon suhu tinggi yang boleh menjadi pilihan praktikal untuk lekapan, kurungan dan bahagian terdedah secara kimia yang tidak memerlukan sampul penuh PEEK. Pilihan yang tepat bergantung pada keadaan perkhidmatan dan pelan pengesahan.
Bagaimanakah saya harus meminta sebut harga daripada pengilang percetakan PEEK 3D?
Hantar lukisan, fungsi, suhu perkhidmatan, pendedahan kimia, dimensi kritikal, keperluan permukaan, tahap pemeriksaan dan kuantiti sasaran. Nyatakan sama ada PEEK adalah wajib atau sama ada alternatif boleh dicadangkan. Tanya siapa yang mengawal percetakan, penyepuhlindapan, pemesinan dan pemeriksaan. Maklumat itu akan menghasilkan petikan yang lebih berguna daripada lukisan sahaja.
Adakah Jiaheng membekalkan percetakan PEEK 3D?
PEEK tidak disenaraikan di antara halaman bahan yang diterbitkan. Laluan yang tersedia termasuk nilon SLS, PPS-CF, PAHT-CF, plastik FDM lain, resin SLA dan DLP, logam SLM, pemesinan CNC, tuangan vakum dan kemasan permukaan. Jika PEEK adalah wajib, kongsi keperluan permohonan supaya pasukan boleh mengesahkan sama ada ia sesuai atau sama ada laluan yang setanding lebih praktikal.
Teruskan Meneroka Laluan Pengilangan
Jika anda membandingkan keperluan PEEK dengan laluan berprestasi tinggi yang lain, ia membantu untuk melihat julat proses penuh sebelum keputusan penting ditetapkan. Platform pembuatan sehenti boleh membandingkan percetakan polimer, percetakan logam, kemasan CNC dan rawatan permukaan di bawah satu perbualan yang berkualiti.
Langkah seterusnya yang paling berguna ialah meletakkan lukisan dan keadaan perkhidmatan bersebelahan. Itu memberi pembekal maklumat yang mencukupi untuk mengesyorkan PEEK, sebatian suhu tinggi, laluan logam atau reka bentuk mesin tanpa meneka. Ia juga memberi pembeli asas yang jelas untuk membandingkan harga, masa utama dan risiko.
Pencetakan 3D polieter eter keton ialah pilihan yang kukuh untuk bahagian yang betul, tetapi ia bukan jalan pintas di sekitar kejuruteraan. Bahan tersebut memberi ganjaran kepada pengeringan terkawal, haba ruang yang stabil, orientasi yang bijak, penyepuhlindapan yang didokumenkan dan pemeriksaan selepas pemprosesan terma. Ia menghukum andaian. Pembekal yang boleh menerangkan kawalan tersebut adalah lebih berharga daripada pembekal yang hanya menyenaraikan PEEK pada halaman material.
Bagi pembeli, laluan praktikal adalah untuk mentakrifkan fungsi, menentukan kedudukan keperluan dan membandingkan sekurang-kurangnya dua laluan. PEEK mungkin jawapan yang betul untuk pengedap kimia, penebat haba tinggi atau bahagian haus. PPS-CF, PAHT-CF, nilon SLS, logam SLM, CNC ketepatan atau gabungan mungkin merupakan jawapan yang lebih baik untuk pendakap, perumah, lekapan atau prototaip. Matlamatnya bukan untuk mengelakkan PEEK. Matlamatnya adalah untuk menggunakannya di mana sifatnya menyelesaikan masalah sebenar dan di mana proses itu boleh disahkan.
-
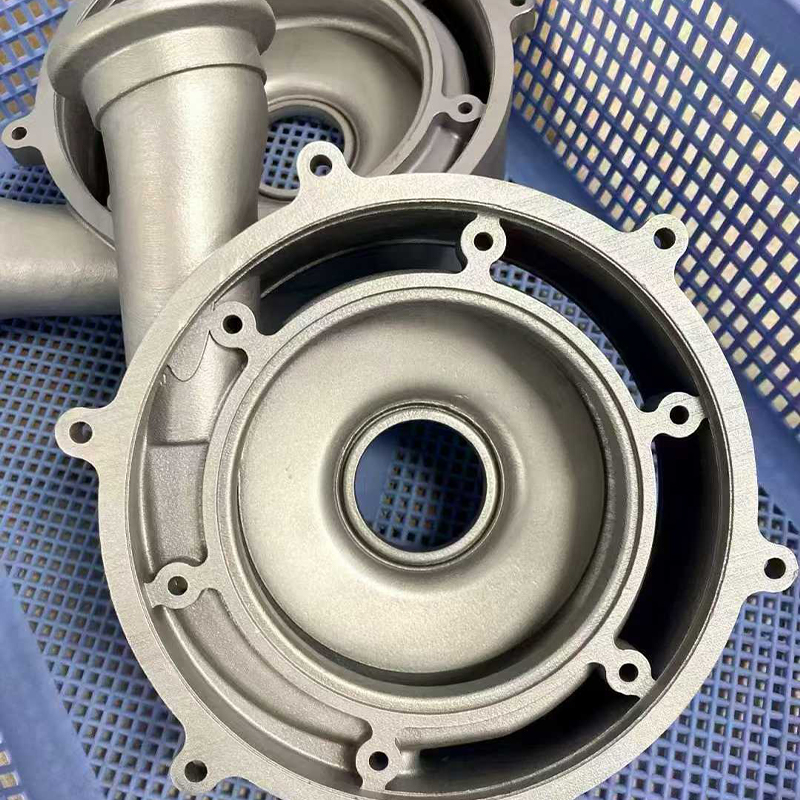 Perkhidmatan Pencetakan 3D Keluli Tahan Karat 316L
-
 Perkhidmatan Pencetakan 3D Bahan Bertetulang Gentian Karbon PAHT+CF Suhu Tinggi
-
 Perkhidmatan Pencetakan 3D Resin Hitam
-
 Perkhidmatan Pencetakan 3D Bahan FDM Standard (PLA, PETG, ABS)
-
 Perkhidmatan Percetakan 3D Resin Seperti ABS Kuning
-
 Perkhidmatan Percetakan 3D Bahan Bertetulang Gentian Karbon PPS+CF
Maklumat Hubungan
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
TAMBAH
-

Bangunan 7, No. 188, Seksyen Hongni Jalan Zha Wang, Mukim Danghu, Bandar Pinghu, Bandar Jiaxing, Wilayah Zhejiang, China
Hak Cipta © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Pengeluar Platform Pembuatan Pintar Bersepadu OEM/ODM
